
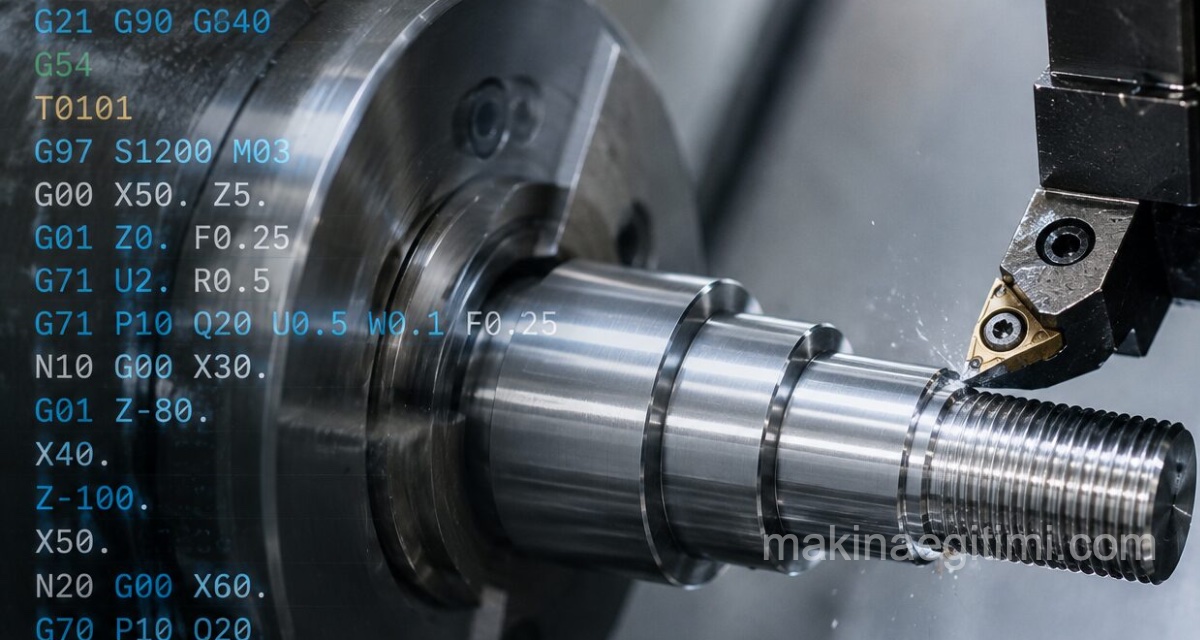
CNC tezgahlarını programlamanın temelinde G ve M kodları yatar. Bu kodlar, tezgaha “nereye git”, “ne kadar hızlı git”, “hangi fonksiyonu çalıştır” gibi komutları veren evrensel bir dildir. Bu yazıda en sık kullanılan G ve M kodlarını, anlamlarını ve basit örneklerle nasıl kullanıldıklarını derledik.
G Kodu Nedir?
G kodları (Geometric/Preparatory Function), CNC tezgahına kesici takımın nasıl hareket edeceğini bildiren komutlardır. Doğrusal hareket, dairesel hareket, hızlı konumlanma gibi geometrik hareketleri tanımlarlar. Her G kodu, tezgahın kontrol ünitesine belirli bir hareket modunu aktif eder ve o mod başka bir G koduyla değiştirilene kadar geçerliliğini korur.
En Sık Kullanılan G Kodları
| Kod | Anlamı | Açıklama |
|---|---|---|
| G00 | Hızlı konumlanma | Takım, iş parçasına temas etmeden en hızlı şekilde belirtilen noktaya gider. |
| G01 | Doğrusal interpolasyon | Takım, belirlenen ilerleme hızında düz bir çizgi boyunca kesme yapar. |
| G02 | Yay interpolasyonu (saat yönü) | Takım, saat yönünde dairesel bir yol izleyerek kesme yapar. |
| G03 | Yay interpolasyonu (saat yönü tersi) | Takım, saat yönünün tersine dairesel bir yol izleyerek kesme yapar. |
| G04 | Bekleme (dwell) | Programda belirtilen süre kadar takımı hareketsiz bekletir. |
| G17/G18/G19 | Düzlem seçimi | Sırasıyla XY, XZ, YZ düzlemlerini dairesel interpolasyon için aktif eder. |
| G20/G21 | Birim seçimi | G20 inç, G21 milimetre birimini aktif eder. |
| G28 | Referans noktasına dönüş | Takımı makinenin tanımlı referans (home) noktasına gönderir. |
| G40/G41/G42 | Takım yarıçap telafisi | G40 iptal, G41 sol, G42 sağ takım yarıçap telafisini aktif eder. |
| G54-G59 | İş parçası koordinat sistemi | Farklı iş parçası sıfır noktaları tanımlamak için kullanılır. |
| G90/G91 | Mutlak / artımlı programlama | G90 koordinatları sıfır noktasına göre, G91 bir önceki noktaya göre tanımlar. |
| G92 | Koordinat sistemi ayarı | Takımın mevcut konumunu belirli bir koordinat değerine eşitler (torna). |
M Kodu Nedir?
M kodları (Miscellaneous/Machine Function), tezgahın hareketiyle değil, yardımcı fonksiyonlarıyla ilgilenir: iş mili döndürme, soğutma sıvısı açma/kapama, program durdurma gibi. G kodları “nasıl hareket et” derken, M kodları “hangi ek işlevi çalıştır” der.
| Kod | Anlamı |
|---|---|
| M00 | Programı durdur (manuel devam) |
| M02 | Program sonu |
| M03 | İş milini saat yönünde döndür |
| M04 | İş milini saat yönünün tersine döndür |
| M05 | İş milini durdur |
| M06 | Takım değiştir |
| M08 | Soğutma sıvısını aç |
| M09 | Soğutma sıvısını kapat |
| M30 | Program sonu ve başa dönüş |
Basit Bir Örnek Program
Aşağıda, bir freze tezgahında düz bir kanal açmak için yazılmış basitleştirilmiş bir örnek program yer almaktadır:
G21 G90 G17         (birim: mm, mutlak koordinat, XY düzlemi)
G54                  (iş parçası koordinat sistemi)
M03 S1500            (iş mili saat yönünde, 1500 devir/dk)
G00 X0 Y0 Z5         (başlangıç noktasına hızlı hareket)
G01 Z-2 F100         (parçaya 2 mm dal, 100 mm/dk ilerleme)
G01 X50 F200         (50 mm doğrusal kesme)
G00 Z5                (takımı yukarı kaldır)
M05                   (iş milini durdur)
M30                   (program sonu)
G Kodlarını Öğrenirken Dikkat Edilmesi Gerekenler
- G kodlarının çoğu tezgah kontrol sistemine (Fanuc, Siemens, Heidenhain vb.) göre küçük farklılıklar gösterebilir; kullandığınız tezgahın kontrol ünitesine ait programlama kılavuzuna mutlaka bakın.
- Yeni bir program çalıştırmadan önce mutlaka simülasyon veya “boşta çalıştırma” (dry run) ile kontrol edin.
- G00 ile hızlı hareket ederken takımın iş parçasına veya aparatlara çarpmadığından emin olun.
- Modal (kalıcı) ve modal olmayan (tek satırlık) kodları birbirinden ayırt etmeyi öğrenin; bu, kodu okurken çok zaman kazandırır.
Sonuç
G ve M kodları, CNC programlamanın temel alfabesidir. Bu kodları ezbere değil mantığını kavrayarak öğrenmek; CAM yazılımlarının ürettiği programları okuyabilmenizi, hataları tespit edebilmenizi ve gerektiğinde elle küçük düzenlemeler yapabilmenizi sağlar. Temel kodlarla basit parçalar programlayarak pratik yapmak, bu alanda ilerlemenin en hızlı yoludur.
İlgili Yazılar
 CNC TORNA PROGRAMLAMA ÖRNEKLERİ
 Cnc freze programlama örnekleri
 Cnc dersi sınav soruları
 CNC Tornada G84 Kılavuz Çekme Çevrimi Konu Anlatımı
 Sinumerik Siemens Tezgah Eğitim Notları
 G02 ve G03 kodu. Dairesel hareket komutları
 Dünyanın En Modern Cnc Tezgahları Video serisi
 CNC Dik İşlem (Freze) tezgahında takım sıfırlama