

Bu yazıda parçanızın toplam maliyetini düşürmenize yardımcı olacak somut ayarlamaları, piyasada kullanılan gerçek yazıcı ve yazılım örnekleriyle birlikte anlatıyoruz.
3D baskı, prototip üretiminden seri üretime kadar birçok alanda hızlı ve esnek bir çözüm sunar. Ancak parça başına maliyet, tasarım ve süreç kararlarına bağlı olarak beklenenden fazla artabilir.
Maliyeti belirleyen üç ana faktör vardır: tasarım, malzeme ve süreç seçimi, ve üretim miktarı. Bu yazı, hem hobi amaçlı hem de ticari 3D baskı yapanların pratikte en çok sorduğu soruları ve karşılaştığı sorunları da derliyor.
Tasarım Aşamasında Maliyet Nasıl Düşürülür?
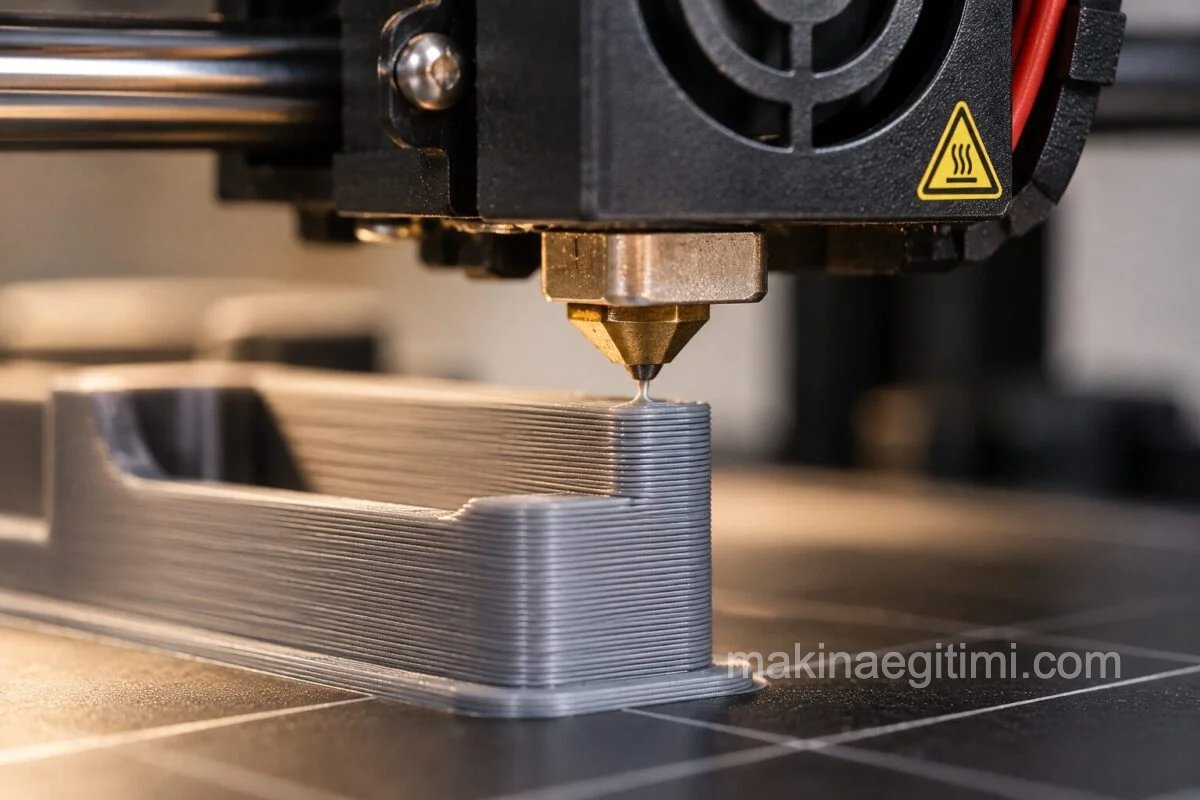
3D baskı maliyetinin büyük bir kısmı, kullanılan malzeme miktarı ve baskı süresiyle doğrudan ilişkilidir. Tasarım aşamasında yapılacak birkaç değişiklik, hem malzeme hem de üretim süresinden ciddi tasarruf sağlayabilir.
Dolgu Oranını (Infill) Doğru Belirleyin
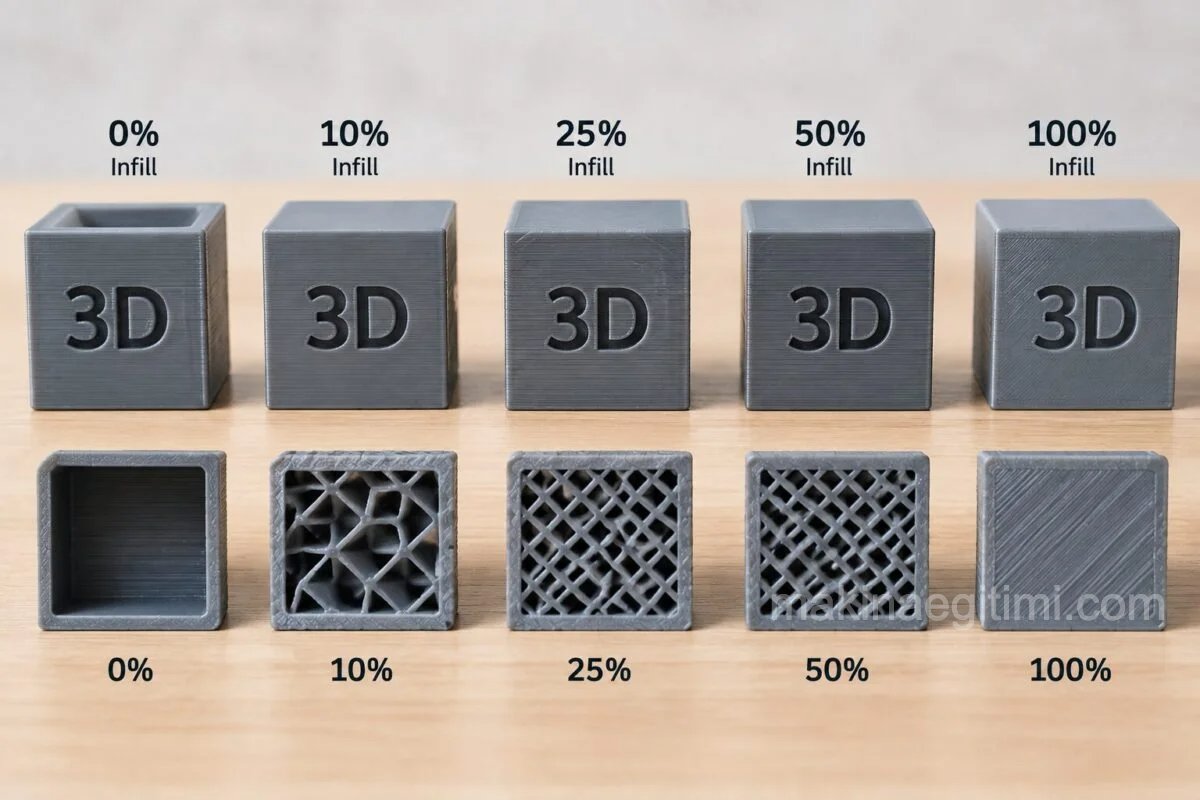
Piyasada en çok yapılan hatalardan biri, gereğinden yüksek dolgu oranı kullanmaktır. Dolgu oranı, parçanın iç kısmının yüzde olarak ne kadar dolu olacağını belirler ve doğrudan filament tüketimini, baskı süresini ve maliyeti etkiler. Kullanım amacına göre önerilen dolgu oranları şöyledir:
| Kullanım Amacı | Önerilen Dolgu Oranı |
|---|---|
| Dekoratif, görsel model | %5-15 |
| Genel amaçlı günlük eşya | %15-25 |
| Hafif fonksiyonel parça | %25-40 |
| Mekanik yük taşıyan parça, braket | %40-60 |
| Ağır yük altında çalışan mühendislik parçası | %80-100 |
Dolgu oranını yüzde 20’den yüzde 10’a düşürmek, dekoratif bir baskıda filament maliyetini yüzde 15 ile 25 arasında azaltabilir ve dayanıklılık kaybı çoğu zaman göz ardı edilebilir seviyede kalır. Dolgu deseni de önemlidir.
Gyroid deseni, düşük dolgu oranlarında bile her yönde dengeli bir dayanıklılık sunduğu için hem PrusaSlicer hem de Bambu Studio gibi dilimleyici yazılımlarda yaygın olarak tercih edilir. Görsel modeller için PrusaSlicer’ın “Lightning” dolgu türü de malzeme tasarrufunda öne çıkar.
Dikkat edilmesi gereken bir nokta da şudur: dayanıklılığı artırmak için her zaman dolgu oranını yükseltmek gerekmez. Çoğu durumda duvar (perimeter) sayısını 2’den 3 veya 4’e çıkarmak, dolgu oranını yüzde 20’den yüzde 50’ye çıkarmaktan daha fazla mukavemet kazandırır ve daha az malzeme kullanır, çünkü duvarlar dolguya göre daha hızlı basılır.
Parçayı İçten Boşaltın
Kullanılan malzeme miktarını azaltmanın en etkili yollarından biri, tasarımın merkezini oyarak yalnızca bir dış kabuk bırakmaktır. Bu yöntemi uygularken et kalınlığına dikkat etmek gerekir, çünkü çok ince bırakılan bir kabuk parçanın yapısal bütünlüğünü kaybetmesine neden olabilir.
SLA reçine baskılarında, örneğin Formlabs Form 3+ veya Elegoo Saturn gibi yazıcılarda, modelin içini boşaltıp tahliye delikleri açmak reçine maliyetini ciddi ölçüde düşürür. SLS gibi bir toz tabanlı işlem kullanıyorsanız, boşaltılan alandaki tozun dışarı çıkabilmesi için tasarıma kaçış delikleri eklemeyi unutmayın, aksi halde toz parçanın içinde sıkışıp kalır.
Parça Boyutunu ve Katman Yüksekliğini Optimize Edin
Parça boyutu, kullanılan malzeme miktarı ve baskı süresiyle doğrudan ilişkilidir. Kavram kanıtı (proof of concept) üretiyorsanız, model boyutunu küçültmek maliyeti ve teslim süresini azaltır. Katman yüksekliği de benzer bir etki yaratır.
Görsel detayın kritik olmadığı teknik parçalarda 0.2 milimetre yerine 0.28 ile 0.3 milimetre arasında bir katman yüksekliği kullanmak, makine süresini neredeyse yarı yarıya kısaltabilir. Aynı şekilde standart 0.4 milimetrelik nozul yerine 0.6 veya 0.8 milimetrelik bir nozul kullanmak, büyük ve kaba geometrili parçalarda kaliteden büyük bir ödün vermeden baskı süresini önemli ölçüde azaltır.
Destek Yapılarını En Aza İndirin
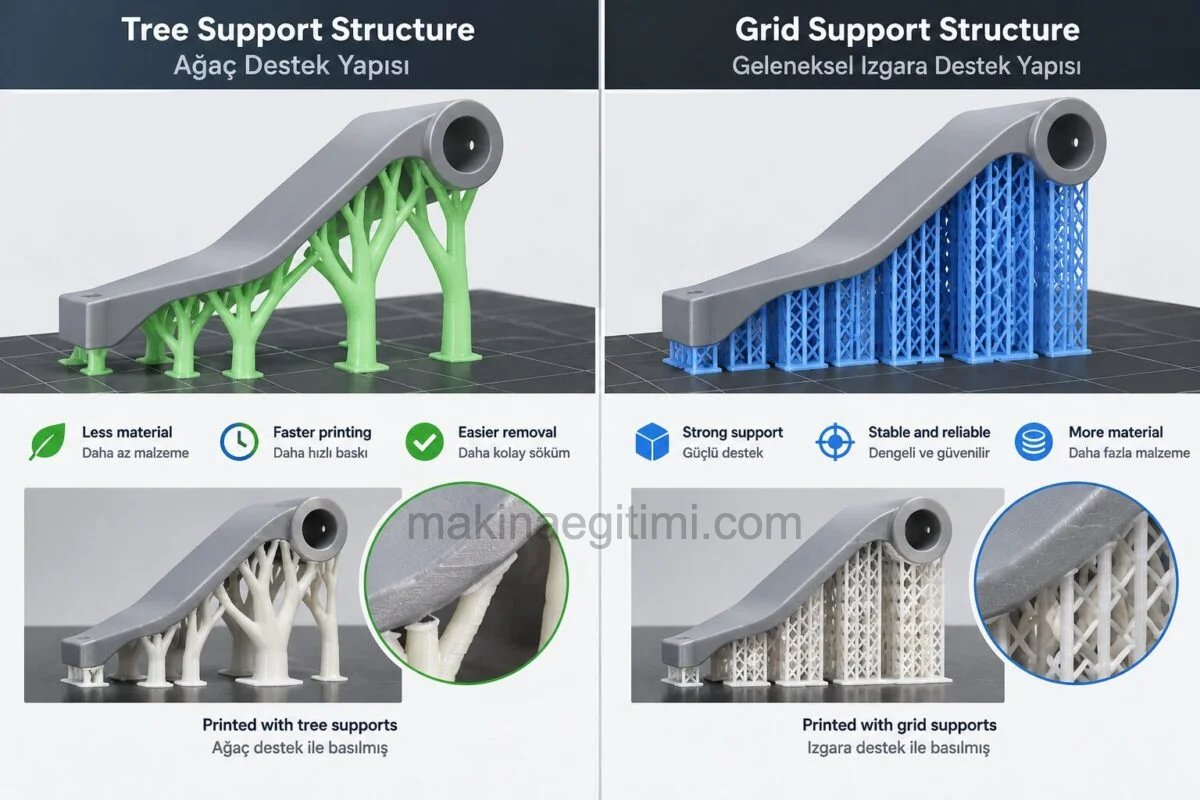
Parçanın gerektirdiği destek miktarını azaltmak, hem malzeme hem de son işlem süresinden tasarruf sağlar. FDM ve SLA gibi yöntemlerde destek yapılarının kaldırılması zor ve zaman alıcı bir işlem olabilir, üstelik yanlış ayarlanmış destekler parça yüzeyine zarar verebilir. Pratikte işe yarayan birkaç yöntem şöyledir:
- Parçayı, çıkıntılı yüzeyler 45 derecenin altında kalacak şekilde yönlendirmek, çoğu zaman destek ihtiyacını tamamen ortadan kaldırır.
- Bambu Studio ve PrusaSlicer gibi dilimleyicilerin sunduğu “ağaç” (tree) destek modu, geleneksel ızgara desteklere göre yüzde 40’a kadar daha az malzeme kullanır ve daha kolay ayrılır.
- Autodesk Netfabb gibi profesyonel yazılımlar, destek yapılarını otomatik olarak en aza indirerek hem zaman hem de para tasarrufu sağlar.
- SLS yönteminde ise ayrı bir destek yapısına gerek yoktur, çünkü parça baskı sırasında etrafını saran toz tarafından doğal olarak desteklenir. Bu, HP Multi Jet Fusion ve EOS gibi endüstriyel toz tabanlı sistemlerin küçük seri üretimde tercih edilmesinin başlıca nedenlerinden biridir.
Malzeme ve Yazıcı Seçimi Maliyeti Nasıl Etkiler?
Doğru malzeme ve yazıcı seçimi, ihtiyacınızdan fazla harcamamanızı sağlar. Örneğin yalnızca bir prototipin şeklini test ediyorsanız, basit ve ekonomik bir termoplastik yeterliyken paslanmaz çelik toza baskı yapmanıza gerek yoktur.
Filament ve Malzeme Fiyat Aralıkları
2026 – Eylül itibarı ile , Türkiye piyasasında yaygın olarak kullanılan FDM filamentlerinin yaklaşık kilogram fiyatları şu şekildedir (marka ve kaliteye göre değişebilir):
| Malzeme | Yaklaşık Fiyat (TL/kg) | Kullanım Alanı |
|---|---|---|
| PLA | 300-600 | Genel amaçlı, dekoratif, prototip |
| PETG | 400-700 | Nem ve darbeye dayanıklı parçalar |
| ABS | 350-650 | Isıya dayanıklı, mekanik parçalar |
| TPU (esnek) | 500-900 | Esnek contalar, kılıflar |
| Nayon (Nylon) | 800-1500 | Yüksek dayanım gerektiren parçalar |
Bu rakamlar örnek amaçlıdır ve güncel piyasa fiyatı marka, kur ve tedarikçiye göre değişir. Buna karşılık SLS için kullanılan paslanmaz çelik veya nayon tozunun kilogram maliyeti, FDM filamentinin çoğu zaman kat kat üzerindedir. Bu nedenle projenin gerçek ihtiyacına göre malzeme seçmek, en büyük tasarruf kalemlerinden biridir.
Hangi Yazıcı Hangi İş İçin Uygun?
Piyasada farklı bütçe ve ihtiyaç seviyelerine hitap eden çok sayıda yazıcı bulunur. Örnek olarak:
- Hobi ve düşük hacimli üretim: Bambu Lab A1 ve Creality K1 gibi modeller, uygun fiyatlı ve hızlı baskı sunar.
- Orta seviye ve mühendislik amaçlı kullanım: Bambu Lab P1S ve Prusa MK4, daha geniş malzeme uyumluluğu (PETG, ABS, karbon fiber takviyeli filamentler) ile öne çıkar.
- Yüksek detay ve reçine baskı: Formlabs Form 3+ ve Elegoo Saturn serisi, SLA/DLP teknolojisiyle yüksek çözünürlüklü parçalar üretir.
- Endüstriyel ve seri üretim: HP Multi Jet Fusion ve EOS P serisi SLS sistemleri, yüksek başlangıç yatırımı gerektirse de büyük hacimli üretimde birim maliyeti dramatik şekilde düşürür.

Doğru yazıcı seçimi, hem baskı başarısızlık oranını hem de parça başına düşen maliyeti doğrudan etkiler. Örneğin bir prototipi hızlıca test etmek için yüksek maliyetli endüstriyel bir sisteme değil, uygun fiyatlı bir masaüstü FDM yazıcıya ihtiyaç duyulur.
Üretim Miktarı Birim Maliyeti Nasıl Etkiler?
Sipariş hacmini artırmak, parça başına düşen birim maliyeti azaltabilir. Bunun nedeni, makineyi programlama, parçayı kurma ve üretim sonrası son işlemlerin sabit bir maliyet oluşturmasıdır. Bu sabit maliyet, aynı anda üretilen parça sayısı arttıkça tüm parçalar arasında paylaşılır. Birden fazla parçayı tek bir baskı plakasında birleştirmek (nesting), yazıcının hazırlık süresini ve enerji tüketimini de optimize eder.
Genellikle Göz Ardı Edilen Gizli Maliyetler
Filament veya reçine fiyatı, toplam maliyetin yalnızca bir parçasıdır. Ticari üretimde aşağıdaki kalemler de hesaba katılmalıdır:
Elektrik tüketimi: Masaüstü FDM yazıcılar genellikle 100 ile 300 watt arasında güç tüketirken, endüstriyel sistemler 500 watt üzerine çıkabilir. Uzun süren baskılarda, özellikle ABS gibi yüksek sıcaklık gerektiren malzemelerde, elektrik maliyeti göz ardı edilemeyecek bir kaleme dönüşür.
Fire (başarısız baskı) oranı: Profesyonel üreticiler genellikle bir hata oranı katsayısı kullanır. On baskıdan biri hatalı çıkıyorsa, her başarılı baskının fiyatına bu riski karşılayacak bir pay eklenir.
Amortisman ve bakım: Nozul aşınması, kayış gevşemesi ve tabla yüzeyi yıpranması gibi kalemler için her baskı saatine küçük bir bakım payı eklemek, hem cihaz ömrünü hem de kârlılığı korur.
Piyasada Sık Karşılaşılan Sorunlar ve Çözümleri
3D baskıda maliyeti artıran en büyük gizli kalemlerden biri, başarısız baskılardır. Aşağıda en sık karşılaşılan sorunlar ve pratik çözümleri özetlenmiştir.
| Sorun | Olası Neden | Çözüm |
|---|---|---|
| Warping (köşelerin kalkması) | Malzemenin düzensiz soğuması, tabla yapışma sorunu | Tablayı temizlemek, ısıtmalı tabla sıcaklığını malzemeye göre ayarlamak, brim veya raft eklemek, kapalı gövdeli bir yazıcı kullanmak |
| Stringing (ince iplik izleri) | Nozul sızıntısı, yüksek baskı sıcaklığı | Retraction ayarlarını kalibre etmek, sıcaklığı düşürmek, filamenti nemden korumak |
| İlk katman yapışmama | Tabla seviyesi hatalı, yüzey kirli | Otomatik tabla seviyeleme kullanmak, tabla yüzeyini izopropil alkolle temizlemek |
| Aşırı veya yetersiz ekstrüzyon | Akış oranı (flow rate) hatalı, nozul kısmen tıkalı | Ekstruder kalibrasyonu yapmak, nozulü düzenli temizlemek |
| Destek yapısının sökülmesi zor | Destek yoğunluğu yüksek, yanlış destek türü seçimi | Ağaç destek moduna geçmek, destek yoğunluğunu düşürmek, mümkünse çözünür destek malzemesi (PVA) kullanmak |
| Sık baskı başarısızlığı, yüksek fire oranı | Kalibrasyon eksikliği, düşük kaliteli filament | Düzenli kalibrasyon yapmak, güvenilir filament markalarını tercih etmek, uzun baskılarda kamera ile uzaktan izleme yapmak |
Bu tabloyu bir kontrol listesi olarak kullanmak, hem malzeme israfını hem de zaman kaybını azaltır. Özellikle ticari üretimde her başarısız baskı, doğrudan filament ve makine süresi kaybı anlamına gelir.
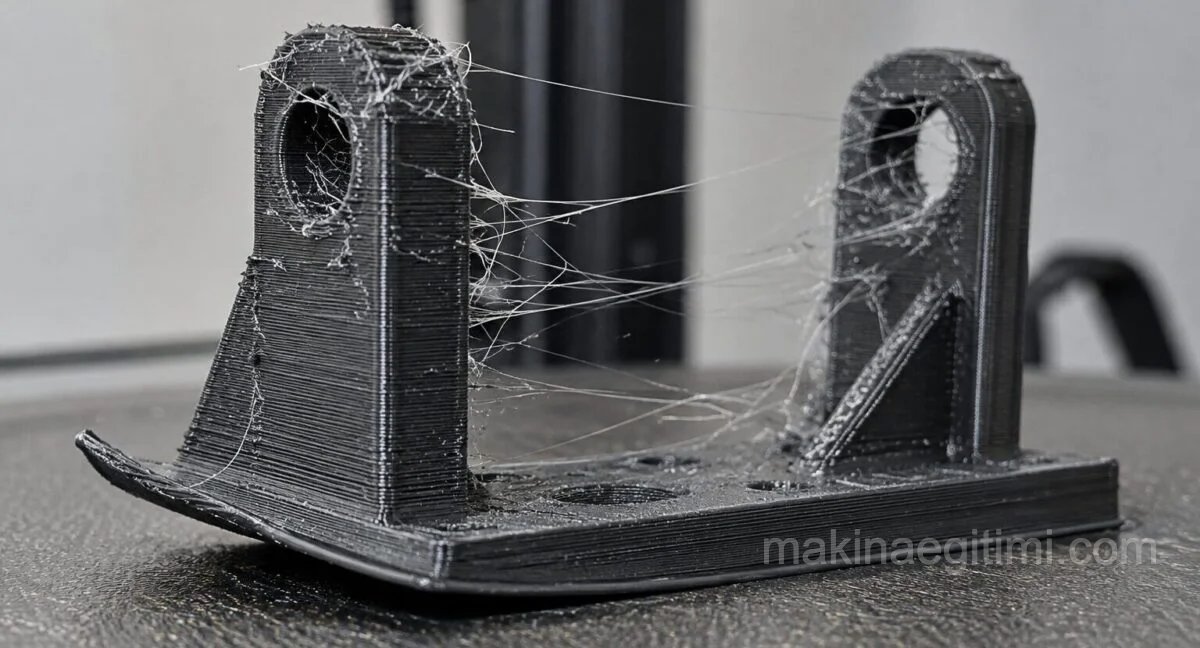
Warping: Parçanın tabanındaki köşeler yukarı doğru kıvrılmış. Özellikle alt kenarlarda belirgin. Stringing: İki dikey bölüm arasında ve deliklerin çevresinde ince, ipliksi filamentler oluşmuş.
İlgili Videolar
3D Yazıcılarda DESTEK AYARI Nasıl Yapılır ?
3D Yazıcılarda Sıkça Karşılaşılan 5 Problem ve Çözümleri
3D Yazıcı Destek Ayarı✅
How to Lower Your Mass Production 3D Printing Costs
Use Less Filament ! | Save Filament on Infill Percentage | 3D Printing Cura Tutorial
The BEST Infill Patterns for 3D Printing (And When to Use Them)
Sonuç
3D baskı maliyetini düşürmek için tek bir sihirli formül yoktur, ancak tasarım, dolgu oranı, malzeme ve yazıcı seçiminde yapılacak küçük ayarlamalar toplamda büyük bir fark yaratır.
Dolgu oranını ihtiyaca göre belirlemek, destek yapılarını en aza indirmek, doğru malzeme ve yazıcıyı seçmek, mümkünse üretim miktarını artırmak ve yaygın baskı hatalarını önceden önlemek, hem hobi hem de ticari 3D baskı projelerinde maliyeti ciddi ölçüde azaltabilir. Bu adımları projenizin gereksinimlerine göre uygulamak, hem bütçenizi korumanıza hem de üretim sürecini hızlandırmanıza yardımcı olur.
Sıkça Sorulan Sorular
Kullanılan malzeme miktarı ve türü, dolgu oranı, destek yapıları, baskı süresi ve üretim miktarı 3D baskı maliyetini belirleyen en önemli faktörlerdir.
Dekoratif ve fonksiyonel olmayan parçalarda dolgu oranını düşürmenin etkisi çoğu zaman ihmal edilebilir düzeydedir. Ancak mekanik yük taşıyan parçalarda dolgu oranı düşürülürken duvar sayısını artırmak, dayanıklılığı korumanın daha etkili bir yoludur.
PLA, çoğu genel amaçlı kullanım için hem en ekonomik hem de en kolay basılan filament türüdür. PETG, ABS ve nayon gibi malzemeler daha yüksek dayanıklılık sunar ancak fiyatları da buna paralel olarak artar.
Evet. Bambu Lab veya Prusa gibi orta segment yazıcılar, doğru kalibrasyon ve malzeme seçimiyle birçok ticari ürün için yeterli kalitede baskı sunabilir. Endüstriyel sistemler genellikle yüksek hacim veya özel malzeme gerektiren projelerde tercih edilir.
Düzenli kalibrasyon yapmak, güvenilir filament kullanmak ve uzun baskıları kamera ile uzaktan izlemek, başarısız baskı oranını önemli ölçüde azaltır. Bazı yazıcılar, örneğin Bambu Lab X1 Carbon, yapay zeka destekli hata tespiti ile baskıyı otomatik olarak durdurabilir.
İlgili Yazılar
 Profesyonel 3d Tarayıcılar ve Kullanım Alanları
 Su Jeti Neyi Kesebilir. Neyi Kesemez?
 Tel Erozyon Nedir, Nasıl Çalışır?
 Elektro Erozyon Nedir. Elektro Erozyon ile İşleme
 2022’nin En İyi 3D Tarayıcıları – Satın Alma Rehberi
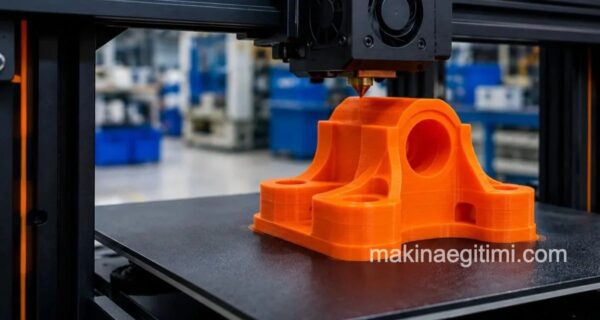 3 Boyutlu Yazıcılarla Yapılan Üretimin Aşamaları
 Dalma Erozyon Nedir, Nasıl Çalışır. Nerelerde Kullanılır
 En iyi 3B Tarama Uygulamaları