
Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»YENİLİKÇİ ÜRETİM YÖNTEMLERİ»Dalma Erozyon Nedir, Nasıl Çalışır. Nerelerde Kullanılır
29 Kasım 2018

Dalma Erozyon Nedir, Nasıl Çalışır. Nerelerde Kullanılır

Özellikle kalıpçılıkta tercih edilen, İş parçasının üzerine uygulanan kıvılcım atlamaları ile noktasal olarak erime ve buharlaşmaya neden olarak, elektro termal talaş kaldırılması yoluyla biçimlendirme yöntemine Elektro erozyon İşlemi denir. Elektro erozyon ise iki yolla yapılır. Birisi ”dalma” denilen yöntem. Diğeri ise tel erozyon yöntemi.

  • Dalma Erozyon Nedir?
  • Dalma Erozyon nasıl Çalışır?
    • Dalma Erozyon Elektrodları
  • Dalma Erozyonun Kullanım Alanları
  • Konuyla İlgili Sorular

Diğer yöntem olan tel erozyonu anlattığımız yazı için bakınız: Tel Erozyon Nedir, Nasıl Çalışır

Dalma Erozyon Nedir?

Dalma erozyon, belirli bir şekil verilmiş elektrodun iş parçasına bastırılması ve elektrik akımıyla oluşturulan kıvılcım atlamaları sayesinde, elektrodun biçiminde bir alanın buharlaştırılarak iş parçasında çukur oluşturulmasıdır.

Bu yöntem sayesinde diğer imalat yöntemleriyle işlenemeyen karmaşık profiller oluşturulabilir. Ayrıca elektrodun, iş parçasından daha sert olması gerekmediğinden çok sert malzemeler de işlenebilir.

dalma erozyonla işlenen parça ve elektrot
Dalma erozyonla işlenen malzeme ve elektrotlar

Karmaşık boşluklara sahip parçalar oluşturmak için en iyi Elektro Boşaltma İşlemesidir. Ayrıca, CNC işleme sırasında keskin iç köşe sorununu çözmek için seçilen yöntemdir.

Elektrot Şekli Aktarımı


Dalma erozyonda, elektrodun negatif şekli iş parçası üzerine kıvılcım erozyonuyla aktarılır.

Grafit Elektrot Tercihi


Dalma erozyon işlemlerinde, işlenmesi kolay ve aşınmaya dayanıklı olduğu için sıklıkla grafit elektrotlar tercih edilir.

Derin Kalıp Boşlukları


Dalma erozyon, özellikle derin ve karmaşık kalıp boşluklarının işlenmesinde vazgeçilmez bir yöntemdir.

Dalma Erozyon nasıl Çalışır?

Etkili bir talaş kaldırma işleminin yapılabilmesi için, iş parçası ile elektrod arasındaki ufaklığın (boşluğun) sabit tutulması gerekmektedir.

Bu nedenle, elek­trodla iş parçası hiç bir zaman temas hâlinde değildir.

Dalma erozyon çalışma sistemi

Elektrodla iş parçası ara­sındaki uzaklık (boşluk) miktarı voltaja bağlı olarak istenilen ölçüde ayarlana­bilir, ancak tavsiye edilen boşluk miktarı 0,050 mm dir.

Elektrik ark kıvılcımı atlama (boşalma) işleminin tam olarak yapılabilmesi için sadece elektrodla iş parçası arasındaki boşluğun istenilen miktarda olması yeterli değildir. Talaş kaldırma işlemi ve talaş kaldırılan kısmın sabit ortamda kontrol edilmesi gerekmektedir. Bunun için dielektrik sıvı kullanılır ve talaş kal­dırılan bölge izole edilir.

Elektro erozyon ile işleme yöntemlerinden diğeri ise kesme yöntemidir. Tel elektrod EDM tezgahı tarafından yönlendirilen konumlamalarla parçayı keser (Aslında burada mekanik bir kesme’den söz etmek mümkün değildir, eritir demek daha doğru olabilir). Bu yöntemle tıpkı laser kesimdeki gibi düzgün ve karmaşık şekilli kesimler yapabilmek mümkündür.

Dalma Erozyon Elektrodları

Prensip olarak, bütün elektrik ileten malzemeler elektrot yapımında kullanılabilir.

Bununla birlikte düşük elektrot aşınması için; erime sıcaklığı yüksek, elektriksel ve ısıl iletkenlikleri iyi olan malzemeler tercih edilmelidir. Bu özellikler elektrodun talaş kaldırma kapasitesi üzerinde önemli etkiye sahiptirler.
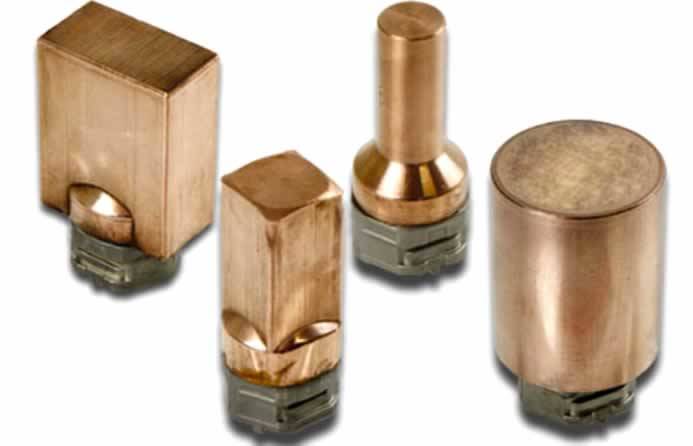
edm dalma erozyon elektrodları
Dalma erozyon elektrodları

Elektrot malzemelerini üç grupta toplayabiliriz:

  1. Elektrolitik Bakır, Bakır Tungsten, Gümüş Tungsten, Krom Bakır, Alüminyum Alaşımı, Pirinç ,Çelik, Tungsten gibi metaller
  2. Grafit (metal olmayan bir malzemedir ancak iletkendir.)
  3. Bakır grafitler. (metal ve metal olmayan birleşimi

Dalma Erozyonun Kullanım Alanları

Elektro-erozyonla dalma sayesinde, derin çekme kalıpları, dövme kalıpları, ba­sınçlı ve püskürtmeli döküm kalıpları ayrıca kesici takımlar için çukurluklar ve oyma yapılır. 
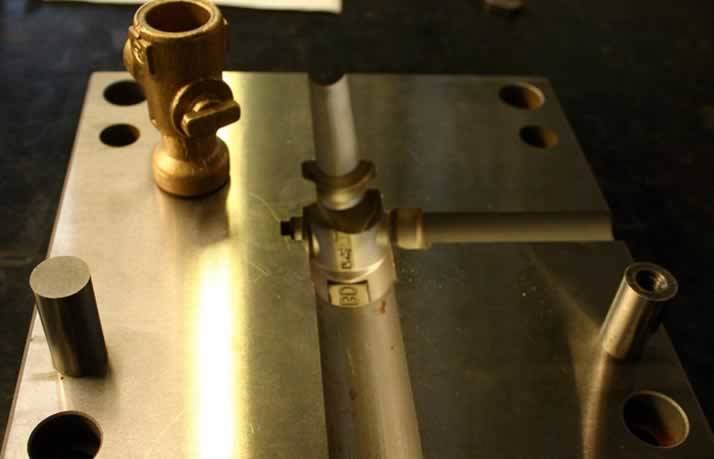
edm ile dalma kalıp
Elektro erozyon ile dalma yöntemi kalıpçılıkta dişi kalıpların hazırlanmasında çokça kullanılmaktadır. 

Nümerik kontrollü dalma erozyonlu tezgahlar, elektrodun ek­sen doğrultularında hareket etmesini sağlar. Elektrodlar, yanal veya eksenel hareketlerle çevrildiklerinde, basit elektrod şekli ile çeşitli iş parçaları üretilebilir.

EDM elektro erozyon kalıp

Konuyla İlgili Sorular

Malzeme kaldırma, elektrodun fiziksel teması veya sertliğiyle değil, elektrik kıvılcımının oluşturduğu ısıyla gerçekleşir. Bu yüzden yumuşak bir elektrot bile, ısıl etkiyle kendisinden çok daha sert bir malzemeyi işleyebilir.

Dönen bir freze takımı, kendi yarıçapı nedeniyle iç köşelerde her zaman hafif bir yuvarlaklık bırakır. Dalma erozyonda elektrot, istenen köşe şeklinde üretildiği için bu şekli doğrudan parçaya aktararak tam keskin köşeler elde edilmesini sağlar.

İlgili Yazılar
laptop solidworks ekranı ve katı model 3D Yazıcı Baskı için En İyi Ücretsiz CAD Yazılımları Günümüzde ve Gelecekte 3b Yazıcı Uygulamaları Günümüzde ve Gelecekte 3b Yazıcı Uygulamaları Lazer Kesim Kalitesi ve Malzeme Bileşimi İlişkisi Lazer Kesim Kalitesi ve Malzeme Bileşimi İlişkisi Lazer Çeşitleri ve Kullanım Alanları Lazer Çeşitleri – Özellikleri ve Kullanım Alanları 3B Tarama nedir 3B Tarama işlemleri – 3 Boyutlu Tarama Nedir? Motion Capture Teknolojisi Motion Capture (Hareket Yakalama) Teknolojisi Tıpta Kullanılan Lazerin Özellikleri Tıpta Kullanılan Lazerin ve Lazer Cihazların Özellikleri 3D Yazıcıların Avantaj ve Dezavantajları 3D Yazıcıların Avantaj ve Dezavantajları
Elektro Erozyon İle İşleme
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Araçlarda Yakıt Tasarrufu Nasıl Yapılır
Evcil Hayvan Tüylerini Temizlemek için 5 İpucu
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.