Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Ölçme ve Kalite Kontrol
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»Makine Mühendisliği Akademik Bilgiler»Kesici takım aşınma tipleri ve aşınmanın nedenleri
31 Ağustos 2016

Kesici takım aşınma tipleri ve aşınmanın nedenleri

Kesici takım aşınma tipleri ve aşınmanın nedenleri

Bu yazımızda, kesici takım aşınma tipleri ve kesici takım aşınmalarının nedenleri.Kesici takım hasarlarını en aza indirme ,kesici takım hasarları konularını işleyeceğiz

  • Kesici Takım Aşınma Tipleri
    • Serbest Yüzey Aşınması
    • Krater aşınması
    • Çentik aşınması
    • Burun aşınması
    • Isıl ve mekanik çatlaklar
    • Ağız birikimi (BUE) oluşumu
    • Plastik deformasyon
    • Kenar çentiklemesi
    • Talaş vurması
    • Takım kırılması
  • Konuyla İlgili Sorular

Kesici Takım Aşınma Tipleri

Kesici takımlarının aşınmalarının nedenleri bir çok sebebe bağlı olabilir. Aşınmayı etkileyen faktörleri incelemeden önce kesici takımlarda oluşan aşınma çeşitlerine değinmek gerekir. Çünkü her aşınma çeşidi aşınmanın farklı nedenlerini işaret ediyor olabilir

Serbest Yüzey Aşınması

Takımın, iş parçasıyla temas halinde olan yüzeyinde oluşan aşınmaya serbest yüzey aşınması denir.

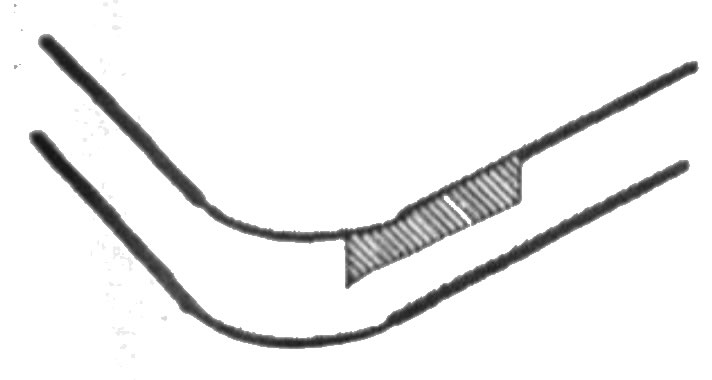
Bu aşınma bölgesinin işlenen yüzeyle sürtünmesiyle, talaş kaldırılan parça yüzeyinde hasar oluşur. Serbest yüzey aşınması genellikle standart olmayan formlardadır ve kenara yakın bölgede oluşur. Zamana göre serbest yüzey aşınmasının gelişimi şekilde verilmiştir.
kesici takım aşınması
kesici takım aşınma tipleri

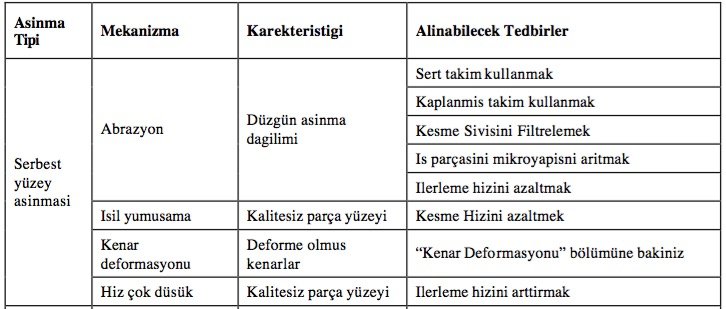
Serbest yüzey aşınmasının ortadan kaldırılması mümkün değildir, Ancak azaltılabilmesi için tedbir almak mümkündür.  Serbest yüzey aşınmasını azaltmak amacıyla alınabilecek tedbirler aşağıdaki tabloda verilmiştir.
Kesici takım serbest yüzey aşınması

kesici takım serbest yüzey aşınması karakteristikleri ve alınabilecek tedbirler

Krater aşınması

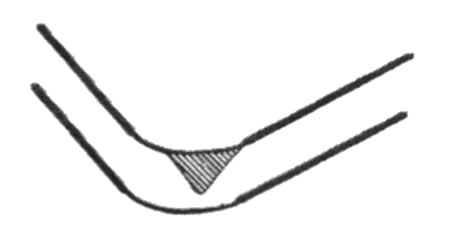
Kesici takımın talaş yüzeyinde krater biçiminde aşınma oluşması. Takım talaş yüzeyi, iş parçasından kaldırılan talaşın takım üzerinde kaydığı yüzeydir.

Sonuçları : Genelde ılımlı bir krater aşınması takım ömrünü kısıtlamaz. Krater oluşumu takım talaş açısının etkinliğini artırır ve  kesme kuvvetleri azalır.

kesici takım aşınmaları ve sebepleri
Kesici takım krater aşınması


Bu açıdan bakıldığında olumsuz bir yön görülmemektedir fakat, aşırı krater aşınması kesme kenarlarını zayıflatır ve bu durum takımın deformasyonuna veya kırılmasına sebep olur. Bu yüzden takım ömrünü kısalttığı ve takımın yeniden bilenmesini zorlaştırdığı için aşırı krater aşınmasından kaçınılmalıdır.
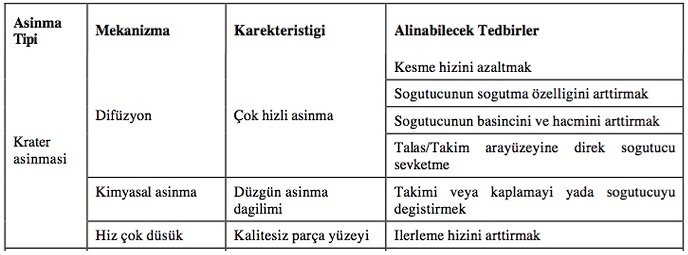
krater aşınmasını azaltma

Azaltıcı tedbirler: Krater aşınması, takım malzemelerinin kimyasal kararlılığının arttırılması veya takımın talaş içinde çözünürlüğünün azaltılmasıyla en aza indirilebilir.

Çentik aşınması

Kaba yüzeylerin tornalanmasında kullanılan takımlarda, takım ile işlenmemiş yüzey ya da talaş kenarı arasındaki temas noktasında  çentik aşınması oluşur.

Kesici takım aşınmasının sebebi : Kullanılan bir soğutucunun neden olduğu veya korozyon nedeniyle oluşan oksidasyon da çentik aşınmasına neden olur.

kesici takım neden aşınır. çentik aşınması
kesici takım hasarı – çentik aşınması

Kesici takım aşınmasının sonuçları: Aşırı çentik aşınması takımın yeniden bilenmesini zorlaştırır ve özellikle seramik parçalarda kırılmaya sebep olur.

Kesici takım aşınmasını azaltıcı tedbirler : Çentik aşınması, takım ile iş parçası yüzeyi arasındaki temas alanını arttıran dalma açısının arttırılmasıyla, çok pasolu talaş kaldırmada kesme derinliğinin değiştirilmesiyle ve takım malzemesinin ısıl sertlik ve deformasyon direncinin arttırılmasıyla, en aza indirilebilir.

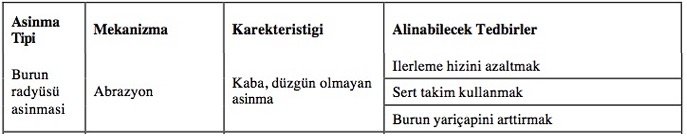
Burun aşınması

Bu aşınma takım serbest yüzeyinin sonuna yakın bölgede iz kenarı üzerinde oluşur. Bu aşınma serbest yüzey ile çentik aşınmasının  birleşimine benzer .

burun aşınması kesici takım aşınmalarının nedenleri : öncelikle abrazyon ile korozyon yada oksidasyon  nedeniyle oluşur.

Sonuçları: Aşırı burun aşınması işlenmiş yüzeyin kalitesini azaltır.
kesici takım burun aşınması
takım aşınmasını azaltıcı tedbirler

Isıl ve mekanik çatlaklar

Bu çatlaklar, kesintili talaş kaldırmada takımın değişken yüklerle yüklenmesi ya da  talaş kaldırma esnasında yüksek takım-talaş sıcaklıkları sebebiyle olur.

İki tip çatlak oluşur; özellikle soğutucu kullanıldığında değişken ısıl yükler altında kesme kenarlarına dik olarak oluşan çatlaklar ve değişken mekanik yükler sebebiyle kesme kenarlarına paralel olarak oluşan çatlaklar.
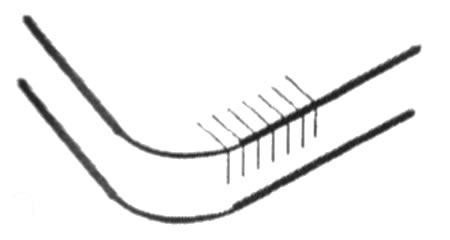
kesici takımda ısıl aşınma sebepleri
Isıl çatlak
kesici takımda aşınma sonucu mekanik çatlak
mekanik çatlak

Çatlak oluşumu takımın hızlı bir şekilde hasara uğramasına sebep olur.

kesici takım çatlağı engelleme

Ağız birikimi (BUE) oluşumu

BUE : (Built up edge) kesici takım aşınmalarının nedenleri : Genelde yumuşak malzemelerin (örnegin Alüminyum) düşük hızlarda işlenmesi durumunda oluşur.

Özellikle delmede ağız birikimi önemli bir problemdir. Ağız birikimi , etkili kesme derinliğini (veya delik çapını) değiştirmesi, böylelikle kesme derinliğinin kararsız olması ve dolayisiyla kalitesiz bir yüzeyin meydana gelmesine neden olduğu için istenilmez.

kesici takım aşınması bue

En aza indirme : pozitif talaş açılı takımlar kullanılarak, yüzey pürüzlülüğü çok az takımlar kullanılarak ,yağlayıcılık özelliği arttırılmış soğutucular kullanılarak, yüksek basınçlı soğutucuyu direk talaş yüzeyine sevk ederek ve yüksek kesme hızları kullanılarak en aza indirilebilir.
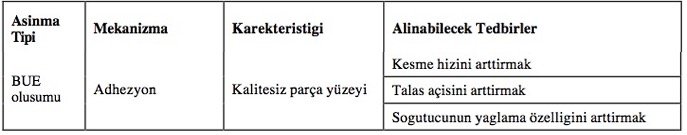
kesici takım deformasyonları

Plastik deformasyon

Takım ile talaş arasındaki temas alanı üzerinde kesme basınçları takım tarafından desteklenemediğinde, kesme kenarlarında plastik deformasyon oluşur.

Kesme kenarlarının deformasyonu genellikle yüksek kesme kenar kuvvetlerinin olduğu yüksek ilerleme hızlarında veya takım sertliğinin artan kesme hızı ve ısıyla birlikte azaldığı yüksek kesme hızlarında ortaya çıkar.

Kesme kenarındaki aşırı deformasyon boyutsal doğruluğun azalmasına, kötü bir yüzey kalitesine ve aşırı serbest yüzey aşınmasına ya da  takımın kırılmasına sebep olur.

kesici takımda plastik deformasyon sebepleri ve giderilmesi
Plastik deformasyon

Kenar çentiklemesi

Kenar parçalanması seramik gibi gevrek takımlarla yapılan talaşlı imalatta veya sert yada abraziv parcacıklar içeren metal matrisli kompozitler gibi malzemelerin işlenmesi hallerinde oluşur.

Aşırı kesme kuvvetleri veya düşük sistem rijitliği sebebiyle meydana gelen titreşim de kenar çentiklemesine yol açar.

Kenar çentiklemesi nedeniyle işlenen yüzeyin kalitesi düşer, serbest yüzey aşınması artar ve sonuçta takım kırılabilir.

Bu durum; takım kenarlarının değiştirilmesiyle veya takımların kırılma dayanımlarının arttırılmasıyla kontrol edilebilir.
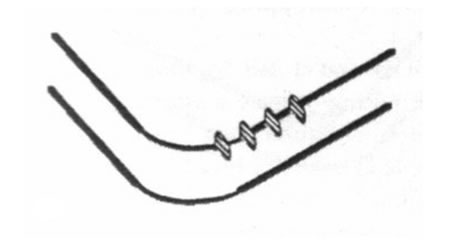
kesici takımda çentik oluşması
Kesici takımda kenar çentiklenmesi
kesici takım hasarlanmaları

Talaş vurması

Bu durum tok veya abraziv talaş meydana getiren malzemelerin (örnek: paslanmaz çelik) seramik takımlarla işlenmesi durumunda oluşur.

Talaş vurması, talaş geriye doğru kıvrıldığında ve kesme kenarından uzakta takım yüzeyine çarptığında oluşur. Talaş akış yönünü değiştirmek için dalma açısı, kesme derinliği, ilerleme hızı veya takım burun yarıçapı değiştirilerek bu durum önlenebilir.

kesici takımda aşınma tipleri

Takım kırılması

Takım kırılmasını önlemek için neler yapılmalı ? ;

Kesme kuvvetlerinin azaltılması, sağlam ve daha rijit takim tertibatlarının kullanılması ve kırılma tokluğu arttırılmış takımlar kullanılması, kesici takımın kırılmaması için daha uygun olacaktır.
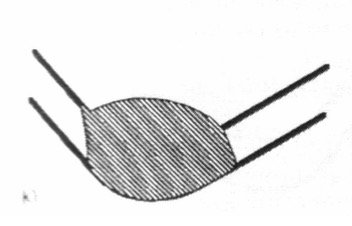
kesici takım kırılması
Kesici takım kırılması

Aşınma Tipi Belirleme


Kesici takım aşınmasının doğru tanımlanması, kesme parametrelerinin optimize edilmesine yardımcı olur.

Krater Aşınması


Krater aşınması, takım yüzeyinde yüksek sıcaklık nedeniyle oluşan çukurlaşmadır ve genellikle yüksek kesme hızıyla ilişkilidir.

Serbest Yüzey Aşınması


Serbest yüzey aşınması, takımın malzemeyle sürtünmesinden kaynaklanır ve yüzey kalitesini doğrudan etkiler.

Konuyla İlgili Sorular

Bu aşınma, takımın iş parçasıyla kaçınılmaz olarak sürtünmesinden kaynaklanır ve kesme işleminin doğal bir sonucudur. Kesme hızı veya takım malzemesi gibi faktörler ayarlanarak bu aşınma yavaşlatılabilir, ama sürtünme var olduğu sürece tamamen yok edilemez.

Her aşınma türü (serbest yüzey aşınması, krater aşınması gibi) farklı bir nedenden kaynaklanır; biri sürtünmeden, diğeri sıcaklıktan olabilir. Aşınma tipini doğru teşhis etmek, doğru çözümün (hız değişikliği, farklı takım malzemesi gibi) uygulanmasını sağlar.


İlgili Yazılar
Frezelemede Kesici Takım Aşınma Sebepleri Frezelemede Kesici Takım Aşınma Sebepleri makine teknolojisi alanı makine bölümü tanıtımı Makine Teknolojisi Alanı. Makine Bölümü Tanıtımı Mukavemet ders notları İTÜ Mukavemet ders notları İTÜ -mukavemet öğrenci notları İ.T.Ü. Malzeme Bilgisi Ders Notları İTÜ Makina Fakültesi Malzeme Bilgisi Ders Notları Boyut Açı ve Alan Ölçümleri ders notu MAK 401 Kalite Kontrol Nedir? Üretimde Kalite Planlaması, Kontrol Türleri ve 4M Faktörleri Kalite Kontrol Nedir? Üretimde Kalite Planlaması, Kontrol Türleri ve 4M Faktörleri Makine Elemanları II Dişli Çarklar Ders Notları PDF Makine Elemanları II – Dişli Çarklar Ders Notları PDF Ölçme Hataları: Nedenleri, Türleri ve Doğru Ölçüm İçin Kurallar Ölçme Hataları: Nedenleri, Türleri ve Doğru Ölçüm İçin Kurallar
kesici takımlar
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Araç Lastiği Neden Çatlar. Neden Çürür.
OBD-II Nedir? Araç Arıza Kodları Nasıl Okunur?
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.