Bir fabrikada sabah vardiyasında bir operatör, bir pompa gövdesini CMM’de ölçüyor ve rapor yemyeşil çıkıyor. Öğleden sonra başka bir operatör aynı parçayı aynı cihazda ölçüyor ve rapordaki delik konumlarının yarısı kıpkırmızı. Cihaz aynı, prob aynı, parça aynı. Peki sorun nerede?
Büyük ihtimalle cevap tek kelime: hizalama. CMM, parçanın nerede durduğunu ve hangi yüzeyinden ölçülmeye başlanacağını bilmezse, dünyanın en hassas cetvelleri bile yanlış sonuç üretir.
Bu yazıda CMM ile ölçüm nasıl yapılır sorusunu baştan sona ele alacağız. Cihazın açılmasından parça koordinat sisteminin kurulmasına, 3-2-1 kuralından DCC modunda otomatik ölçüme, GD&T değerlendirmesinden ölçüm raporuna ve son olarak CMM kalibrasyonuna kadar tüm adımları göreceğiz.
CMM’nin ne olduğunu ve çeşitlerini “CMM Nedir?” yazımızda, prob seçimini ve prob kalibrasyonunu ise “CMM Probları” yazımızda anlatmıştık. Bu yazı, o iki yazının üzerine kurulu bir uygulama rehberidir.

CMM ile Ölçümün Büyük Resmi
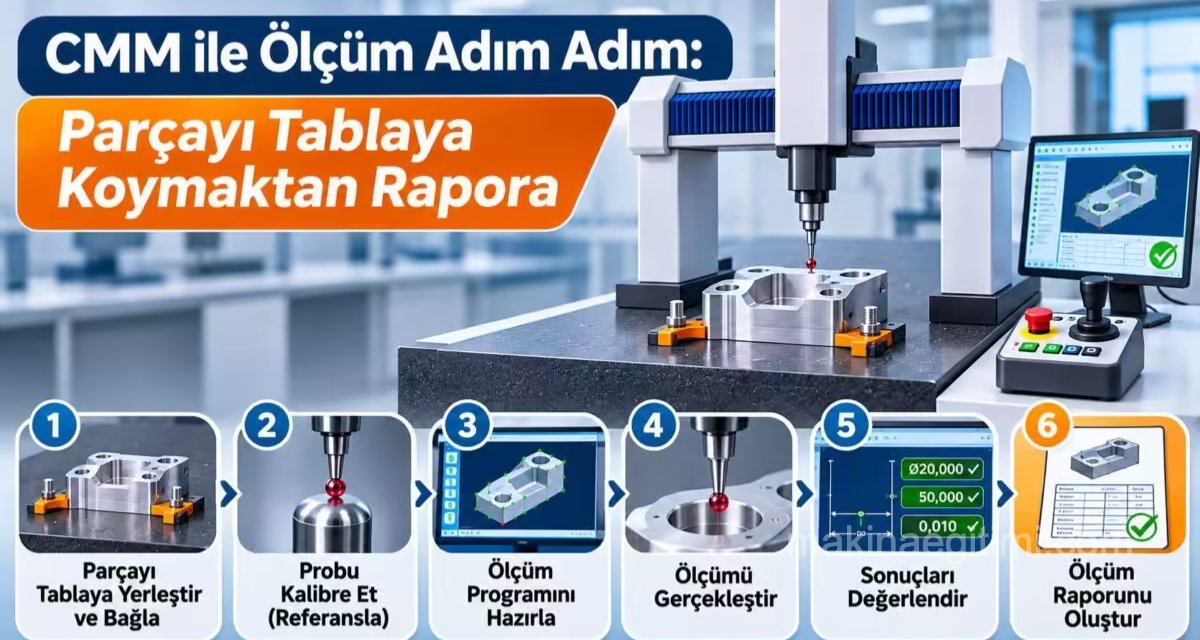
Otomatik bir CMM ölçümü genel olarak şu sırayla yapılır:
- Cihaz açılır ve referansa gönderilir.
- İş parçası CMM tablasına uygun şekilde sabitlenir.
- Ölçüm yazılımında yeni bir ölçüm dosyası oluşturulur.
- Uygun prob seçilir ve kalibre edilir.
- Parçanın CAD modeli yazılıma aktarılır.
- Manuel (kaba) hizalama yapılır.
- DCC modunda otomatik (hassas) hizalama yapılır.
- Ölçülecek geometrik elemanlar tanımlanarak ölçüm stratejisi oluşturulur.
- Ölçüm sırası optimize edilir.
- Ölçüm programı simülasyonla kontrol edilir.
- Program otomatik modda çalıştırılır.
- Ölçüm raporu hazırlanır.

Liste uzun görünebilir. Ancak iyi haber şu: Seri üretimde 1’den 10’a kadar olan adımlar yalnızca bir kez yapılır. Program bir kez hazırlandıktan sonra her yeni parça için operatörün yapacağı iş, parçayı fikstüre koymak ve “başlat” düğmesine basmaktan ibarettir.
1. CMM Cihazının Açılması ve Kapatılması
CMM’yi açmak, bir bilgisayarı açmaktan biraz farklıdır, çünkü sıralama önemlidir.
Cihazın çalıştırılması:
- Hava valfi açılır. Hava yataklı CMM’lerde eksenler basınçlı hava yastığı üzerinde hareket eder. Bu yüzden ilk iş hava hattının açılması ve basıncın kontrol edilmesidir. Basınç genellikle 4-6 bar aralığında olmalıdır (cihazın kendi değeri için kılavuza bakılmalıdır). Hava olmadan eksenleri hareket ettirmek, hava yataklarına ve raylara zarar verebilir.
- Kontrol ünitesi açılır. Açılışta kumanda panelindeki ışıklar yanar ve sistem kendini kontrol eder. Kısa bir süre sonra yalnızca gerekli ışıklar yanık kalır.
- Bilgisayar açılır ve ölçüm yazılımı başlatılır.
- Acil stop butonu serbest bırakılır ve kumanda panelindeki makine başlatma tuşuyla sistem aktif hâle getirilir.
- Cihaz referansa gönderilir. Yazılımın sorusu onaylandığında CMM, her eksende kendi sıfır noktasını bulmak için yavaşça hareket eder. Bu işleme referanslama ya da home denir. Böylece makine kendi koordinat sisteminin başlangıcını öğrenir.
Cihazın kapatılması:
Prob, joystick ile parçadan ve fikstürden uzak, güvenli bir konuma (park konumu) getirilir. Ardından ölçüm yazılımı kapatılır ve sırasıyla bilgisayar, kontrol ünitesi ve en son hava hattı kapatılır. Hava, en son kapatılır, çünkü eksenler hareket hâlindeyken hava kesilmemelidir.
Biliyor muydunuz? CMM odasında kompresörün ürettiği havanın yalnızca basıncı değil, temizliği de önemlidir. Havadaki yağ ve nem, hava yataklarındaki mikron boyutundaki delikleri tıkayabilir. Bu nedenle CMM hava hatlarında mutlaka filtre ve kurutucu bulunur ve bunların düzenli bakımı yapılır.
2. Parçanın Bağlanması: Ölçümden Önceki Kontrol Listesi
Parçayı CMM’ye bağlama yöntemlerini (manyetik tabla, vakumlu tabla, modüler fikstür vb.) “CMM Nedir?” yazımızda ayrıntılı anlatmıştık. Burada işin pratik kontrol listesine bakalım:
Hazırlık
- Granit tabla toz, yağ ve kirden temizlenir.
- Parça çapaklardan, talaştan ve soğutma sıvısı kalıntısından arındırılır. Çapak, ölçüm noktasının üzerine denk gelirse sonucu doğrudan bozar.
- Parça, ortam sıcaklığına gelene kadar CMM odasında bekletilir.
- Teknik resimdeki referans (datum) yüzeyleri belirlenir.
Kurulum
- Bağlama aparatı tablaya sağlam şekilde sabitlenir.
- Parça yerleştirilir ve hafifçe bastırılarak dayama yüzeylerine tam oturması sağlanır.
- Cıvata ve kelepçeler eşit ve kontrollü kuvvetle sıkılır. Aşırı sıkma, parçayı esnetir ve parçanın gerçek değil sıkışmış hâli ölçülür.
- Bağlama elemanlarının, ölçülecek yüzeylerin ve probun gideceği yolların önünü kapatmadığı kontrol edilir.
Kontrol
Prob ile parçaya hafifçe dokunularak parçanın yerinden oynamadığı doğrulanır.
3. CAD Modelinin Yüklenmesi
Modern CMM yazılımlarında ölçüm, genellikle parçanın 3B CAD modeli üzerinden programlanır. Parçanın katı modeli STEP, IGES, Parasolid, DXF ya da STL gibi formatlarda yazılıma aktarılır ve ekranda görünür hâle gelir.
CAD modeli kullanmanın üç büyük avantajı vardır:
- Operatör, ölçmek istediği yüzeye veya deliğe ekranda tıklar, yazılım o elemanın nominal (olması gereken) ölçülerini modelden otomatik olarak alır.
- Ölçüm sonuçları model üzerinde renkli olarak gösterilebilir.
- Ölçüm programı, parça henüz üretilmeden bilgisayarda hazırlanabilir. Buna çevrim dışı (offline) programlama denir. Böylece parça tezgâhtan çıktığı anda ölçüm programı hazır olur ve CMM boşa beklemez.
4. Parça Koordinat Sistemi: CMM’ye “Parça Nerede?” Sorusunu Cevaplatmak
İşin en kritik ve yeni başlayanların en çok zorlandığı kısmına geldik.
CMM’nin kendi koordinat sistemine makine koordinat sistemi denir. Makine, referanslama sırasında bu sistemi öğrenir. Ama parçanın tablanın neresinde durduğunu, hangi açıyla yerleştirildiğini ve teknik resimdeki ölçülerin hangi köşeden başladığını bilmez.
Bir benzetme yapalım: Bir arkadaşınıza “kırmızı kapının 3 metre sağındaki pencereye bak” dediğinizi düşünün. Arkadaşınız kırmızı kapıyı bulmadan bu tarifin hiçbir anlamı yoktur. Teknik resimdeki tüm ölçüler de parçanın belli yüzeylerinden, yani datumlardan başlar. CMM’nin önce bu “kırmızı kapıları” bulması gerekir.
Bu nedenle ölçümden önce parçanın kendi üzerinde bir koordinat sistemi kurulur. Buna parça koordinat sistemi (PCS) denir. Parça koordinat sistemi, CAD modeli ile tablada duran fiziksel parçanın aynı koordinatlarda üst üste çakışmasını sağlar. Bu sistem yanlış kurulursa, ondan sonra yapılan tüm ölçümler hatalı çıkar. Yazının başındaki iki operatörün farklı sonuç almasının nedeni de büyük olasılıkla budur.
3-2-1 Kuralı Nedir?
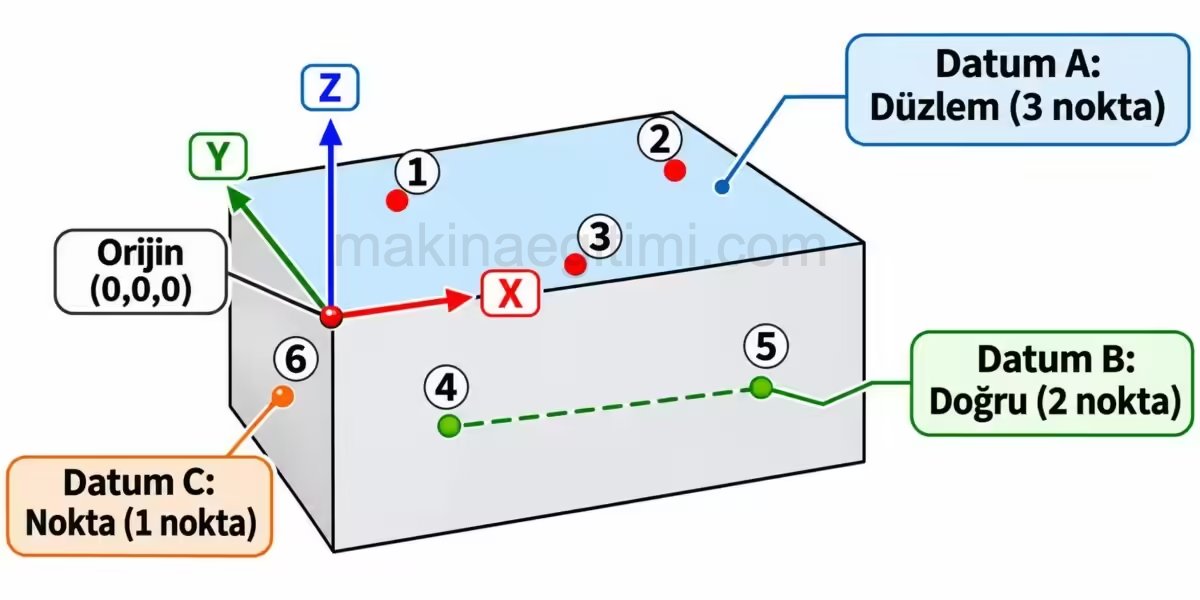
Parça koordinat sistemi kurmanın en temel ve en yaygın yöntemi 3-2-1 kuralıdır. Adı, kullanılan nokta sayılarından gelir: 3 nokta ile düzlem, 2 nokta ile doğru, 1 nokta ile nokta.
Bunu masanızdaki bir kitapla deneyebilirsiniz:
Adım 1: Düzlem (3 nokta), Datum A. Kitabı masaya koyun. Kitap artık masanın içine batamaz ve havaya kalkamaz. Yani yukarı aşağı hareketi ve iki yöne devrilmesi engellendi. CMM’de bu, parçanın ana referans yüzeyine en az 3 noktadan dokunarak bir düzlem oluşturmaktır. Bu düzlem Z eksenini belirler. Parça doğrudan tablaya bağlanmışsa çoğu zaman tabla yüzeyi ya da parçanın alt yüzeyi kullanılır.
Adım 2: Doğru (2 nokta), Datum B. Kitabı masanın arka kenarına yaslayın. Kitap artık masa üzerinde dönemez ve arkaya kayamaz. CMM’de bu, parçanın bir yan kenarına en az 2 noktadan dokunarak bir doğru oluşturmaktır. Bu doğru, X (ya da Y) ekseninin yönünü belirler. Buna döndürme denir. Doğru yerine bir kanal ya da iki deliğin merkezlerini birleştiren çizgi de kullanılabilir.
Adım 3: Nokta (1 nokta), Datum C. Son olarak kitabı masanın sol kenarındaki bir duvara itin. Artık hiçbir yöne kayamaz. CMM’de bu, üçüncü bir yüzeye 1 noktadan dokunarak orijini, yani X=0, Y=0, Z=0 noktasını belirlemektir. Orijin genellikle bir köşe, iki kenarın kesişimi ya da bir deliğin merkezi olarak seçilir.
Toplam 6 nokta, parçanın uzaydaki 6 serbestlik derecesini (3 yönde öteleme, 3 eksen etrafında dönme) tamamen tanımlar.
Not: Orijin, her zaman teknik resimdeki ölçülendirmenin başladığı yere göre seçilmelidir. Örneğin teknik resimde tüm ölçüler bir deliğin merkezinden verilmişse, o delik merkezi hem X hem Y orijini olarak atanır.
İlgili Videolar
Zeiss CMM: Alignment with Cylinders
PMT Arm & PMT INSPECT: Quick Guide to Point‑Line‑Plane Alignment
3-2-1 Principle – GD&T 4.0
TouchDMIS Tutorials – How to make a 3-2-1 alignment
5. Manuel (Kaba) Hizalama
İlk hizalama, CMM henüz parçanın yerini bilmediği için operatör tarafından elle yapılır.
Operatör, kumanda panelindeki etkinleştirme butonunu basılı tutarken diğer eliyle joystick’i hareket ettirir. Parçaya yaklaşırken yavaş mod açık olmalıdır. Prob parçaya dokunduğunda makine otomatik olarak durur, operatör de kumandadaki onay tuşuyla bu noktayı kaydeder. Yazılım her noktaya bir numara verir ve alınan noktaları ekranda gösterir. Yanlış alınan bir nokta silinip yeniden alınabilir.
Noktalar alındıkça yazılım, bunların bir düzlem mi, doğru mu, daire mi olduğunu tahmin ederek geometriyi otomatik oluşturur. Yanlış tanınan bir geometri, operatör tarafından düzeltilebilir.
3-2-1 kuralına göre düzlem, doğru ve nokta ölçüldükten sonra yazılımın hizalama penceresinde üç işlem yapılır:
- Seviyeleme: Ölçülen düzlem seçilir ve Z ekseni olarak atanır. Yazılım, Z eksenini bu düzleme dik hâle getirir.
- Döndürme: Ölçülen doğru seçilir ve X (veya Y) ekseni yönü olarak atanır. Yazılım, koordinat sistemini bu doğruya hizalayacak şekilde döndürür.
- Orijin: Düzlem Z sıfırı, doğru Y sıfırı, nokta da X sıfırı olarak atanır.
Son olarak yazılımda, fiziksel parçanın koordinat sistemini CAD modelinin koordinat sistemiyle eşleştiren komut çalıştırılır. Ekranda CAD modelinin, probun dokunduğu noktalara doğru “kayarak” yerine oturduğu görülür.
Bu işleme kaba hizalama denir, çünkü elle alınan birkaç noktaya dayanır ve hassasiyeti sınırlıdır. Ama yeterlidir: Artık makine parçanın yaklaşık olarak nerede olduğunu bilmektedir ve kendi başına hareket edebilir.
6. DCC Modunda Hassas (Otomatik) Hizalama
DCC, “Direct Computer Control” yani doğrudan bilgisayar kontrolü anlamına gelir. DCC modunda CMM’yi artık operatör değil, ölçüm programı yönetir.
Kaba hizalamadan sonra aynı referans yüzeyler (düzlem, doğru, nokta veya delik) bu kez CAD modeli üzerinden tanımlanır. Operatör ekranda referans yüzeye tıklar, yazılım bu yüzey üzerine dengeli dağılmış noktaları (örneğin bir düzlem için 4-5 nokta) otomatik olarak yerleştirir. Program çalıştırıldığında makine bu noktalara kendisi gider, referans yüzeyleri çok daha fazla ve çok daha doğru yerleştirilmiş noktayla yeniden ölçer ve koordinat sistemini hassas olarak günceller.
Güvenlik düzlemi (Clearance Plane)
Makine artık kendi kendine hareket edeceği için, bir ölçümden diğerine geçerken parçaya veya fikstüre çarpmaması gerekir. Bunun için güvenlik düzlemi tanımlanır. Güvenlik düzlemi, parçanın üzerinde (genellikle Z ekseninde parçadan 10-50 mm yukarıda) tanımlanan hayalî bir düzlemdir. Prob, her ölçümü bitirdikten sonra önce bu yüksekliğe çıkar, sonra yatayda bir sonraki ölçüm noktasının üzerine gider, en son da aşağı inerek ölçüm yapar. Bir vinç operatörünün yükü önce kaldırıp sonra taşıması gibi.

Hizalamanın doğrulanması
DCC hizalaması bittikten sonra, programın geri kalanına geçmeden birkaç kontrol yapılır:
- Ekrandaki koordinat sisteminin X, Y, Z eksenlerinin parça üzerinde doğru yönlere baktığı kontrol edilir. Örneğin Z+ yönünün parçanın dışına, yani yukarıya baktığı doğrulanır.
- Hizalamada kullanılan referans elemanlardan biri yeniden ölçülerek sapma olup olmadığına bakılır.
- Ekranda probun parça üzerinde beklenen yerde hareket edip etmediği izlenir.
Doğrulanan hizalama, ölçüm boyunca değiştirilmez. Seri ölçümlerde hizalama programın başına sabitlenir. Her yeni parça fikstüre konduğunda program önce hizalamayı yeniler, sonra ölçüme geçer.
7. Ölçüm Stratejisi: Neyi, Neyle, Nasıl Ölçeceğiz?
Hizalama tamamlandıktan sonra asıl ölçülecek elemanlara geçilir: delikler, düzlemler, kanallar, silindirler, konikler, serbest form yüzeyler.
Ölçüm stratejisi, CMM’nin hangi geometrik elemanı, hangi probla, hangi hızda, kaç noktadan, hangi yaklaşma ve uzaklaşma mesafesiyle ve hangi yöntemle ölçeceğini belirleyen kurallar bütünüdür. İyi bir ölçüm stratejisi ölçüm doğruluğunu artırır, çarpışmaları önler ve ölçüm süresini kısaltır.
Ölçüm stratejisinin parçaları şunlardır:
Prob seçimi
Küçük detaylar için küçük çaplı, geniş yüzeyler için büyük çaplı prob ucu seçilir. Derin cepler için uzun prob, yan ve eğik yüzeyler için uygun prob kafası açısı kullanılır. Aynı probla ölçülecek elemanlar art arda ölçülerek gereksiz prob değişiminden kaçınılır, çünkü her prob değişimi hem zaman kaybı hem de hata riskidir.
Nokta sayısı
Nokta sayısı arttıkça ölçüm süresi uzar ama ölçümün güvenilirliği ve tekrarlanabilirliği artar. Toleransın hassasiyetine göre denge kurulur.
| Geometrik eleman | En az nokta | Genellikle tercih edilen |
|---|---|---|
| Düzlem | 3 | 4-9 |
| Daire | 3 (pratikte 4) | 6-8 |
| Silindir | 5 (pratikte iki seviyede 4’er) | 6-8 ve üzeri |
| Küre | 4 | 6-10 |
Ölçüm yöntemi: Tek nokta mı, tarama mı?
Tek nokta ölçümünde prob her noktada parçaya dokunup geri çekilir. Sert, küçük ve yüzey kalitesi düşük parçalar için uygundur. Ölçüm süresi görece uzundur.
Tarama ölçümünde prob yüzey üzerinde kalkmadan kayarak ilerler. Düzlem, silindir ve serbest form yüzeylerde çok daha fazla veri üretir ve biçim hatalarını net olarak gösterir. Tarama hızı, tarama uzunluğu ve tarama yönü ayrıca tanımlanmalıdır.
Yaklaşma ve uzaklaşma mesafeleri
Yaklaşma mesafesi, probun ölçüm noktasına hızla gelip yavaşladığı noktanın yüzeye uzaklığıdır. Genellikle 2-10 mm arasında tanımlanır. Dar alanlarda küçük, açık yüzeylerde büyük değer seçilir.
Uzaklaşma mesafesi, ölçümden sonra probun yüzeyden ne kadar geri çekileceğidir. Özellikle derin ceplerde ve deliklerde, probun bir sonraki harekette duvara sürtmemesi için kritiktir.
Hızlar
Üç hız parametresi tanımlanır: Geçiş hızı (noktalar arası boşta hareket, en yüksek hız), yaklaşma hızı (yüzeye yaklaşırken) ve ölçüm (temas) hızı (en düşük hız). Hassas toleranslı ölçümlerde düşük temas hızı tercih edilir, çünkü yüksek hızda temas probun daha fazla esnemesine yol açar.
Ölçüm yönü (vektör)
Her ölçüm noktası için probun yüzeye hangi yönden yaklaşacağı tanımlanır. Bu yöne vektör denir ve genellikle yüzeye diktir. Yanlış vektör, probun yüzeye kayarak dokunmasına, dolayısıyla hatalı ölçüme yol açar. Özellikle eğik ve ters yüzeylerde vektör kontrolü mutlaka yapılmalıdır.

Simülasyon ve kuru çalıştırma
Program hazırlandıktan sonra çalıştırılmadan önce mutlaka kontrol edilir:
- Simülasyon: Yazılımda probun tüm hareketleri CAD modeli üzerinde canlandırılır. Prob yolları ve yaklaşma yönleri gözle kontrol edilir. Çarpışma riski olan hareketler düzeltilir.
- Kuru çalıştırma (dry run): Program, prob parçaya dokunmadan, düşük hızda gerçek makinede çalıştırılır. Operatör elini acil stop butonunun yanında tutarak hareketleri izler.
- Test ölçümü: Program gerçek ölçüm modunda çalıştırılır ve sonuçlar, bilinen ölçülere sahip bir referans parçanın değerleriyle karşılaştırılır.
Bu üç adım tamamlandıktan sonra program seri ölçüm için onaylanır.
Sık yapılan hata: “Simülasyonda sorun görünmedi, hemen tam hızla çalıştırayım.” Simülasyon CAD modelindeki fikstürü bilmeyebilir. Ekranda olmayan bir kelepçe, gerçek makinede probun karşısına çıkabilir. Kuru çalıştırmayı atlamamak, bir prob ucunu ya da daha kötüsü prob kafasını kurtarır.
Kurumsal uygulamalarda başarılı ölçüm stratejileri, benzer parça aileleri için şablon hâline getirilir. Böylece farklı operatörler aynı tip parçayı her zaman aynı kurallarla ölçer ve sonuçlar karşılaştırılabilir olur.
8. CMM’de GD&T Değerlendirmesi
Bir parçanın yalnızca ölçülerinin doğru olması yetmez. Bir delik doğru çapta ama yanlış yerde açılmışsa ya da bir yüzey doğru yükseklikte ama dalgalıysa parça yine işlevini yerine getiremez. Bu nedenle teknik resimlerde ölçü toleranslarının yanında geometrik toleranslar da verilir. Bu sisteme Geometrik Ölçülendirme ve Toleranslandırma (GD&T) denir.
CMM, GD&T’nin en güçlü uygulama aracıdır. Çünkü bir deliğin eksen konumunu, bir yüzeyin düzlemselliğini ya da iki eksenin eş merkezliliğini kumpasla ölçmek ya imkânsızdır ya da çok zahmetlidir. CMM ise bunları toplanan noktalardan matematiksel olarak hesaplar.
Datum nedir?
Datum, ölçümlerin ve tolerans değerlendirmesinin referans alındığı teorik ve kusursuz yüzey, eksen veya noktadır. Teknik resimde A, B, C gibi harflerle gösterilir. CMM yazılımında parçanın gerçek yüzeyleri ölçülür, bu yüzeylerden datumlar türetilir ve her birine teknik resimdeki harf etiketi verilir. Bu datumlar hem hizalamanın temelini oluşturur hem de geometrik toleransların değerlendirilmesinde referans olarak kullanılır.
Burada önemli bir kural vardır: Yazılımdaki datum sırası, teknik resimdeki sırayla birebir aynı olmalıdır. A-B-C sırasıyla verilmiş bir toleransı B-A-C sırasıyla değerlendirmek, farklı bir sonuç üretir.
Geometrik tolerans türleri
| Grup | Toleranslar | Datum gerekir mi? |
|---|---|---|
| Şekil (biçim) | Doğrusallık, düzlemsellik, dairesellik, silindiriklik | Hayır |
| Yön | Paralellik, diklik, açısallık | Evet |
| Konum | Konum, eş merkezlilik (eş eksenlilik), simetri | Evet |
| Salgı | Dairesel salgı, toplam salgı | Evet |
| Profil | Çizgi profili, yüzey profili | Duruma göre |
Bu sembollerin teknik resimdeki anlamlarını ve gösterimini sitemizdeki “Geometrik Ölçülendirme ve Toleranslandırma” yazısında ayrıntılı olarak bulabilirsiniz.
Tolerans çerçevesi (FCF) nasıl okunur?
CMM yazılımında tanımlanan her geometrik tolerans, teknik resimdekiyle aynı şekilde bir tolerans çerçevesi (Feature Control Frame, FCF) olarak gösterilir. Örneğin:
⌖ | Ø0,05 | A | B | C
Bu çerçeve şunu söyler: “Bu deliğin ekseni, A, B ve C datumlarına göre teorik olarak olması gereken yerin etrafındaki Ø0,05 mm çapındaki bir silindirin içinde kalmalıdır.”

Yani deliğin ekseni, olması gereken noktadan en fazla 0,025 mm sapabilir. Bu kadar küçük bir sapmayı güvenle doğrulayabilen pratik araçların başında CMM gelir.
CMM yazılımında bir GD&T kontrolü tanımlamak için genellikle şu adımlar izlenir:
- Kontrol edilecek eleman (örneğin bir delik) seçilir.
- Geometrik tolerans türü (örneğin konum) belirlenir.
- Tolerans değeri girilir.
- Datum referansları teknik resimdeki sırayla atanır.
- Gerekirse malzeme şartı (MMC, LMC) ve değerlendirme yöntemi seçilir.
9. Ölçüm Raporu: Sayılardan Karara
CMM ile ölçüm sürecinin son adımı raporlamadır. Raporlama, binlerce ölçüm noktasının “bu parça uygun mu, değil mi?” sorusuna cevap veren, okunabilir ve izlenebilir bir belgeye dönüştürüldüğü aşamadır.
Ölçüm raporunda neler bulunur?
Standart bir CMM ölçüm raporunda şu bilgiler yer alır:
- Parça adı, parça numarası ve seri numarası
- Teknik resmin revizyon numarası
- Ölçüm tarihi ve operatör bilgisi
- Ölçülen elemanların isimleri
- Nominal (olması gereken) değerler
- Ölçülen gerçek değerler
- Sapma değerleri
- Alt ve üst tolerans sınırları
- Uygunluk durumu: OK (uygun) ya da NOK (uygun değil)
Rapor türleri
Tablolu (metin) raporlar: Değerlerin, toleransların ve sapmaların satır satır listelendiği raporlardır. En yaygın türdür.
Grafik destekli raporlar: Ölçülen elemanların CAD modeli üzerinde, renkli etiketlerle ya da sapma haritasıyla gösterildiği raporlardır. Sorunun parçanın neresinde olduğunu bir bakışta gösterir.
Özet raporlar: Parçanın genel uygunluk durumunu tek sayfada, kısa ve net gösteren raporlardır. Yöneticiler ve müşteriler için hazırlanır.
Renklerin dili
Ölçüm yazılımları neredeyse evrensel bir renk dili kullanır:
- Yeşil: Ölçülen değer tolerans aralığında.
- Kırmızı: Ölçülen değer alt veya üst sınırı aşmış.
- Sarı veya mavi: Değer henüz tolerans içinde ama sınıra yaklaşmış. Bu bir uyarıdır: Takım aşınıyor olabilir, yakında hatalı parça gelmeye başlayabilir.

Bu renk dili sayesinde operatör, yüzlerce satırlık bir rapordaki hatalı değeri saniyeler içinde fark eder. Sarı değerleri takip etmek ise sorun ortaya çıkmadan önlem almayı sağlar.
Raporlar yazıcıdan basılı olarak, PDF, metin ya da tablo dosyası olarak alınabilir ve dijital arşivde saklanabilir. Birçok yazılımda firma veya müşteri standartlarına uygun rapor şablonları hazırlanarak her raporun aynı düzende çıkması sağlanır.
10. CMM Kalibrasyonu: Ölçeni Kim Ölçer?
Bu yazı boyunca CMM’ye güvendik. Peki CMM’nin kendisinin doğru ölçtüğünden nasıl emin oluyoruz? Mekanik aşınma, sıcaklık değişimleri, darbeler ve zaman, her ölçüm cihazında olduğu gibi CMM’de de küçük sapmalara yol açar. Bu sapmaları tespit edip düzeltmek için CMM kalibrasyonu yapılır.
Burada sıkça karıştırılan iki kavramı ayıralım:
- Prob kalibrasyonu: Operatör tarafından sık sık (prob her değiştiğinde, her vardiyada) yapılır. Probun etkin çapını ve konumunu belirler. “CMM Probları” yazımızda anlatmıştık.
- CMM (makine) kalibrasyonu: Genellikle yılda bir veya belirlenen periyotlarda, yetkili ve akredite kişiler tarafından yapılır. Makinenin eksenlerinin, geometrisinin ve hacimsel doğruluğunun tamamını kontrol eder.
CMM kalibrasyonu neden yapılır?
- CMM’nin ölçüm doğruluğunu kontrol etmek
- Eksenlerin doğrusallık, paralellik ve diklik hatalarını tespit etmek
- Cihazın ulusal ve uluslararası ölçüm standartlarına göre izlenebilirliğini sağlamak
- Yazılımdaki hata düzeltme (kompanzasyon) değerlerini güncellemek
CMM kalibrasyonu ve performans doğrulaması genellikle ISO 10360 standart serisine göre yapılır.
Kalibrasyondan önce
- Ortam kontrol edilir: Sıcaklık, nem ve titreşim ölçülür. Kalibrasyon genellikle 20 °C ± 1 °C gibi dar bir aralıkta kararlı hâle getirilmiş bir ortamda yapılır. Hem makinenin hem de kullanılacak referans ekipmanın ortam sıcaklığına gelmesi beklenir.
- Temizlik yapılır: Prob, tabla ve kılavuz yollar temizlenir.
- Mekanik kontrol yapılır: Motorlar, kablolar ve hareketli kısımlar kontrol edilir.
- Prob sistemi kontrol edilir: Prob ve uç düzgün takılmış ve hasarsız olmalıdır.
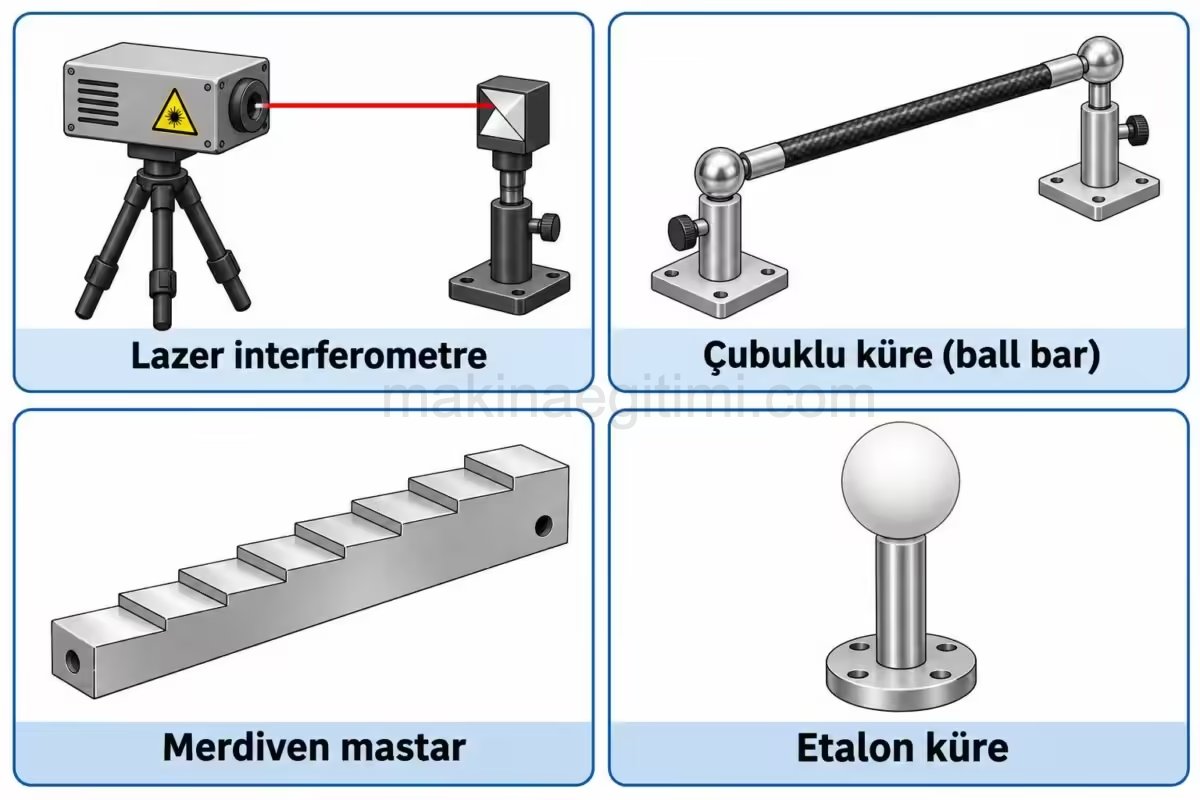
Kalibrasyonda kullanılan ekipmanlar
Lazer interferometre: Eksenlerin doğrusal konumlama doğruluğunu ölçmek için kullanılır. Lazer ışınının dalga boyu, son derece kararlı bir “cetvel” görevi görür.
Çubuklu küre (ball bar): İki ucunda hassas küreler bulunan, boyu bilinen bir çubuktur. Ölçüm hacminin farklı yerlerinde ve farklı açılarda ölçülerek makinenin hacimsel doğruluğu kontrol edilir.
Merdiven (basamaklı) mastar: Üzerinde boyları bilinen, basamak şeklinde sıralanmış ölçü yüzeyleri bulunan bir mastardır. Farklı uzunluklardaki ölçüm hatalarını kontrol etmek için kullanılır.
Etalon küre (referans küre): Prob sisteminin kontrolü için kullanılan, çapı sertifikalı küredir.
Doğrusal hata ölçümü nasıl yapılır?
- Lazer interferometre, kontrol edilecek eksene paralel olarak hizalanır.
- CMM bu eksen boyunca belirli adımlarla (örneğin her 50 mm’de) hareket ettirilir.
- Her adımda CMM’nin okuduğu değer ile lazerin ölçtüğü gerçek mesafe karşılaştırılır.
- Aradaki farklar, kompanzasyon değeri olarak CMM yazılımına tanımlanır.
- İşlem X, Y ve Z eksenleri için ayrı ayrı tekrarlanır.
Tüm kontroller tamamlandığında, cihazın standartlara uygun olarak kalibre edildiğini belgeleyen resmî bir kalibrasyon sertifikası düzenlenir. Bu sertifika, kalite denetimlerinde ve müşteri tetkiklerinde istenen temel belgelerden biridir.
Kendinizi Test Edin
- CMM’yi açarken ilk açılması gereken şey nedir ve neden?
- 3-2-1 kuralında hangi geometrik eleman kaç noktayla ölçülür ve her biri neyi belirler?
- Kaba hizalama ile DCC hizalama arasındaki fark nedir?
- Bir prob neden her ölçümden sonra önce güvenlik düzlemine çıkar?
- “⌖ | Ø0,05 | A | B | C” çerçevesinde deliğin ekseni olması gereken konumdan en fazla ne kadar sapabilir?
- Prob kalibrasyonu ile CMM kalibrasyonu arasındaki fark nedir?
Cevapları görmek için tıklayın
- Hava valfi. Hava yatakları basınçlı hava olmadan çalışmaz ve eksenler hasar görebilir.
- Düzlem 3 noktayla (Z ekseni ve Z sıfırı), doğru 2 noktayla (eksenin yönü, döndürme), nokta 1 noktayla (kalan eksenin sıfırı, orijin).
- Kaba hizalama operatör tarafından joystickle elle alınan birkaç noktayla yapılır ve yaklaşık bir koordinat sistemi kurar. DCC hizalamada ise makine, kaba hizalamanın verdiği bilgiyle aynı yüzeyleri programla, daha fazla ve doğru dağılmış noktayla otomatik olarak yeniden ölçer.
- Bir sonraki noktaya giderken parçaya veya fikstüre çarpmamak için.
- 0,025 mm. Tolerans bölgesi Ø0,05 mm çapında bir silindirdir, yarıçapı 0,025 mm’dir.
- Prob kalibrasyonu operatör tarafından sık sık yapılır ve probun etkin çapını belirler. CMM kalibrasyonu ise periyodik olarak yetkili kişilerce yapılır ve makinenin eksen ve hacim doğruluğunu kontrol eder.
Sıkça Sorulan Sorular
Parça CMM tablasına sabitlenir, uygun prob seçilip kalibre edilir, parçanın CAD modeli yazılıma yüklenir, 3-2-1 kuralıyla önce elle kaba hizalama, sonra DCC modunda hassas hizalama yapılır. Ardından ölçülecek elemanlar ve ölçüm stratejisi tanımlanır, program simülasyonla kontrol edilip otomatik çalıştırılır ve sonuçlar raporlanır.
Parça koordinat sistemi kurmanın en yaygın yöntemidir. Ana referans yüzeyinden 3 noktayla bir düzlem, ikinci yüzeyden 2 noktayla bir doğru ve üçüncü yüzeyden 1 noktayla bir nokta ölçülür. Bu altı nokta parçanın uzaydaki konumunu tamamen tanımlar.
DCC, “Direct Computer Control” yani doğrudan bilgisayar kontrolü demektir. DCC modunda CMM’nin hareketlerini operatör değil ölçüm programı yönetir ve ölçüm otomatik olarak yapılır.
Çünkü CMM yalnızca kendi makine koordinat sistemini bilir. Teknik resimdeki ölçüler ise parçanın belirli yüzeylerinden (datumlardan) başlar. Parça koordinat sistemi, CMM’nin ölçümleri teknik resimdeki referanslara göre yapmasını ve CAD modeliyle fiziksel parçayı eşleştirmesini sağlar.
Parçanın üzerinde, genellikle 10-50 mm yukarıda tanımlanan hayalî bir düzlemdir. Prob bir ölçümden diğerine geçerken önce bu düzleme çıkar, böylece parçaya veya fikstüre çarpmaz.
OK, ölçülen değerin tolerans içinde olduğunu, yani uygun olduğunu gösterir. NOK (Not OK) ise değerin tolerans sınırlarını aştığını, yani parçanın o özellik bakımından uygun olmadığını gösterir.
Kullanım yoğunluğuna, ortam koşullarına ve kalite sistemi gereksinimlerine göre değişmekle birlikte genellikle yılda bir yapılır. Ara dönemlerde ise referans mastarlarla kısa doğrulama kontrolleri yapılması önerilir.
Koordinat ölçüm cihazlarının kabul ve periyodik doğrulama testleri genellikle ISO 10360 standart serisine göre yapılır.
Evet. Parçanın CAD modeli kullanılarak ölçüm programı bilgisayarda, makineye bağlanmadan hazırlanabilir. Buna çevrim dışı (offline) programlama denir. Parça geldiğinde yalnızca hizalama yapılıp program çalıştırılır.
İlgili Yazılar
 Geometrik Ölçülendirme ve Toleranslandırma
 Teknik Resimde Şekil ve Konum Toleransları
 Kalite Kontrol Nedir? Üretimde Kalite Planlaması, Kontrol Türleri ve 4M Faktörleri
 Mikrometre okuma örnekleri
 Mikrometrenin kısımları, çeşitleri ve bakımı
 Ölçme ve kontrol bilgisi yardımcı kitabı indir
 Mastar Nedir. Neden Kullanılır?
 Mikrometre okuma. Mikrometre nasıl okunur