
Teknik resim dersleri şekil ve konum toleransları ile devam ediyor. şekil ve konum toleranslarını, sembolleri ve teknik resimde nasıl gösterileceklerini bu bölümde işleyeceğiz.
Makine parçalarının teknik resimlerde yalnızca ölçülerinin verilmesi, parçanın doğru şekilde üretilebilmesi için her zaman yeterli değildir. Çünkü aynı ölçüye sahip iki parça, geometrik hatalar nedeniyle birbirine tam olarak uyum sağlamayabilir.
Örneğin çapı Ø40 mm olan iki mil düşünelim. Ölçüleri tamamen aynı olmasına rağmen mil eğri olabilir, deliğin merkezi kaymış olabilir veya yüzey referans yüzeye tam dik olmayabilir. Bu tür hatalar montaj problemlerine, titreşime, aşınmaya ve kalite sorunlarına neden olur.
İşte bu nedenle teknik resimlerde şekil ve konum toleransları (Geometrik Toleranslandırma – GD&T) kullanılır. Bu toleranslar bir parçanın yalnızca ölçüsünü değil; şeklinin, yönünün ve konumunun ne kadar sapabileceğini tanımlar. ISO 1101 standardı, bu toleransların uluslararası gösterim kurallarını belirler.

Boyut toleransı yalnızca parçanın ölçüsünü sınırlar. Örneğin; Ø25 ±0,05 mm ifadesi sadece çapın 24,95 ile 25,05 mm arasında olmasını ister. Ancak bu ifade; deliğin merkezinin kaymadığını, eksenin eğilmediğini, yüzeyin düz olduğunu, deliğin tam dik işlendiğini garanti etmez. Bunların tamamı geometrik toleranslarla kontrol edilir.
Bu nedenle modern teknik resimlerde boyut toleransları ile geometrik toleranslar birlikte kullanılır.
Şekil ve Konum Toleransları Neden Kullanılır?
Günümüzde CNC tezgâhlarında bile tamamen kusursuz üretim yapmak mümkün değildir. Kesici takım aşınır. Makine ısınır. Bağlama hataları oluşabilir. Malzeme gerilmeleri değişebilir. Bu nedenle her parçaya kabul edilebilir bir hata payı tanımlanır.
Şekil ve konum toleranslarının başlıca amaçları şunlardır:
- Parçaların birbirine sorunsuz montajını sağlamak
- Üretim maliyetini düşürmek
- Gereksiz hassas işleme ihtiyacını önlemek
- Kalite kontrolü kolaylaştırmak
- Üretici ile müşteri arasında ortak teknik dil oluşturmak

Doğru belirlenen geometrik toleranslar, hem üretim süresini azaltır hem de parça kalitesini artırır.
Şekil ve Konum Toleransları Nasıl Ölçülür?
Geometrik toleranslar çeşitli ölçüm ekipmanlarıyla kontrol edilir. En yaygın kullanılan cihazlar şunlardır:
Kumpaslar, Mikrometreler, Komparatörler, Mastarlar, Yükseklik komparatörü, CMM (Koordinat Ölçme Makinesi), Optik ölçüm sistemleri
Yüksek hassasiyet gerektiren otomotiv, havacılık ve savunma sanayinde CMM cihazları yaygın olarak tercih edilir.
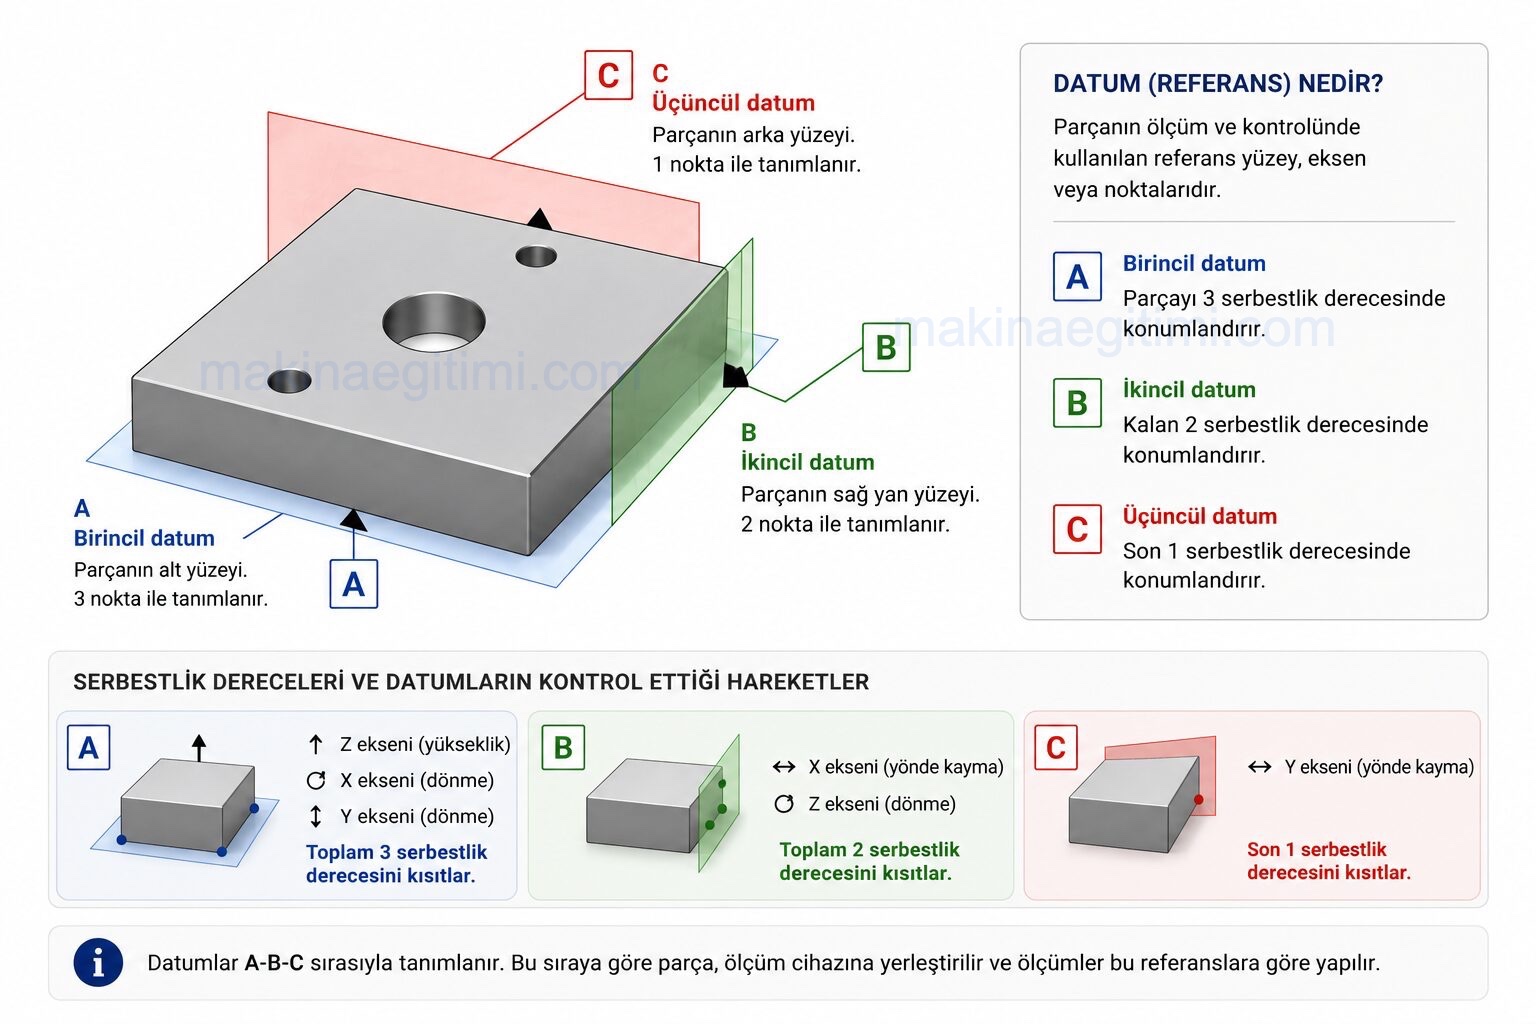
Referans (Datum) Nedir?
Bir parçanın doğruluğunu ölçebilmek için önce bir referans seçilir.
Bu referans; bir yüzey, bir eksen, bir delik, bir merkez düzlemi olabilir.
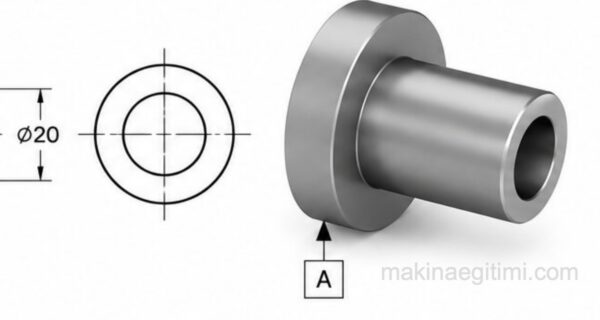
Teknik resimlerde referanslar genellikle A, B ve C harfleriyle gösterilir. Örneğin; Bir deliğin konumu ölçülürken önce taban yüzeyi A, yan yüzey B, ön yüzey ise C referansı olarak alınabilir. Böylece tüm ölçümler aynı başlangıç noktasına göre yapılır.
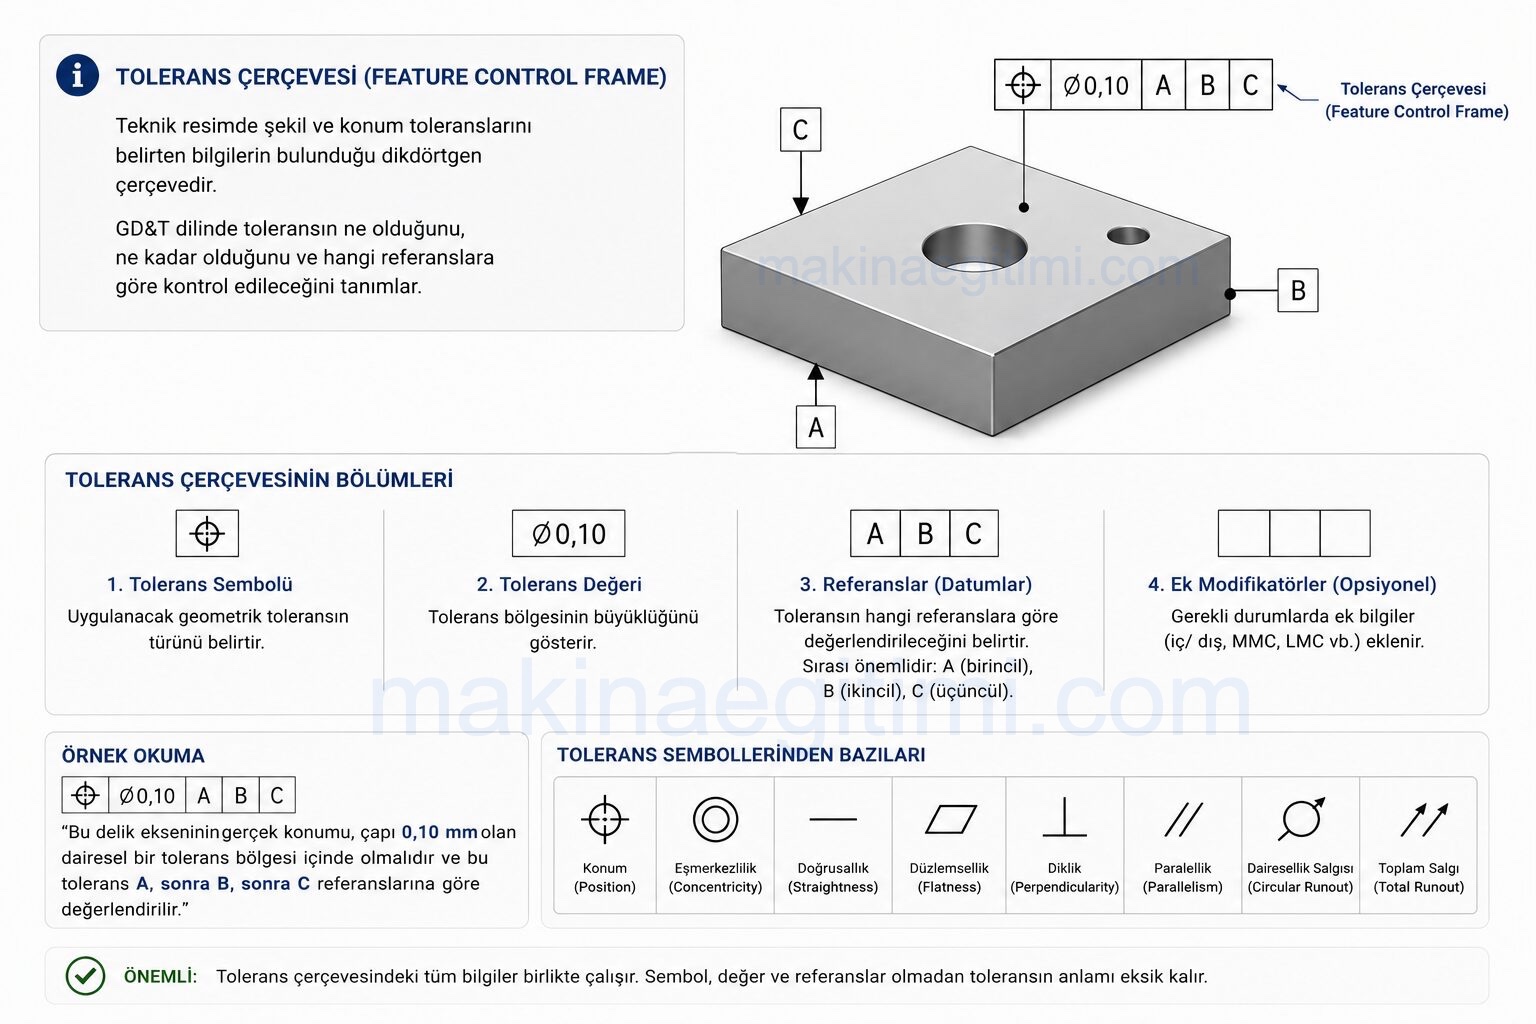
Tolerans Çerçevesi Nasıl Okunur?
Geometrik toleranslar dikdörtgen kutulardan oluşan bir özellik kontrol çerçevesi (Feature Control Frame) ile gösterilir. Çerçeve genel olarak şu bilgileri içerir:
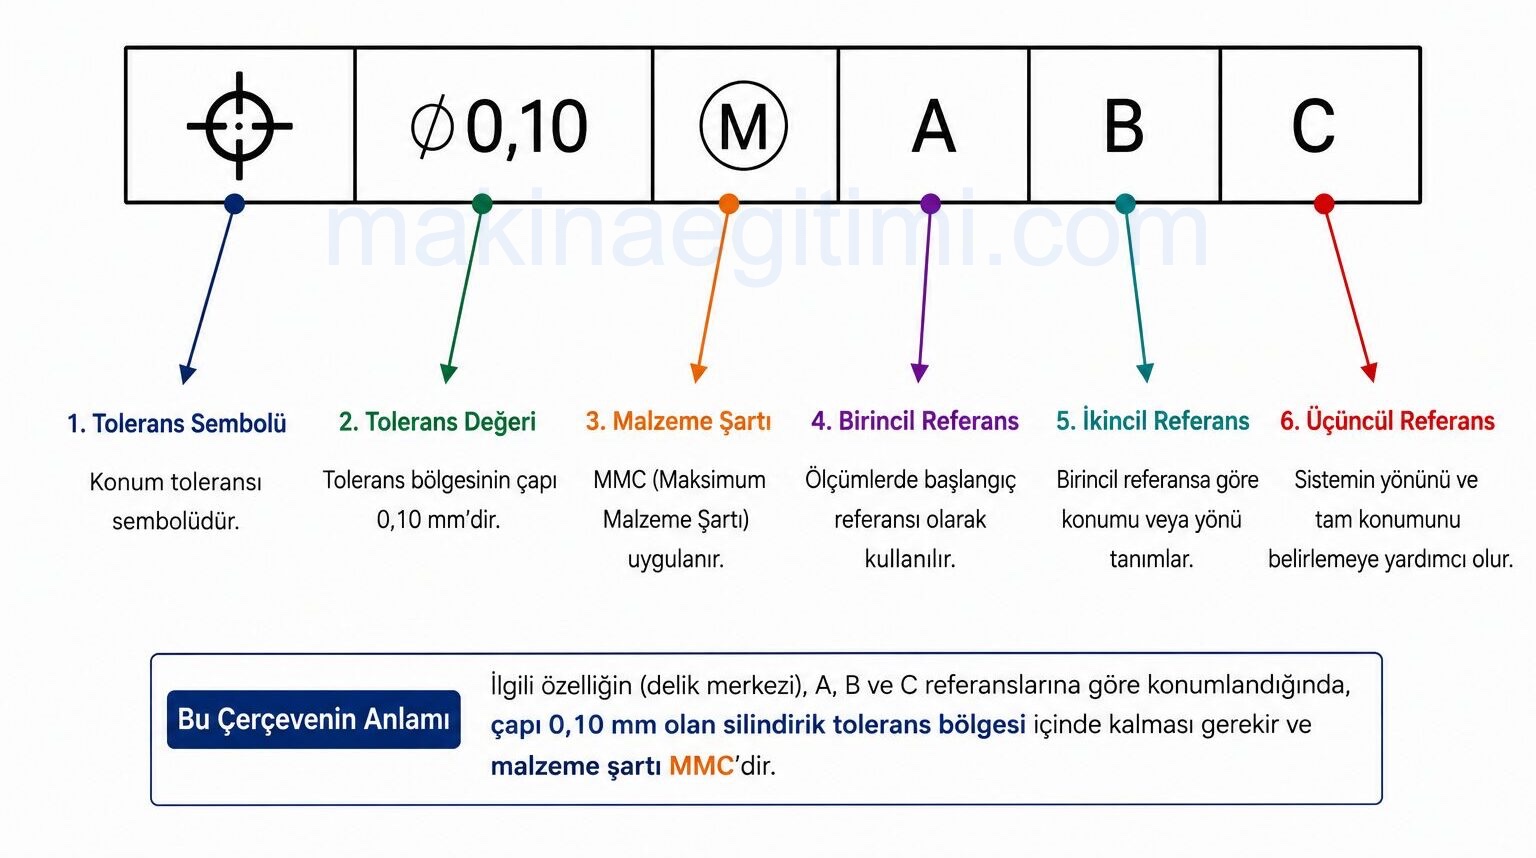
Tolerans sembolü, tolerans değeri, gerekiyorsa çap işareti, malzeme şartı (MMC/LMC), referanslar
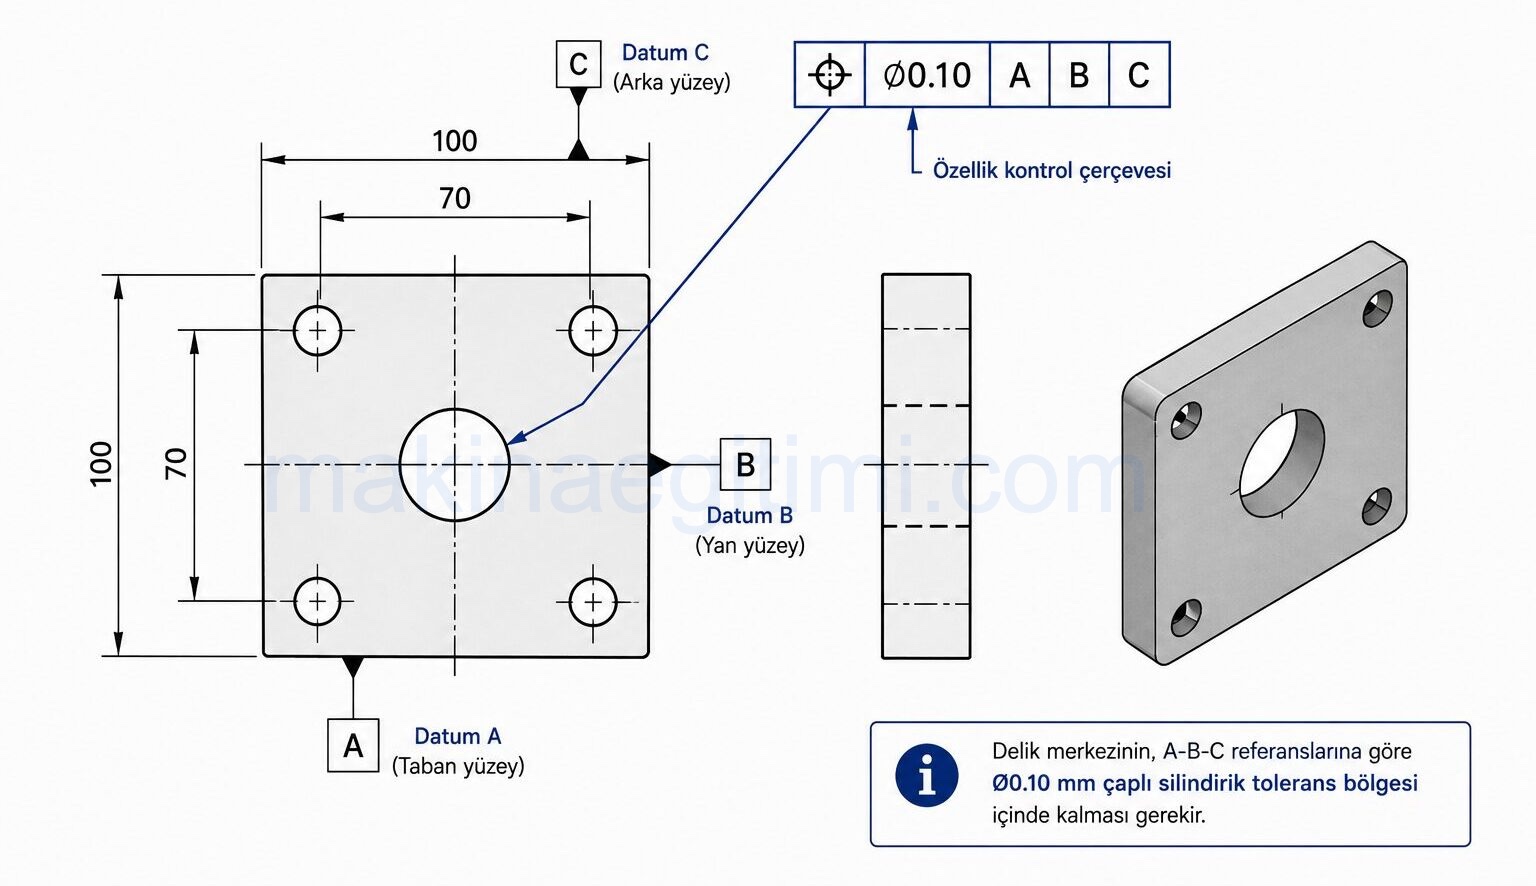
Örneğin; ⌖ Ø0,10 A B C anlamı; “Deliğin merkezi, A-B-C referanslarına göre çapı 0,10 mm olan silindirik tolerans bölgesi içinde kalmalıdır.”
Şekil ve Konum Toleranslarının Sınıflandırılması
ISO 1101 standardına göre geometrik toleranslar beş ana gruba ayrılır.
Şekil Toleransları
Doğrusallık
Doğrusallık toleransı, bir doğru boyunca uzanan yüzeyin veya eksenin, belirlenen tolerans bölgesi içerisinde kalmasını sağlayan şekil toleransıdır. Bu tolerans, parçanın düz olması gereken bölgelerinde meydana gelebilecek eğrilik, bükülme veya dalgalanmaları sınırlandırır.
Doğrusallık yalnızca şeklin doğruluğunu kontrol eder. Parçanın başka bir yüzeye göre konumunu veya yönünü değerlendirmez. Bu nedenle referans (datum) gerektirmeyen şekil toleransları arasında yer alır.
Teknik resimlerde doğrusallık sembolü, yatay bir çizgi (―) şeklinde gösterilir ve özellik kontrol çerçevesi içerisinde tolerans değeri ile birlikte belirtilir.
Doğrusallık Toleransı Ne İşe Yarar?
Bir parçanın ölçüsü doğru olsa bile ekseni veya yüzeyi eğri olabilir. Özellikle uzun miller, raylar ve kılavuz yüzeylerde oluşan küçük eğrilikler bile makinenin çalışma performansını ciddi şekilde etkileyebilir.
Doğrusallık toleransı sayesinde;
- Mil ve şaftların eksenel doğruluğu korunur.
- Kızak ve ray sistemlerinde düzgün hareket sağlanır.
- Lineer rulmanların aşınması azaltılır.
- Titreşim ve gürültü seviyeleri düşer.
- Montaj sırasında sıkışma ve zorlanmalar önlenir.
- Hareketli mekanizmaların ömrü uzar.
Özellikle hassas makine imalatında, CNC tezgâhlarında ve otomasyon sistemlerinde doğrusallık büyük önem taşır.

Doğrusallık Toleransı Nasıl Gösterilir?
Teknik resimlerde doğrusallık toleransı, özellik kontrol çerçevesi (Feature Control Frame) içerisinde belirtilir.
Doğrusallık Toleransı Nerelerde Kullanılır?
Doğrusallık toleransı, doğrusal hareketin önemli olduğu hemen her makine elemanında kullanılır. Yaygın kullanım alanları şunlardır:
Şaft ve miller, Lineer kızaklar, CNC makine rayları, Hidrolik ve pnömatik silindir milleri, Vidalı miller (Trapez ve bilyalı vidalar), Kılavuz pimler, Pres kolonları, Makine gövdesi referans yüzeyleri, Ölçü mastarları, Hassas doğrusal kızak sistemleri

Bu parçalarda oluşabilecek küçük bir eğrilik bile hareket hassasiyetini bozabilir, sürtünmeyi artırabilir ve erken aşınmaya neden olabilir.
Gerçek Bir Üretim Örneği
Aşağıdaki örnekte bir hidrolik silindir milini ele alalım.
Milin çapı teknik resimde Ø40 h6 olarak belirtilmiş olsun. Çap toleransı uygun olsa bile mil üretim sırasında hafifçe eğilmiş olabilir. Böyle bir mil, silindir içerisindeki burçlardan geçerken sürtünmeye neden olur ve keçelerin kısa sürede aşınmasına yol açabilir.
Bu nedenle teknik resimde yalnızca çap toleransı verilmez; mil ekseni için ayrıca 0,02 mm doğrusallık toleransı da tanımlanır. Böylece milin tüm ekseni belirlenen doğruluk sınırları içinde kalır ve silindir sorunsuz çalışır.
Benzer şekilde CNC tezgâhlarının lineer kızaklarında da doğrusallık toleransı, takımın iş parçası üzerinde hassas hareket edebilmesi için kritik öneme sahiptir.
Doğrusallık Toleransı Nasıl Ölçülür?
Doğrusallık toleransı, parçanın hassasiyetine göre farklı ölçüm yöntemleriyle kontrol edilebilir. En yaygın kullanılan yöntemler şunlardır:
- Komparatör saati ve granit yüzey plakası
- V blok üzerinde komparatör ile eksen kontrolü
- CMM (Koordinat Ölçme Makinesi)
- Lazer doğrultu ölçüm sistemleri
- Optik ölçüm cihazları
Yüksek hassasiyet gerektiren havacılık, otomotiv ve kalıp sanayinde CMM cihazları en güvenilir ölçüm yöntemlerinden biridir.
Düzlemsellik (Flatness) Toleransı
Düzlemsellik toleransı, bir yüzeyin ne kadar düz olması gerektiğini belirleyen şekil toleransıdır. Bu tolerans sayesinde yüzey üzerindeki tüm noktaların, belirlenen tolerans değeri kadar aralığa sahip iki paralel düzlem arasında kalması sağlanır.
Doğrusallık tek bir doğru boyunca oluşan sapmayı kontrol ederken, düzlemsellik tüm yüzeyin düzlüğünü kontrol eder. Bu nedenle referans (datum) gerektirmez ve şekil toleransları grubunda yer alır.
Düzlemsellik toleransı özellikle aşağıdaki yüzeylerde kullanılır:
- Makine gövdelerinin montaj yüzeyleri
- Flanş yüzeyleri
- Kalıp ve aparat tabanları
- Yataklama yüzeyleri
- Hassas bağlama plakaları
- Conta temas yüzeyleri

Düzlemsellik toleransının doğru belirlenmesi; montaj hatalarını, sızdırmazlık problemlerini ve yükün yüzeye dengesiz dağılmasını önler. Özellikle hidrolik ve pnömatik sistemlerde, conta yüzeylerinin yeterince düz olması sistemin güvenilir çalışması açısından büyük önem taşır.
Dairesellik (Circularity) Toleransı
Dairesellik toleransı, silindirik veya konik bir parçanın herhangi bir kesitinin ideal bir daireye ne kadar yakın olması gerektiğini belirleyen şekil toleransıdır. Bu tolerans, parçanın her dairesel kesitinin belirlenen tolerans bölgesi içinde kalmasını sağlar.
Dairesellik yalnızca tek bir kesitteki geometrik doğruluğu kontrol eder. Parçanın ekseni, yönü veya başka bir yüzeye göre konumu değerlendirilmez. Bu nedenle referans (datum) gerektirmeyen şekil toleransları arasında yer alır.

Dairesellik toleransı özellikle aşağıdaki parçalarda kullanılır:
- Rulman yatakları
- Şaft ve miller
- Burçlar
- Pistonlar
- Hidrolik ve pnömatik silindirler
- Hassas işlenmiş delikler
Doğru belirlenmiş bir dairesellik toleransı; dönme sırasında titreşimi azaltır, rulman ömrünü uzatır, sürtünmeyi düşürür ve parçaların daha hassas çalışmasını sağlar. Özellikle yüksek devirle çalışan makine elemanlarında dairesellik büyük önem taşır.
Silindiriklik (Cylindricity) Toleransı
Silindiriklik toleransı, silindirik bir parçanın tüm dış veya iç yüzeyinin ideal bir silindire ne kadar yakın olması gerektiğini belirleyen şekil toleransıdır. Bu tolerans, silindirin tamamını değerlendirir; yalnızca tek bir kesiti değil, tüm silindirik yüzeyin geometrik doğruluğunu kontrol eder.
Silindiriklik; doğrusallık, dairesellik ve eksen doğruluğunu tek bir tolerans altında değerlendirir. Bu nedenle referans (datum) gerektirmez ve şekil toleransları grubunda yer alır.

Silindiriklik toleransı özellikle; Şaft ve miller, Hidrolik ve pnömatik silindirler, Rulman yatakları, Burçlar, Hassas işlenmiş delikler ve Mil – göbek bağlantılarında kullanılır.
Doğru belirlenmiş bir silindiriklik toleransı; parçaların düzgün dönmesini, yataklara tam oturmasını, sürtünmenin azalmasını ve sızdırmazlık performansının artmasını sağlar. Özellikle hassas döner makine elemanlarında ve hidrolik sistemlerde büyük önem taşır.
Yön Toleransları
Paralellik (Parallelism) Toleransı
Paralellik toleransı, bir yüzeyin, eksenin veya orta düzlemin belirlenen referans (datum) yüzeye ya da eksene ne kadar paralel olması gerektiğini tanımlayan yön toleransıdır. Şekil toleranslarından farklı olarak mutlaka bir referans elemanına göre değerlendirilir.
Paralellik toleransı sayesinde, iki yüzey veya iki eksen arasındaki paralellik korunur ve montaj sırasında oluşabilecek sıkışma, dengesiz yük dağılımı ve erken aşınma gibi sorunlar önlenir.
Paralellik toleransı özellikle aşağıdaki parçalarda kullanılır:
- Lineer kızak ve ray sistemleri
- Makine gövdelerinin montaj yüzeyleri
- Rulman yatakları
- Mengene ve bağlama aparatları
- Flanş yüzeyleri
- CNC tezgâhlarının referans yüzeyleri

Doğru belirlenmiş bir paralellik toleransı; hareketli parçaların düzgün çalışmasını, yükün yüzeye eşit dağılmasını ve montaj hassasiyetinin korunmasını sağlar. Özellikle hassas makine imalatı, kalıpçılık ve otomotiv sektöründe yaygın olarak kullanılır.
Diklik (Perpendicularity) Toleransı
Diklik toleransı, bir yüzeyin, eksenin veya orta düzlemin belirlenen referans (datum) yüzeye ya da eksene tam 90° açıyla konumlanmasını sağlayan yön toleransıdır. Bu tolerans, parçanın referans elemanına göre dikliğini kontrol eder ve mutlaka bir referans (datum) gerektirir.
Diklik toleransı sayesinde montaj sırasında yüzeylerin ve deliklerin doğru açıda olması sağlanır. Böylece parçalar arasında oluşabilecek hizalama hataları, sıkışmalar ve dengesiz yük dağılımı önlenir.
Diklik toleransı özellikle şu parçalarda kullanılır: Flanş ve bağlantı yüzeyleri, Delik eksenleri, Makine gövdeleri, Mengene ve bağlama aparatları, CNC işleme parçaları, Kalıp ve fikstür elemanları

Doğru belirlenmiş bir diklik toleransı; montaj hassasiyetini artırır, parçaların doğru hizalanmasını sağlar ve hareketli sistemlerde aşınma ile titreşimi azaltır. Özellikle hassas makine imalatı, otomotiv, havacılık ve kalıpçılık sektörlerinde yaygın olarak kullanılır.
Açısallık (Angularity) Toleransı
Açısallık toleransı, bir yüzeyin, eksenin veya orta düzlemin belirlenen referans (datum) yüzeye ya da eksene 90° dışında belirli bir açıda konumlanmasını sağlayan yön toleransıdır. Bu tolerans, ilgili elemanın teknik resimde belirtilen açıdan izin verilen sınırlar içinde sapmasını kontrol eder ve mutlaka bir referans (datum) gerektirir.
Diklik toleransı yalnızca 90° için kullanılırken, açısallık toleransı 30°, 45°, 60° gibi herhangi bir açı için uygulanabilir.
Açısallık toleransı özellikle şu tip parçalarda kullanılır: Konik yüzeyler, Eğimli montaj yüzeyleri, Kalıp ve fikstür elemanları, Kama yuvaları, Makine gövdelerindeki açılı yüzeyler, Havacılık ve otomotiv parçaları

Doğru belirlenmiş bir açısallık toleransı; parçaların tasarlanan açıyla üretilmesini sağlar, montaj hassasiyetini artırır ve yüklerin doğru yönde iletilmesine yardımcı olur. Özellikle açılı temas yüzeylerinin bulunduğu hassas makine elemanlarında yaygın olarak kullanılır.
Konum Toleransları
Konum Toleransı
En yaygın kullanılan geometrik toleranstır. Deliklerin, pimlerin ve bağlantı elemanlarının doğru yerde bulunmasını sağlar.

Özellikle CNC işleme merkezlerinde üretilen flanş, kalıp ve bağlantı plakalarında sıkça kullanılır.
Eşmerkezlilik Toleransı
Aynı ekseni paylaşması gereken silindirik parçaların doğruluğunu kontrol eder. Motor milleri, rulman yatakları ve kasnaklarda kullanılır.

Simetri (Symmetry) Toleransı
Simetri toleransı, bir yüzeyin, eksenin veya orta düzlemin belirlenen referans (datum) orta düzleme göre simetrik konumda olmasını sağlayan konum toleransıdır. Bu tolerans, iki yüzeyin veya iki elemanın referans düzleme eşit uzaklıkta olmasını kontrol eder ve mutlaka bir referans (datum) gerektirir.
Simetri toleransı özellikle şu parçalarda kullanılır: Kama yuvaları, Kanal ve oluklar, Çatal (fork) parçalar, Makine gövdeleri, Kalıp elemanları, Simetrik montaj yüzeyleri

Doğru belirlenmiş bir simetri toleransı; yükün dengeli dağılmasını, parçaların doğru hizalanmasını ve montaj hassasiyetinin korunmasını sağlar. Özellikle orta düzleme göre eşit konumlandırılması gereken makine elemanlarında kullanılır.
Salgı toleransları
Dairesel Salgı (Circular Runout) Toleransı
Dairesel salgı toleransı, dönen bir parçanın her dairesel kesitinin, belirlenen referans eksene (datum) göre ne kadar düzgün döndüğünü kontrol eden salgı toleransıdır. Bu tolerans, parçanın döndürülmesi sırasında komparatörde oluşan sapmanın izin verilen değeri aşmamasını sağlar ve mutlaka bir referans eksen gerektirir.
Dairesel salgı toleransı özellikle şu parçalarda kullanılır: Şaft ve miller, Rulman yatakları, Fren diskleri ve kampanalar, Kasnaklar, Dişliler, Mil üzerine geçen döner parçalar

Doğru belirlenmiş bir dairesel salgı toleransı; titreşimi azaltır, sessiz çalışma sağlar, rulman ömrünü uzatır ve dönen parçaların daha hassas çalışmasına yardımcı olur. Özellikle yüksek devirle çalışan makine elemanlarında ve otomotiv uygulamalarında büyük önem taşır.
Toplam Salgı (Total Runout) Toleransı
Toplam salgı toleransı, dönen bir parçanın tüm silindirik yüzeyinin, belirlenen referans eksene (datum) göre ne kadar düzgün döndüğünü kontrol eden salgı toleransıdır. Dairesel salgı yalnızca tek bir dairesel kesiti değerlendirirken, toplam salgı parçanın tüm yüzeyini aynı anda kontrol eder. Bu nedenle hem dairesellik, hem doğrusallık hem de eksen doğruluğu üzerindeki hataları birlikte sınırlar.
Toplam salgı toleransı özellikle şu parçalarda kullanılır: Hassas şaft ve miller, Rulman yatakları, Türbin ve pompa milleri, İş mili (spindle) sistemleri, Hidrolik silindir milleri, Yüksek devirde çalışan döner parçalar
Doğru belirlenmiş bir toplam salgı toleransı; titreşimi azaltır, dönme hassasiyetini artırır, rulman ömrünü uzatır ve tüm silindirik yüzey boyunca düzgün çalışma sağlar. Özellikle hassas iş mili, CNC tezgâhları, havacılık ve otomotiv uygulamalarında yaygın olarak kullanılır.
Şekil ve Konum Toleranslarında Yapılan Yaygın Hatalar
En sık karşılaşılan hatalar şunlardır:
- Gereksiz yere çok küçük tolerans vermek
- Referans yüzey seçimini yanlış yapmak
- Boyut toleransı ile geometrik toleransı karıştırmak
- Ölçülemeyecek toleranslar tanımlamak
- Fonksiyonla ilgisi olmayan yüzeyleri toleranslandırmak
Bu hatalar üretim maliyetini artırırken kalite kontrol süreçlerini de zorlaştırır.
Şekil ve konum toleransları sembolleri

Şekil, yön, konum ve yalpalama toleranslarının herbiri yukarıdaki tabloda verildiği gibi bir sembolle gösterilmektedir.
Şekil ve Konum Toleransları İle İlgili Yardımcı Bilgiler
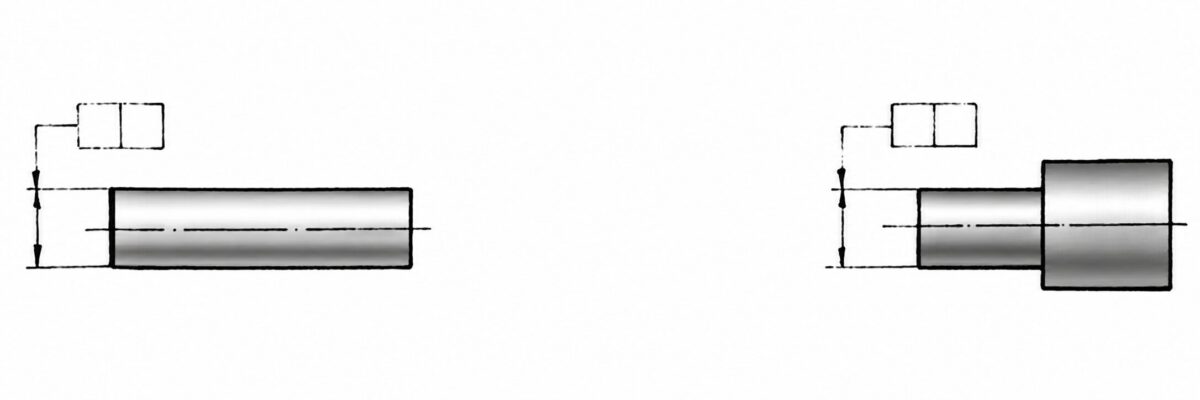
Tolerans, eksene veya ölçülendirilmiş kısmın orta düzlemine uygulandığında, ölçü çizgisinin uzantısında bağlantı çizgisi üzerine gelmek suretiyle toleranslı elemana birleştirilir
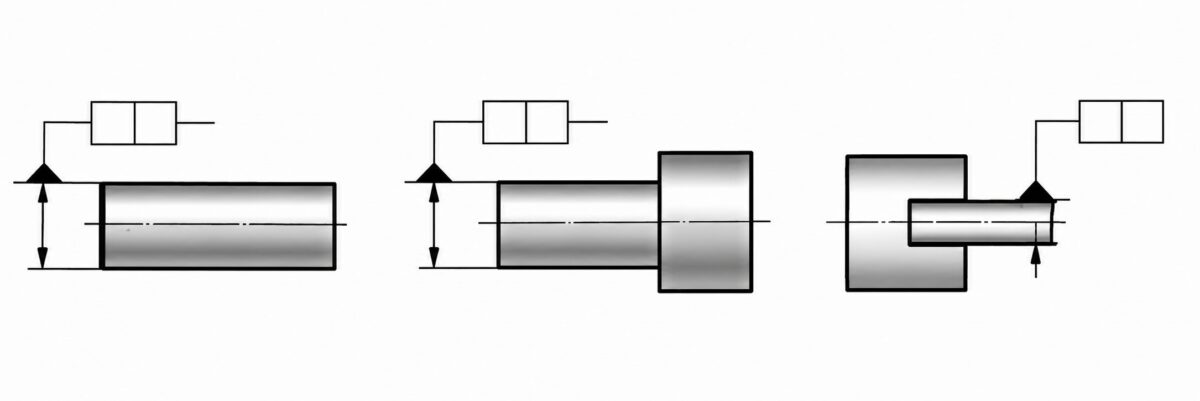
Referans elemanı eksen veya orta düzlemin ölçülendirilmiş kısmı olduğunda, bağlantı çizgisi ve ölçü çizgisi uzantısı üzerine konur. (Yukarıda)
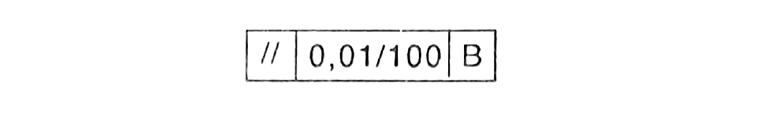
Tolerans, herhangi bir yerde bulunan belirtilmiş bir uzunluğa uygulanıyorsa, bu uzunluğun değeri, toleransın değerinin sonuna, eğik bir çizgi ile ayrılmış olarak eklenmelidir. Bir yüzey olması halinde ise, ayni gösterme kullanılır. Bu, toleransın her konum ve her yönde uzunlukları belirtilmiş bütün çizgilere uygulanacağı anlamına gelir. (Yukarıda)

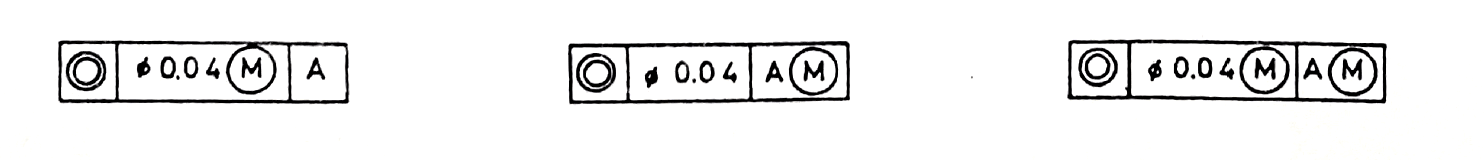
Toleranslı elemana, referans elemanına veya her ikisine uygulanan en çok malzeme koşuluna-göre, ya tolerans değerinin sonuna ya referans değerinin sonuna ya da her ikisinin sonuna yerleştirilmiş (M) sembolü ile gösterilir. (Yukarıda)

Bir eleman için konum veya herhangi bir şekil toleransları bahis konusu ise, konumu veya şeklin kendisini belirten ölçüler toleranslanmış olmamalıdır. Bir eleman için eğim toleransları bahis konusu ise, açının kendisini belirten ölçüler toleranslanmış olmamalıdır. Bu anma ölçüleri çerçeve içine alınır.
ilgili gerçek boyutlar yalnızca belirli konum, herhangi bir şekil veya eğim toleransları ile sınırlanırlar.
Bir çizelge ile ölçüleri verilen resimler üzerinde Şekil ve konum toleransları, tolarens çerçevesinin ikinci gözünde küçük harflerle gösterilmelidir. Toleransların değeri ölçü çizelgesinde verilmelidir


Değişik olarak, her toleransa ait göstermeler resim üzerinde ayrı, ayrı gösterildiği gibi bunları bir çizelgede gruplamak mümkündür. (Yukarıda)
Şekil ve konum toleransları, modern üretimin vazgeçilmez bir parçasıdır. Boyut toleranslarının tek başına yeterli olmadığı durumlarda parçanın gerçek geometrisini tanımlayarak tasarım, üretim ve kalite kontrol ekiplerinin ortak bir dil kullanmasını sağlar. ISO 1101 standardına uygun hazırlanmış teknik resimler; montaj uyumunu artırır, gereksiz üretim maliyetlerini azaltır ve ürün güvenilirliğini yükseltir. Özellikle otomotiv, havacılık, savunma ve hassas makine imalatında geometrik toleranslandırma bilgisi artık temel bir mühendislik yetkinliği olarak kabul edilmektedir.
İlgili Yazılar
 Teknik resimde yardımcı görünüş
 Teknik Resimde Kesit Alma Nasıl Yapılır
 Teknik Resim- Görünüş Çıkarma Uygulama Temrinleri
 Ölçülendirilmiş Perspektif Çizim Örnekleri -3
 Geometrik Çizimler 4- Yaylı birleştirmeler
 Geometrik Çizimler 3 – Çokgen Çizme
 Makinecilikte Tolerans terimleri ve anlamları
 Geometrik Ölçülendirme ve Toleranslandırma
gayet cok guzel anlatılıyor
elinize emeğinize sağlık…
Emeğinize sağlık. Teşekkür ederim.
çok güzel bilginize sağlık
Bayıliyorum bu siteye tam benim kafadan anlatıyor.Onlarca vidyo izledim anlamadim kitap gibi okuyarak anlıyorum.Bu yazılari yazan kişiyle tanışmak isterdim bende bilsem tam böyle anlatırdım 🙂