
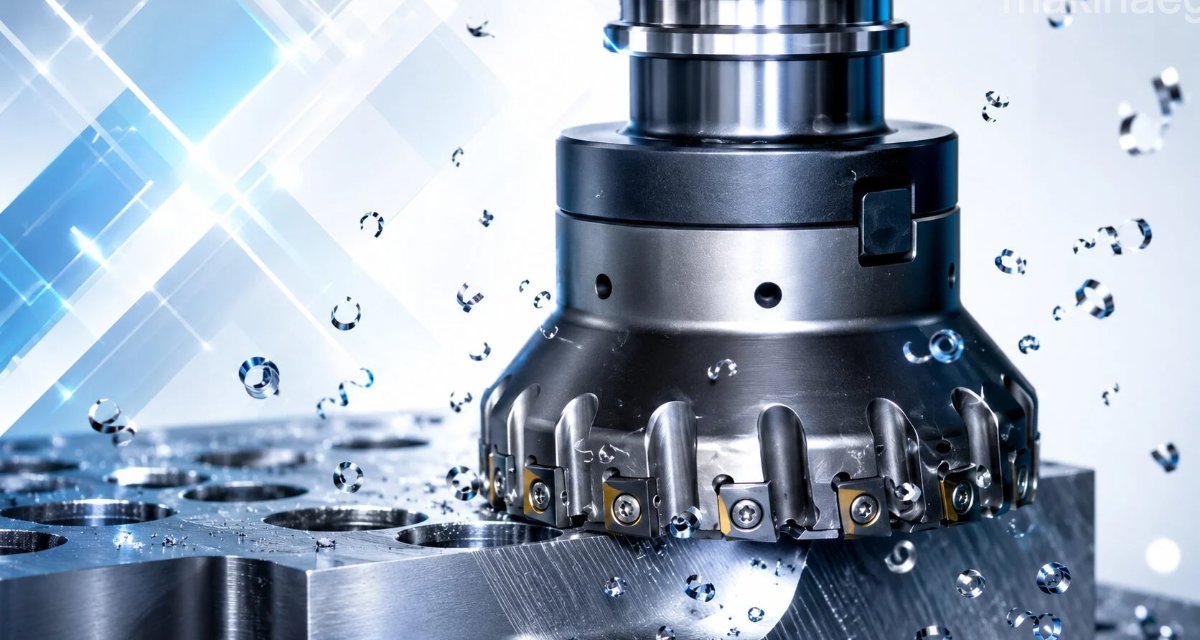
Bu yazımız da makine imalatı üzerine. Frezelemede kesici takım neden aşınır. Kesici takım aşınması nasıl en aza indirilir veya giderilir konusu üzerinde duracağız.
Kırılan kesici ağız ve sürekli değişen talaş kaldırma kalınlıkları, freze çakısının kesici ağızlarını yüksek mekanik ve ısıl (termik) yüklemeye maruz bırakır. Bunlar, kesici ağızların aşınmasının ve bundan dolayı takım ömrünün kısalmasının esas sebepleridir.
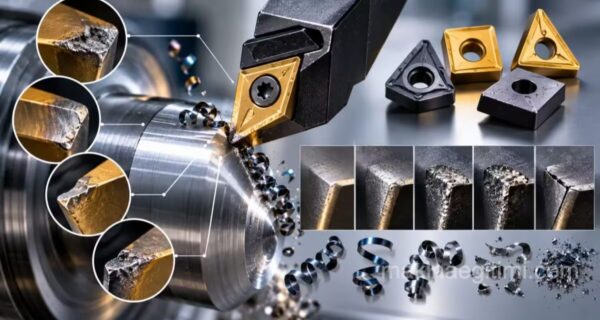
Kesici takım aşınma tipleri
Serbest yüzey aşıması
Kullanım ömrünün sonundaki normal aşınma şeklidir. Aşınma çabucak meydana geliyorsa, bunu önlemek için uç olarak aşınmaya dayanıklı sert metal bir malzeme cinsinin seçilmesi ve muhtemelen kesme hızının düşürülmesi ve ilerlemenin artırılması gerekir.
Oyuklu aşınma
Çeliklerin işlenmesi esnasında meydana gelebilir. Oyuklu aşınma çok şiddetli olursa, kesici plakalar kırılabilir.Çok şiddetli oyuklu aşınma olayı meydana geldiği hallerde de, kesme hızının düşürülmesi ve aşınmaya karşı daha dayanıklı bir sert metal cinsinin seçilmesi tavsiye edilir.
Enine çatlaklar
Kesici ağızlar malzeme tarafından kavrandığında yüksek darbeli yükleme (zorlama) nedeniyle ve sürekli olarak değişen kesme kuvvetlerinin neden olduğu, kesici ağızlar boyunca meydana gelen yorulma çatlaklarıdır. Zıt yönlü frezeleme işlemi esnasında kesici ağızların kırılma tehlikesi meydana gelir.
Tarak şeklinde çarklar
Kesici ağızlara dik yönde ara verilerek yapılan kesme işlemindeki sıcaklık dalgalanmalarından dolayı ortaya çıkar. Bu çatlaklara, daha küçük çapta bir freze başlığı kullanmak, kesme hızım ve diş ilerlemesini düşürmek ayrıca daha sıkı(özlü) bir sert metal plakanın seçilmesi suretiyle engel olunabilir. Hiç bir surette soğutma sıvısı kullanılmamalıdır.
Ufalanma ve dağılmalar
Yüksek sıcaklık sapmalarından meydana gelir. Daha sıkı bir sert metal cinsinin seçilmesi ve ayrıca kesici ağızlarının bilenmesi suretiyle kesici ağız kenarlarının yuvarlatılması ve stabilizasyon bu konuda bir acil yardım hizmeti sağlar.
Dışarı taşmış kesici ağızlar
Eğer çok düşük sıcaklıklarda kesici ağızlara talaş yapışır ve kaynarsa, meydana gelir. Dışarıyı taşmış kesici ağızlar yüzeyin kalitesini düşürür ve güç ihtiyacını artırır. İlerleme ve kesme hızının artırılması ve pozitif talaş açısı ile talaş çıkışının iyileştirilmesi suretiyle dışarıya taşmış kesici ağız oluşumuna karşı konulabilir.
Kesici ağızların şeklinin bozulması
Çok yüksek mekanik zorlamalar nedeniyle meydana gelir. Kesici ağız verilerinin azaltılması ve daha sert bir metal cinsinin seçilmesi ortaya çıkan problemleri yok edebilir.
Serbest Yüzey Aşınması
Serbest yüzey aşınması, takımın malzemeyle sürtünmesinden kaynaklanır ve yüzey kalitesini doğrudan etkiler.
Krater Aşınması
Krater aşınması, takım yüzeyinde yüksek sıcaklık nedeniyle oluşan çukurlaşmadır ve genellikle yüksek kesme hızıyla ilişkilidir.
Kesme Parametrelerinin Etkisi
Yanlış seçilen kesme hızı ve ilerleme, frezeleme takımlarında beklenenden çok daha hızlı aşınmaya yol açabilir.
Konuyla İlgili Sorular
Yanlış kesme hızı ve ilerleme, frezeleme takımlarında beklenenden çok daha hızlı aşınmaya yol açabilir.
Serbest yüzey aşınması, takımın malzemeyle sürtünmesinden kaynaklanır ve yüzey kalitesini doğrudan etkiler.
Krater aşınması, takım yüzeyinde yüksek sıcaklık nedeniyle oluşan çukurlaşmadır ve genellikle yüksek kesme hızıyla ilişkilidir.
İlgili Yazılar
 Krank milini etkileyen kuvvetler. Krank mili Malzemesi
 Makine Teknolojisi Alanı. Makine Bölümü Tanıtımı
 Makine Mühendislerinin En çok Kullandığı Yazılımlar Boyut Açı ve Alan Ölçümleri ders notu MAK 401
 Kesici takım aşınma tipleri ve aşınmanın nedenleri Mekaniğin alt dalları – Cisimlerin Dayanımı ders 1
 Metal İşlemede Talaş Kontrolü ve Talaş Kırıcılar
 Malzemelerde Yorulma: Yorulma Deneyi, Wöhler Eğrisi ve Yorulma Kırılması