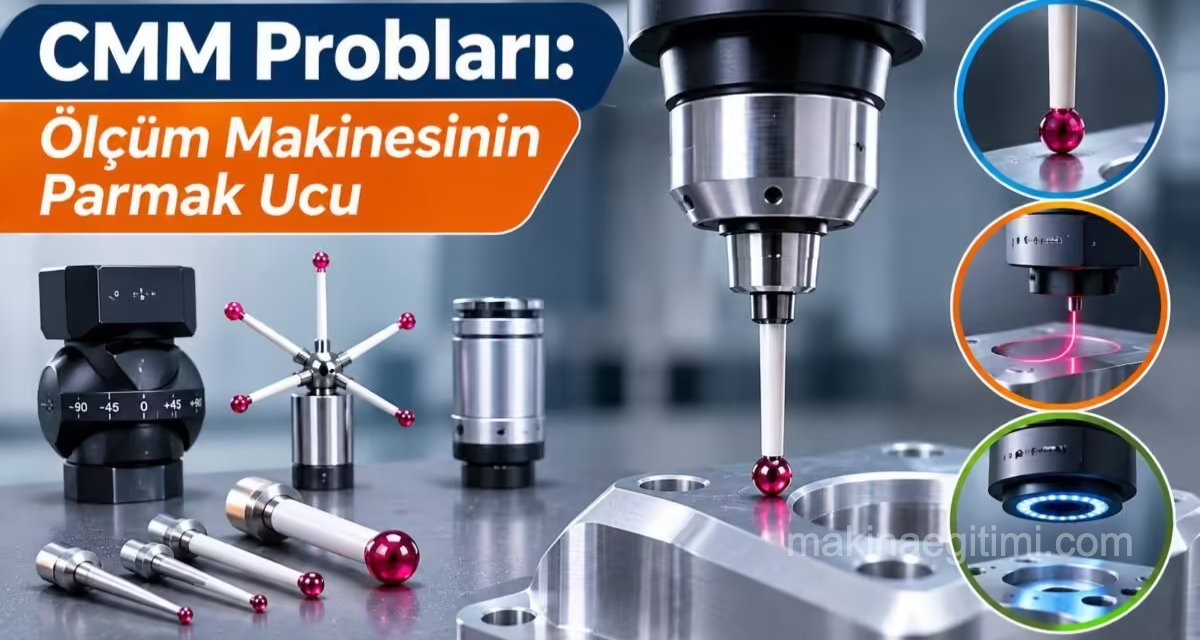
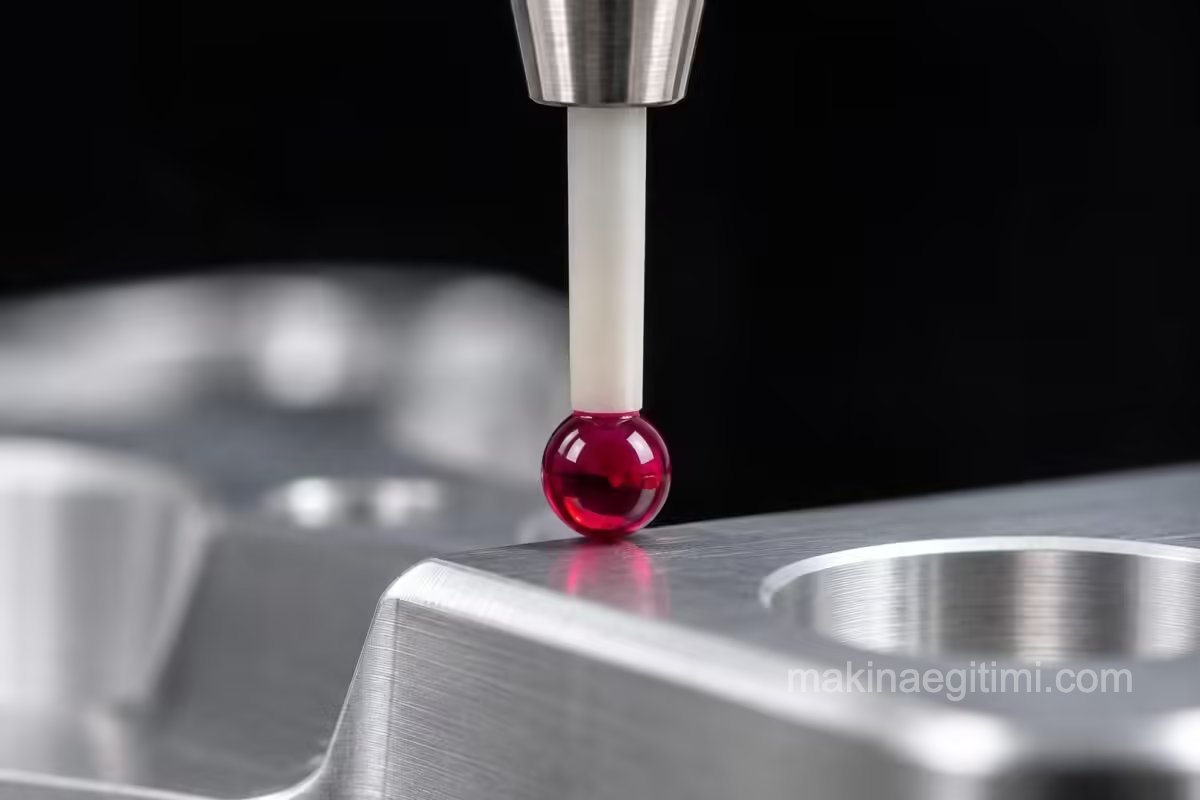
Bir CMM’nin yüz binlerce liralık granit gövdesi, hava yatakları ve mikron okuyabilen cetvelleri vardır. Ama bütün bu donanımın parçayla kurduğu tek temas, çoğu zaman bir mercimek tanesinden küçük, kırmızı bir küredir. O küre yanlış seçilirse, kirliyse ya da yazılım onun gerçek çapını bilmiyorsa, makinenin geri kalanı ne kadar mükemmel olursa olsun ölçüm yanlış çıkar.
Bu yazıda CMM probu nedir, CMM prob çeşitleri nelerdir, tetiklemeli prob nasıl çalışır, prob ucu nasıl seçilir ve prob kalibrasyonu neden her ölçümden önce yapılır, sorularına cevap arayacağız.
CMM problarının ucundaki küre neden çoğunlukla kırmızıdır? Bir süs mü, yoksa bir mühendislik tercihi mi? Cevap “Prob ucu malzemeleri” başlığında.
CMM Probu Nedir?
Prob, CMM’nin parçaya dokunan ya da parçayı “gören” algılayıcı kısmıdır. Görevi çok nettir: Parçanın yüzeyine ulaşıldığı anı yakalamak ve bu anda CMM’ye “şimdi koordinatları oku” sinyalini göndermek.
Temaslı bir probda bu iş şöyle gerçekleşir: Prob ucu parçaya dokunur, çok küçük bir miktar yer değiştirir, prob içindeki algılayıcı bu hareketi fark ederek elektriksel bir sinyal üretir. Sinyal geldiği anda CMM, eksenlerdeki cetvellerden X, Y, Z konumunu okur. Operatör ise bu sırada sesli ve ışıklı bir uyarı duyar ve görür. O tanıdık “bip” sesi, bir noktanın daha alındığı anlamına gelir.
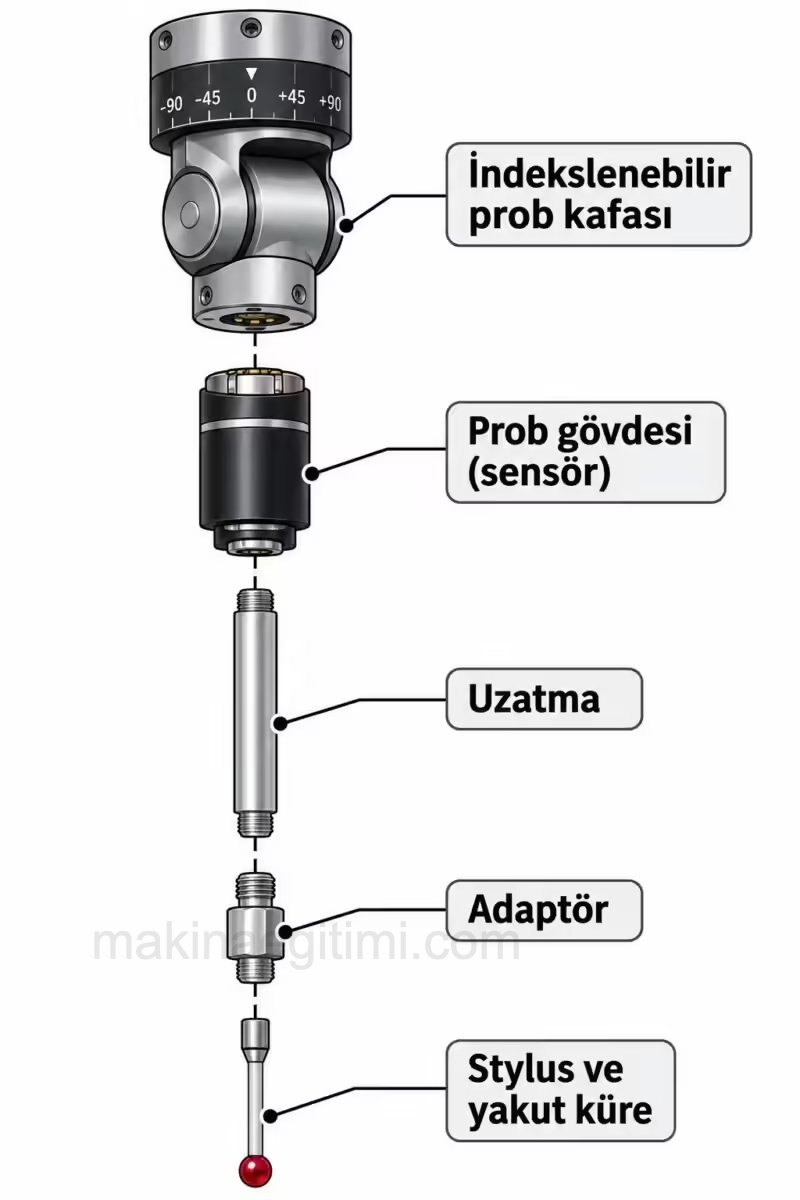
Bir prob sistemi genellikle şu parçalardan oluşur:
Prob kafası: CMM’nin Z kolonunun ucuna bağlanan gövdedir. Sabit olabileceği gibi, motorlu olarak farklı açılara dönebilen indekslenebilir tipte de olabilir.
Prob gövdesi (sensör): Temas anını algılayan asıl ölçüm elemanıdır.
Uzatmalar ve adaptörler: Derin bölgelere ulaşmak ya da farklı diş ölçülerini birleştirmek için kullanılır.
Stylus (prob iğnesi, prob ucu): Parçaya fiilen dokunan çubuk ve ucundaki küredir. Ölçüm doğruluğunu en çok etkileyen kısım budur.
Tetiklemeli Prob Nasıl Çalışır?
CMM’lerde en yaygın kullanılan prob türü tetiklemeli (touch-trigger) probdur. İçinde olup biteni anlamak için bir masa düşünelim. Masanın üç ayağı var ve her ayak, yere açılmış küçük bir yuvaya tam olarak oturuyor. Masa kendi ağırlığıyla, her seferinde aynı konuma yerleşiyor.
Tetiklemeli probun içinde de benzer bir düzenek vardır. Stylus’u taşıyan parça, üç noktadan yuvasına oturur ve bir yay onu bu yuvaya bastırır. Üç temas noktası aynı zamanda bir elektrik devresini tamamlar. Stylus parçaya dokunup çok az itildiğinde bu temas noktalarından en az biri yuvasından kalkar, devre açılır ve prob anında “dokundum” sinyalini gönderir. Prob parçadan uzaklaştığında yay, stylus’u yeniden aynı konuma oturtur.
Bu tasarımın en büyük avantajı, her temastan sonra stylus’un mikron hassasiyetinde aynı yere geri dönmesidir. Buna tekrarlanabilirlik denir.
Biliyor muydunuz? Prob, temas eder etmez sinyal üretemez. Sinyal oluşana kadar stylus’un çok küçük bir mesafe esnemesi gerekir. Bu mesafeye ön hareket (pretravel) denir ve probun hangi yönden dokunduğuna göre biraz değişir. Prob kalibrasyonunun en önemli görevlerinden biri, bu farkları ölçüp yazılıma tanıtmaktır.

CMM Prob Çeşitleri Nelerdir?
CMM probları genel olarak temaslı ve temassız olmak üzere iki ana gruba ayrılır. Son yıllarda her iki teknolojiyi bir arada sunan hibrit sistemler de yaygınlaşmaktadır.
Temaslı Problar
Parçaya fiziksel olarak dokunarak ölçüm yapan problardır. Üç türü vardır.
1. Mekanik (manuel) prob: En basit türdür. Prob parçaya dokunduğunda sesli ve ışıklı uyarı verir ama noktanın kaydı otomatik değildir. Operatörün ölçüm noktasını yazılıma kendisinin girmesi gerekir. Bugün daha çok basit ve eski sistemlerde görülür.
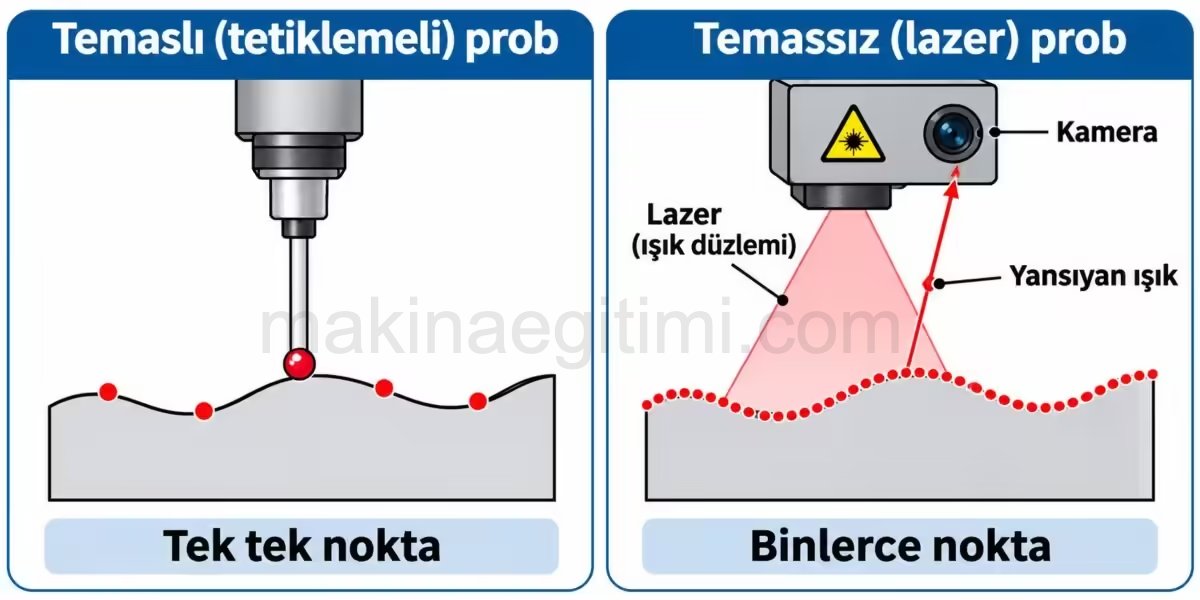
2. Tetiklemeli (touch-trigger) prob: Parçaya dokunduğu anda elektriksel sinyal göndererek nokta koordinatının yazılımda otomatik oluşmasını sağlar. Her temas tek bir nokta demektir. Prizmatik parçalarda, yani düzlem, delik, kanal gibi düzgün geometrilerden oluşan parçalarda en çok kullanılan türdür. Dayanıklı, ekonomik ve güvenilirdir.
3. Analog (taramalı, scanning) prob: Parçaya dokunduktan sonra kalkmaz, yüzey boyunca sürekli temas hâlinde kayarak ilerler. Saniyede yüzlerce nokta toplayabilir. Tetiklemeli probla bir deliği 8 noktadan ölçerken, taramalı probla aynı deliğin çevresinden birkaç saniyede yüzlerce nokta alınır. Böylece ovallik, dalgalanma gibi biçim hataları çok daha net ortaya çıkar. Türbin kanadı, kam mili, dişli profili gibi eğri ve serbest formlu yüzeyler için idealdir. Daha pahalıdır ve uç aşınmasına daha fazla dikkat etmek gerekir.
Temassız Problar
Parçaya dokunmadan ölçüm yapan problardır. Üç türü vardır.
1. Lazer prob: Yüzeye bir lazer çizgisi ya da noktası gönderir. Yansıyan ışığın bir kamera sensörüne düştüğü konuma bakarak mesafeyi hesaplar (üçgenleme prensibi). Çok hızlıdır, saniyede on binlerce nokta toplayabilir. Sac kaporta parçaları, döküm yüzeyleri ve tersine mühendislik için uygundur. Ancak çok parlak, ayna gibi yüzeylerde ve tam siyah yüzeylerde zorlanabilir.
2. Optik (kamera ve görüntüleme) prob: Kamera ve görüntü işleme algoritmalarıyla yüzeydeki kenarları, delikleri ve özellikleri tespit eder. Elektronik devre kartları, ince saclar, contalar gibi dokunulduğunda esneyecek ya da zarar görecek küçük parçalarda kullanılır.
3. Beyaz ışık (kromatik konfokal) prob: Beyaz ışık, içindeki farklı renkleri (dalga boylarını) farklı mesafelerde odaklayan özel bir mercekten geçirilir. Yüzeyden hangi renk en net yansıyorsa, yüzeyin o renge karşılık gelen mesafede olduğu anlaşılır. Bu yöntemle temas olmadan çok hassas yükseklik ölçümü yapılır. Cam, parlak metal ve şeffaf yüzeylerde başarılıdır.
| Özellik | Tetiklemeli | Analog (taramalı) | Lazer | Optik |
|---|---|---|---|---|
| Temas | Var | Var (sürekli) | Yok | Yok |
| Nokta toplama hızı | Düşük | Orta-yüksek | Çok yüksek | Yüksek |
| Hassasiyet | Çok yüksek | Çok yüksek | Orta | Yüksek (küçük parçada) |
| Biçim hatası tespiti | Sınırlı | Çok iyi | İyi | İyi (2B) |
| Yumuşak ve esnek parça | Uygun değil | Uygun değil | Uygun | Çok uygun |
| Tipik kullanım | Prizmatik parçalar | Eğri yüzeyler, dişliler | Sac, döküm, tersine mühendislik | Kartlar, küçük ve ince parçalar |
Prob Ucu (Stylus) Çeşitleri
Prob ucu, parçaya doğrudan dokunan ve ölçüm sinyalini başlatan kısımdır. Ölçüm doğruluğunu belirleyen en önemli eleman olduğu için farklı geometrilere uygun pek çok uç şekli geliştirilmiştir.
Küresel uç: En yaygın kullanılan prob ucudur. Kürenin her yönden aynı çapta olması sayesinde hangi açıdan dokunulursa dokunulsun ölçüm doğru hesaplanır. Düz ve eğri yüzeylerde genel amaçlı ölçümlerde kullanılır. Yaygın olarak yaklaşık 1 ile 10 mm arasındaki çaplarda bulunur.
Disk uç: Bir diskin yuvarlatılmış kenarıyla ölçüm yapılır. Çok ince olduğu için dar kanallara, yivlere ve deliklerin içindeki iç kanallara (segman kanalı gibi) ulaşabilir.
Silindirik uç: Kenar ve yan yüzeylerin ölçülmesinde, özellikle ince saç kenarlarında ve diş açılmış deliklerde kullanılır. Silindirin yan yüzeyiyle temas edildiği için ince bir kenara küre ile denk getirmekten çok daha kolaydır.
Konik (sivri) uç: Küçük deliklerin, keskin köşelerin ve çizgilerin konumunu bulmak için kullanılır.
Yarım küre uç: Büyük çaplı bir kürenin yarısı gibidir. Erişilmesi zor alanlarda ve pürüzlü yüzeylerde, pürüz tepelerinin ortalamasını almak için kullanılır.

Yıldız uç: 3 ila 5 küresel ucun tek bir gövdede birleştiği yapıdır. Prob değiştirmeden ya da prob kafasını döndürmeden, bir deliğin içindeki farklı yönlü yüzeylere ulaşmayı sağlar.
İğne uç: Çok küçük deliklerin ve ince kenarların ölçülmesinde kullanılır. Kırılgan olduğu için dikkatli kullanılmalıdır.
Prob Ucu Malzemeleri: Neden Yakut?
Yazının başındaki soruya dönelim. CMM prob uçlarındaki kırmızı kürenin rengi süs değildir. Bu küreler, yakut adı verilen sentetik alüminyum oksit kristalinden yapılır. Kırmızı renk, kristalin içindeki çok az miktarda kromdan gelir.
Yakutun tercih edilmesinin nedenleri:
- Elmastan sonra en sert malzemeler arasındadır, bu yüzden çok yavaş aşınır.
- Kusursuz yuvarlaklıkta işlenebilir. Kaliteli bir yakut kürenin küresellik sapması mikronun onda biri mertebesindedir.
- Sıcaklıkla çok az genleşir ve paslanmaz.
Ancak yakut her malzeme için en iyi seçenek değildir:
Alüminyum parçalar: Yakut, alüminyumla uzun süre sürtündüğünde yüzeyine alüminyum yapışabilir. Özellikle taramalı ölçümde bu, kürenin çapını değiştirir. Bu nedenle alüminyum parçalarda silisyum nitrür (Si3N4) uçlar tercih edilir.
Dökme demir: Dökme demirin aşındırıcı yüzeyi yakutu zamanla aşındırabilir. Bu tip parçalarda daha tok olan zirkonya seramik uçlar kullanılır.
Çok yoğun kullanım ve aşırı aşındırıcı malzemeler: Bu durumlarda elmas kaplı uçlar tercih edilebilir, ancak maliyetleri yüksektir.
Uçların yanında prob gövdesi (sap) malzemesi de önemlidir: Kısa problarda paslanmaz çelik, rijitlik gerektiğinde tungsten karbür, hafiflik ve rijitlik birlikte istendiğinde seramik, çok uzun problarda ise hem hafif hem de sıcaklıkla neredeyse hiç uzamayan karbon fiber kullanılır.
| Malzeme | Kullanım yeri | Neden |
|---|---|---|
| Yakut | Genel amaçlı, çelik parçalar | Çok sert, çok yuvarlak, ekonomik |
| Silisyum nitrür | Alüminyum parçalar | Alüminyum yapışmaz |
| Zirkonya | Dökme demir | Aşındırıcı yüzeye dayanıklı, tok |
| Elmas | Çok yoğun ve aşındırıcı kullanım | En yüksek aşınma direnci |
| Karbon fiber (sap) | Uzun problar | Hafif, ısıl uzaması çok düşük |
Doğru Prob Nasıl Seçilir?
Prob seçiminde dikkate alınması gereken ana kriterler şunlardır:
- Ölçülecek parçanın boyutu ve geometrisi
- Gereken ölçüm hassasiyeti
- Parça malzemesi ve yüzey pürüzlülüğü
- Ölçüm hızı ve otomasyon seviyesi
- Kullanılan CMM türü (manuel, CNC, optik, hibrit)
Bu kriterleri pratikte uygulamak için CMM operatörlerinin kulaktan kulağa aktardığı birkaç altın kural vardır:
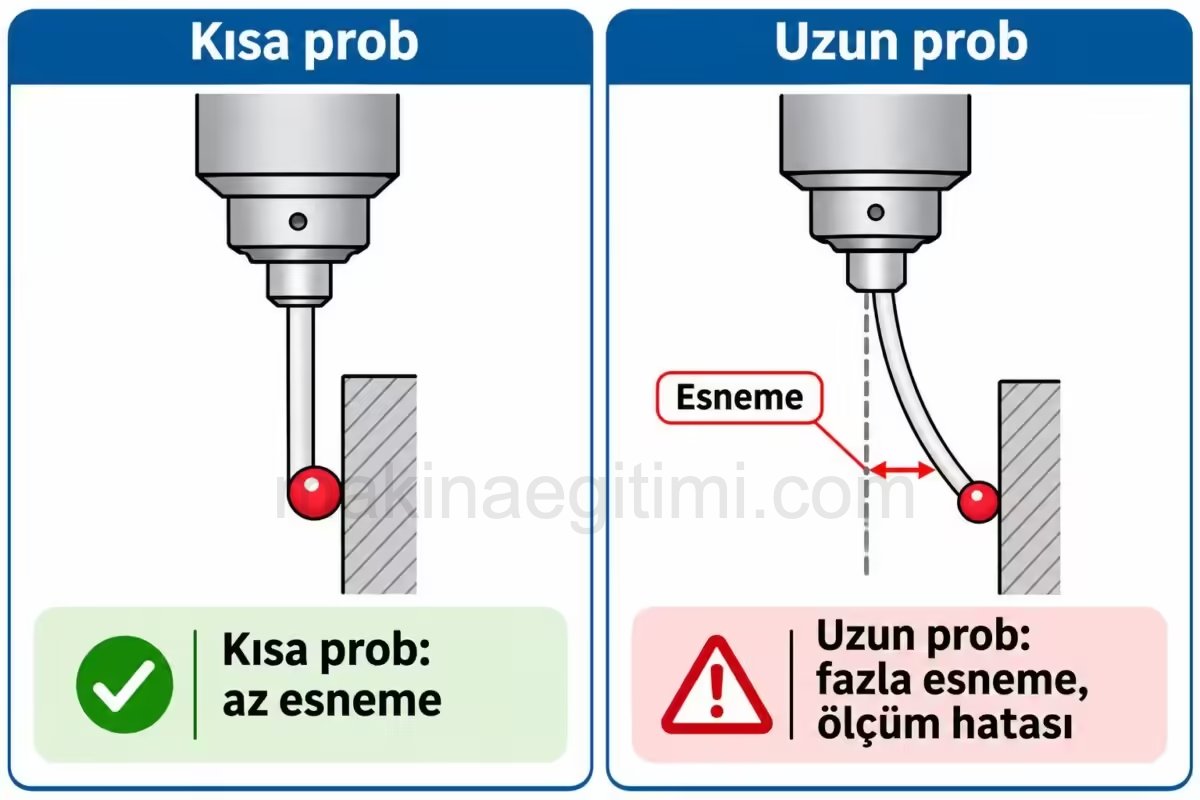
1. Prob olabildiğince kısa olmalı. Prob uzadıkça esneme miktarı artar. Esneme arttıkça da ölçüm hatası büyür. Bir oltanın ucunun sapının ucundan çok daha fazla sallandığını düşünün. Bu yüzden ölçülecek en derin noktaya ancak yetecek kadar uzun prob seçilir.
2. Küre olabildiğince büyük olmalı. Büyük küre, gövde ile parça arasında daha fazla boşluk bırakır, böylece prob gövdesinin parçaya sürtünme riski azalır. Ayrıca büyük küre, yüzey pürüzlülüğünün ölçüme etkisini azaltır. Elbette küre, ölçülecek en küçük deliğe girebilecek boyutta olmalıdır.
3. Ek parça sayısı en az olmalı. Prob ile uzatma arasındaki her bağlantı, olası bir esneme ve gevşeme noktasıdır. Mümkünse tek parça prob kullanılmalıdır.
4. Etkili çalışma boyuna dikkat edilmeli. Kürenin ölçülecek derinliğe inebilmesi için prob gövdesinin parçaya değmeden ilerleyebileceği boya etkili çalışma boyu denir. Derin ve dar bir delikte küre dibe ulaşmadan prob gövdesi deliğin ağzına sürtüyorsa, ölçüm yanlış çıkar.
Sık yapılan hata: “Uzun prob her yere yetişir, hep onu takalım” düşüncesi. Uzun prob gerçekten her yere ulaşır, ama sığ bir yüzeyi ölçerken de gereksiz esneyerek hassasiyeti düşürür. Profesyonel ölçüm laboratuvarlarında aynı parça için bile kısa ve uzun problar ayrı ayrı tanımlanıp gerektiğinde değiştirilir.
İndekslenebilir Prob Kafası: A ve B Açıları
Bir motor bloğunu düşünün. Üst yüzeyde dikey delikler, yan yüzeylerde yatay delikler, bazı yerlerde de açılı kanallar var. Dikey duran tek bir prob, yan yüzeydeki bir deliğin içine giremez. Bu sorunu çözmenin iki yolu vardır: Ya yıldız uç gibi çok kollu bir prob kullanılır ya da prob kafası döndürülür.
İndekslenebilir prob kafası, motorlu olarak belirli açı adımlarıyla (örneğin 7,5° aralıklarla) dönebilen ve her açıda kilitlenen bir prob kafasıdır. Konumu iki açı ile tanımlanır:
A açısı: Probun dikey konumdan ne kadar eğildiğini gösterir. 0° probun dümdüz aşağıya baktığı konumdur. Açı büyüdükçe prob yana doğru yatar. Modele göre değişmekle birlikte genellikle 0° ile 105° arasında ayarlanabilir.
B açısı: Prob kafasının dikey eksen (Z ekseni) etrafında ne kadar döndüğünü gösterir. Genellikle -180° ile +180° arasında ayarlanır.
Yani A açısı “ne kadar eğik”, B açısı “hangi yöne doğru” sorusunun cevabıdır. Örneğin A90 B90 dendiğinde prob tamamen yatay hâle gelir ve yatay düzlemde 90° döndürülmüş yöne bakar.
Ölçüm programı hazırlanırken parçanın hangi yüzeylerine hangi açılarla erişileceği önceden belirlenir ve bu açılar prob tanımına eklenir. Her açı ayrı ayrı kalibre edilmelidir, çünkü kafa döndüğünde küre merkezinin konumu değişir.
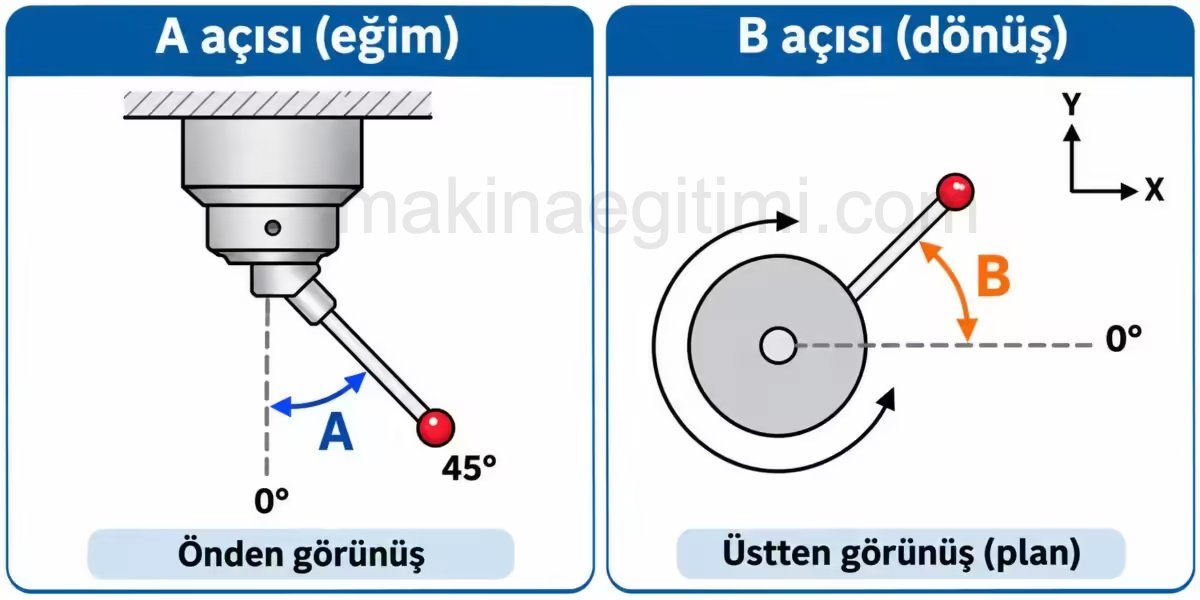
Dikkat: Bazı ölçüm yazılımlarının arayüzünde ve kaynaklarda A ile B açılarının tanımı ters yazılabilmektedir. Hangi harfin eğimi, hangisinin dönüşü gösterdiğini her zaman kullandığınız prob kafasının ve yazılımın kılavuzundan kontrol edin.
Prob Tanımlama: Yazılımda Probun Dijital İkizi
CMM yazılımı, takılı olan probu “görmez”. Hangi prob kafasının takılı olduğunu, kaç santimlik uzatma kullanıldığını, kürenin kaç milimetre olduğunu operatörün yazılıma tanıtması gerekir. Bu işleme prob tanımlama ya da prob yapılandırma denir.
Prob tanımlama, yazılımda bir montaj ağacı kurmaya benzer. Sırasıyla şunlar seçilir:
- CMM’de takılı olan prob kafası
- Varsa uzatmalar ve adaptörler, fiziksel montajdaki sırasıyla
- Parçaya dokunacak olan stylus (küre çapı ve boyuyla)
- İndekslenebilir kafa kullanılıyorsa gerekli A ve B açıları
Bu prob tanımına, içeriğini anlatan anlaşılır bir isim verilir. Örneğin “PH10_2mm_20L” gibi bir isim, kafa tipini, küre çapını ve prob boyunu bir bakışta söyler.
Burada değişmez bir kural vardır: Yazılımdaki sanal montaj, CMM üzerindeki fiziksel montajla birebir aynı olmalıdır. Yazılım probun 50 mm olduğunu sanırken gerçekte 30 mm’lik bir prob takılıysa, yazılım çarpışma kontrolünü yanlış yapar ve prob parçaya beklenmedik bir yerden çarpabilir. Kalibrasyon sonuçları da tamamen hatalı olur.
Yani prob tanımlama, yalnızca bir veri girişi değil, fiziksel gerçekliğin dijital ikizini oluşturma işlemidir.
Prob Kalibrasyonu Nasıl Yapılır?
Yazılımda tanımlanan probun ölçümde kullanılabilmesi için mutlaka kalibre edilmesi gerekir. Peki stylus’un üzerinde zaten “2 mm” yazıyorsa neden kalibrasyona ihtiyaç var?
Çünkü:
- Kürenin gerçek çapı nominal değerden mikron mertebesinde farklı olabilir.
- Prob ön hareketi (pretravel) yüzünden, prob her yönden temas ettiğinde sinyal tam aynı anda oluşmaz. Ölçümde kullanılan, kürenin fiziksel çapı değil, etkin çapıdır.
- Uzatmalar ve prob kafasının açısı nedeniyle kürenin merkezi, yazılımın beklediği konumdan biraz farklı bir yerde olabilir.
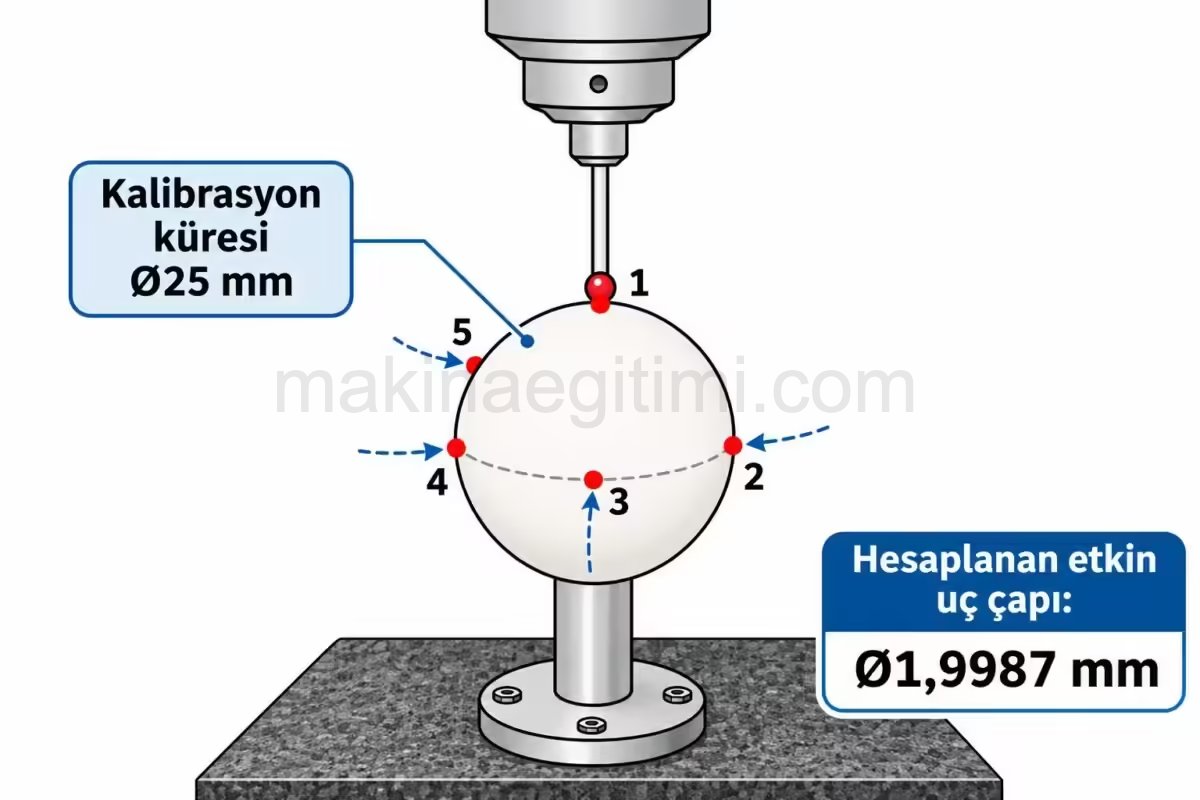
Prob kalibrasyonu, bu farkları ölçüp yazılıma tanıtan işlemdir. Bunun için kalibrasyon küresi (etalon küre ya da referans küre) kullanılır. Bu, çapı sertifikayla belgelenmiş, son derece yuvarlak, genellikle Ø25 mm civarında seramik veya çelik bir küredir.
Prob kalibrasyonu adımları:
- Kalibrasyon küresi ve prob ucu temizlenir. Küre üzerindeki bir parmak izi bile mikron mertebesinde hata yaratır.
- Kalibrasyon küresi tablaya sağlam şekilde sabitlenir.
- Yazılımda kalibrasyon küresinin sertifikalı çapı girilir.
- Prob, kürenin üst noktasına ve çevresindeki farklı noktalara (en az beş noktaya: tepe ve dört yan) dokundurulur. Daha hassas kalibrasyonlarda çok daha fazla nokta alınır.
- Yazılım, bilinen küre çapından yola çıkarak probun etkin küre çapını ve merkez konumunu hesaplar.
- İndekslenebilir kafa kullanılıyorsa işlem, tanımlanan her A-B açısı için tekrarlanır.
- Kalibrasyon sonuçlarındaki sapma değeri kontrol edilir. Tipik olarak prob çapı sapmasının yaklaşık ±0,001 mm’nin altında olması beklenir. Sapma büyükse uç kirli, gevşek ya da hasarlı olabilir.
Altın kural: Prob değiştirildiğinde, düşürüldüğünde, bir yere çarptığında, sökülüp takıldığında ya da ortam sıcaklığı belirgin şekilde değiştiğinde kalibrasyon mutlaka yenilenmelidir.
Kendinizi Test Edin
- Bir türbin kanadının eğri yüzeyini en ayrıntılı şekilde ölçmek için tetiklemeli prob mu, taramalı prob mu seçersiniz?
- Alüminyum bir parçayı sürekli tarayarak ölçecekseniz prob ucu malzemesi olarak ne seçersiniz?
- 3 mm çapında, 25 mm derinliğinde bir deliği ölçerken prob seçiminde hangi iki ölçüye dikkat edersiniz?
- Yazılımda tanımlanan prob boyu fiziksel probdan uzunsa ne gibi bir risk oluşur?
- Prob kalibrasyonu sırasında hesaplanan “etkin çap” neden kürenin üzerinde yazan nominal çaptan farklı olabilir?
Cevapları görmek için tıklayın
- Taramalı (analog) prob. Yüzey boyunca sürekli nokta toplayarak biçim hatalarını ortaya çıkarır.
- Silisyum nitrür. Yakut uca alüminyum yapışabilir.
- Küre çapı (3 mm’den küçük olmalı) ve etkili çalışma boyu (prob gövdesi deliğe sürtmeden 25 mm derinliğe inebilmeli).
- Yazılım çarpışma kontrolünü yanlış yapar, prob parçaya beklenmedik şekilde çarpabilir. Kalibrasyon ve ölçüm sonuçları da hatalı çıkar.
- Çünkü prob, sinyal üretmeden önce çok az esner (ön hareket). Kürenin gerçek çapındaki imalat farkı da buna eklenir. Kalibrasyon, bu toplam etkiyi ölçer.
Sıkça Sorulan Sorular
CMM probu, koordinat ölçüm cihazının parçaya dokunan ya da parçayı temassız algılayan ölçüm ucudur. Yüzeye ulaşıldığı anda sinyal göndererek CMM’nin o noktanın X, Y, Z koordinatlarını kaydetmesini sağlar.
Temaslı problar (mekanik, tetiklemeli ve analog taramalı) ve temassız problar (lazer, optik ve beyaz ışık) olmak üzere iki ana gruba ayrılır. Her iki teknolojiyi birleştiren hibrit sistemler de vardır.
Tetiklemeli prob her dokunuşta tek bir nokta alır ve parçadan ayrılır. Taramalı prob ise yüzeye temas ettikten sonra kalkmadan kayarak ilerler ve kısa sürede yüzlerce nokta toplar. Taramalı prob biçim hatalarını daha iyi gösterir, tetiklemeli prob daha ekonomik ve dayanıklıdır.
Çünkü çoğu, kırmızı renkli sentetik yakuttan yapılır. Yakut çok sert, çok yuvarlak işlenebilen ve az aşınan bir malzeme olduğu için prob ucu olarak idealdir.
Prob her değiştirildiğinde, sökülüp takıldığında, bir yere çarptığında, ortam sıcaklığı değiştiğinde ve kritik ölçümlerden önce yapılmalıdır. Birçok laboratuvar ayrıca her vardiya başında kalibrasyonu doğrular.
Çapı ve yuvarlaklığı sertifikayla belgelenmiş, genellikle Ø25 mm civarında, seramik veya çelikten yapılmış referans küredir. Prob bu küreye farklı yönlerden dokundurularak etkin uç çapı ve merkez konumu hesaplanır.
Evet. Prob uzadıkça temas anında esneme artar ve ölçüm hatası büyür. Bu yüzden ölçülecek yere yetecek en kısa prob seçilmelidir.
Ölçülecek en küçük deliğe ve kanala girebilecek koşuluyla mümkün olan en büyük küre seçilir. Büyük küre, prob gövdesinin parçaya sürtme riskini azaltır ve yüzey pürüzlülüğünün ölçüme etkisini düşürür.
Kaynaklar:
- How Stylus Choice Affects CMM Accuracy (Modern Machine Shop)
- Renishaw: Innovations in touch trigger probe sensor technology
İlgili Yazılar
 Mikrometre okuma örnekleri
 Johnson Mastarları (Johansson mastarları) ve kullanılışı Ölçme ve Kontrol Sınavı Soru Bankası
 Mikrometre okuma. Mikrometre nasıl okunur
 Kalite Kontrol Nedir? Üretimde Kalite Planlaması, Kontrol Türleri ve 4M Faktörleri
 Kumpas Simülatörü (Sanal Kumpas)
 Mikrometre Simulatörü
 Mastar Çeşitleri Hakkında Bilgiler