
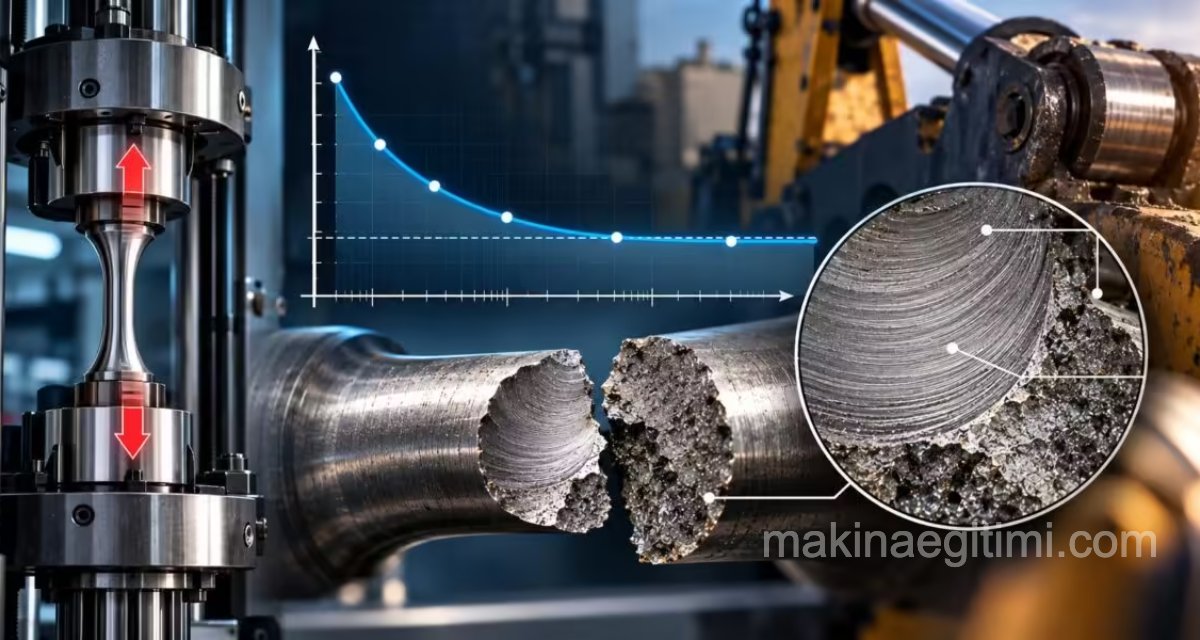
Bir makine parçasının hesaplanan yükün altında çalıştığı halde bir gün aniden kırılması, atölyelerde ve tasarım ofislerinde sık konuşulan bir konudur. Bu tür hasarların büyük bölümünün arkasında malzeme yorulması vardır. Bu yazıda yorulmanın ne olduğunu, yorulma deneyinin nasıl yapıldığını, Wöhler eğrisinin nasıl okunduğunu ve bitmiş parçaların gerçek çalışma yüklerine göre nasıl test edildiğini ele alıyoruz.
Malzeme Yorulması Nedir?
Makine elemanları çalışma ömürleri boyunca tek seferlik bir yük taşımaz. Aynı yük binlerce, hatta milyonlarca kez tekrar eder. Dönen bir mil her turda bir yüzeyinde çekmeye, karşı yüzeyinde basmaya maruz kalır. Bir cıvata, motor her çalıştığında yüklenip boşalır. Akslar da yol koşullarına göre sürekli değişen kuvvetler taşır.
Bu tekrarlı yükler, malzemenin çekme mukavemetinin altında kalsa bile zamanla parçanın kırılmasına yol açabilir. Bu hasar türüne yorulma kırılması ya da sürekli kırılma denir. Statik bir çekme deneyinde rahatlıkla dayanan bir malzeme, değişken yük altında çok daha düşük gerilmelerde kırılabilir. Cıvatalar, akslar ve miller bu tehlikeye en açık makine elemanları arasındadır.
Yorulma Kırılması Nasıl Tanınır?
Yorulma kırılması, kırık yüzeyine bakılarak diğer kırılma türlerinden ayırt edilebilir. Tipik bir yorulma kırığında üç bölge görülür:
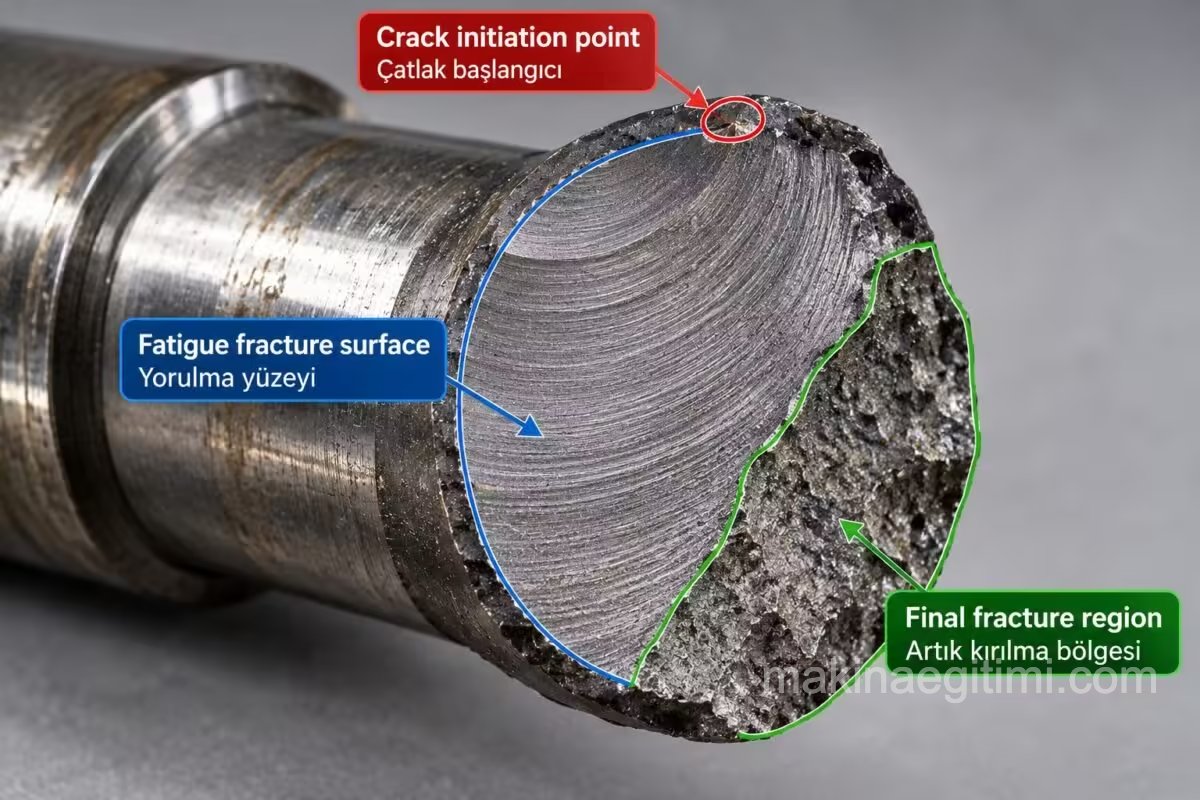
- Çatlak başlangıcı: Kırılmanın başladığı nokta. Genellikle yüzeydeki bir çentik, çizik ya da kesit değişiminin olduğu yerde oluşur.
- Yorulma (sürekli kırılma) yüzeyi: Çatlağın her yük çevriminde biraz daha ilerlediği bölge. Bu alanda çatlağın ilerleyişini gösteren, kumsal izlerine benzeyen çizgiler bulunur.
- Artık kırılma yüzeyi: Çatlak büyüdükçe sağlam kalan kesit küçülür. Bu kesit yükü artık taşıyamadığında parça bir anda kopar. Bu son bölge daha pürüzlü ve taneli bir görünüme sahiptir.
Bu görünüm, hasar analizi yapan biri için kırılmanın yorulmadan kaynaklandığının en net işaretidir. Bu yüzden değişken yük altında çalışacak malzemelerin yorulma dayanımı açısından mutlaka test edilmesi gerekir.
Yorulma Deneyi Nasıl Yapılır?
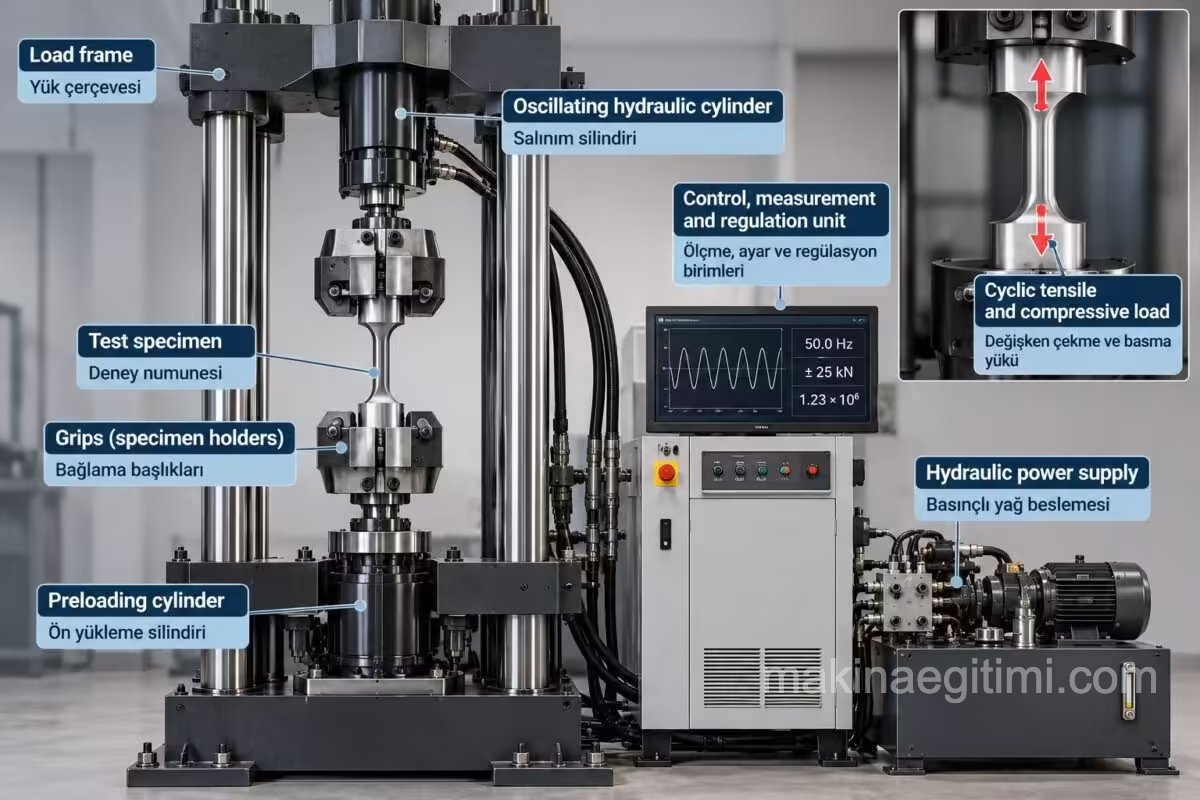
Yorulma deneyi (Bazı kaynaklarda “sürekli salınım deneyi” olarak geçer), deney numunesinin hızla yön değiştiren çekme ve basma kuvvetleriyle yüklendiği özel bir makinede yapılır. Yük değişim frekansı yüksektir, örneğin saniyede 50 çevrim. Bu sayede milyonlarca yük tekrarı makul bir sürede tamamlanabilir.
Bir yorulma deney makinesinde temel olarak şu birimler bulunur:
- Kuvveti taşıyan sağlam bir yük çerçevesi
- Numunenin tutturulduğu bağlama başlıkları
- Değişken kuvveti üreten salınım silindiri
- Ön yükü sağlayan ön yükleme silindiri
- Ölçme, ayar ve regülasyon birimleri ile basınçlı yağ beslemesi
Yükleme Türleri
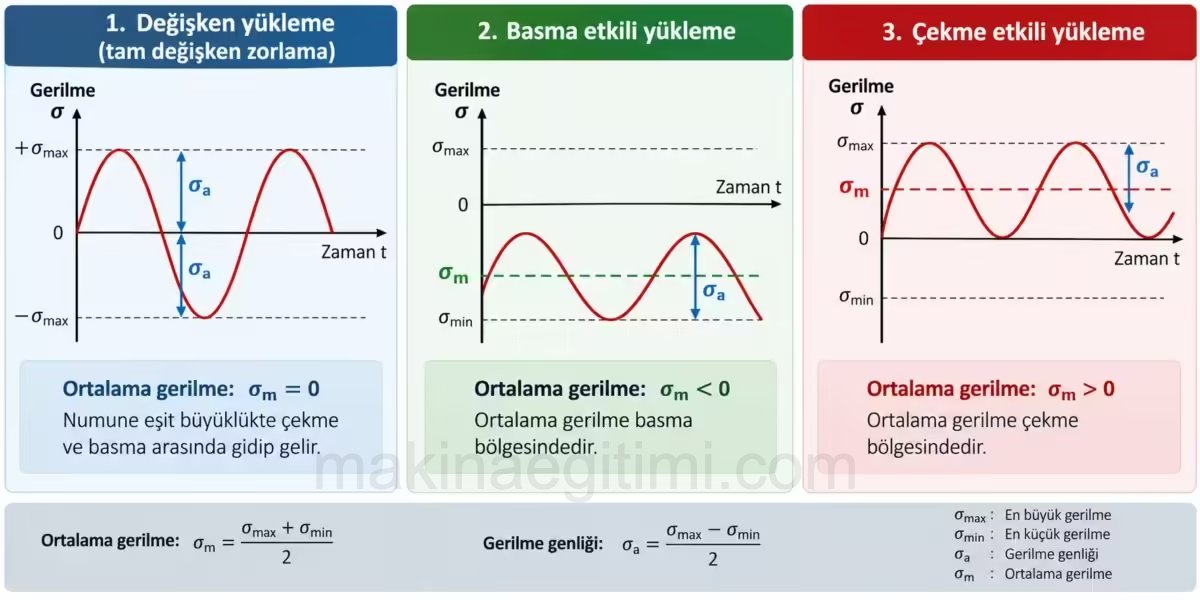
Yorulma testinde gerilmenin zamana göre nasıl değiştiği önemlidir. Burada belirleyici olan değer **ortalama gerilme (σm)**dir:
- Değişken yükleme (tam değişken zorlama): Ortalama gerilme sıfırdır (σm = 0). Numune eşit büyüklükte çekme ve basma arasında gidip gelir.
- Basma etkili yükleme: Ortalama gerilme basma bölgesindedir (σm < 0).
- Çekme etkili yükleme: Ortalama gerilme çekme bölgesindedir (σm > 0).
Gerilmenin ortalama değerden en büyük sapmasına gerilme genliği (σa) denir. Deney sonuçları bu genliğe göre değerlendirilir.
Deney Ne Zaman Biter?
Her numune ya kırılana kadar ya da 10⁷ (10 milyon) yük çevrimini hasarsız tamamlayana kadar test edilir. Numunenin kırılmadan önce dayandığı çevrim sayısı ölçülür ve kırılma çevrim sayısı (N) olarak kaydedilir.
Wöhler Eğrisi Nasıl Elde Edilir?
Tek bir numuneyle yorulma davranışı belirlenemez. Bir deney serisi, aynı malzemeden hazırlanmış yaklaşık 10 numuneyle yapılır. İlk numune, malzemenin akma sınırına (Re) yakın bir gerilme genliğiyle yüklenir. Sonraki her deneyde gerilme genliği biraz daha düşürülür.
Her deneyden bir nokta elde edilir: uygulanan gerilme genliği ve bu gerilmede kırılmaya kadar geçen çevrim sayısı. Bu noktalar bir diyagrama işlenip birleştirildiğinde Wöhler eğrisi ortaya çıkar. Eğri, adını malzeme araştırmacısı August Wöhler’den alır. Mühendislik literatüründe S-N eğrisi olarak da bilinir.
Wöhler Eğrisi Nasıl Okunur?
Wöhler eğrisi başlangıçta aşağı doğru iner. Gerilme genliği düştükçe parçanın dayanabildiği çevrim sayısı artar. Çelikte eğri belirli bir çevrim sayısından sonra yataylaşır. Kitaptaki diyagramda bu, yaklaşık 10⁶ ile 10⁷ çevrim arasında görülür. Eğrinin yatay kısmına karşılık gelen gerilmeye sürekli salınım mukavemeti ya da yorulma dayanımı (σD) denir.
Bu değer, eğriyi iki bölgeye ayırır:
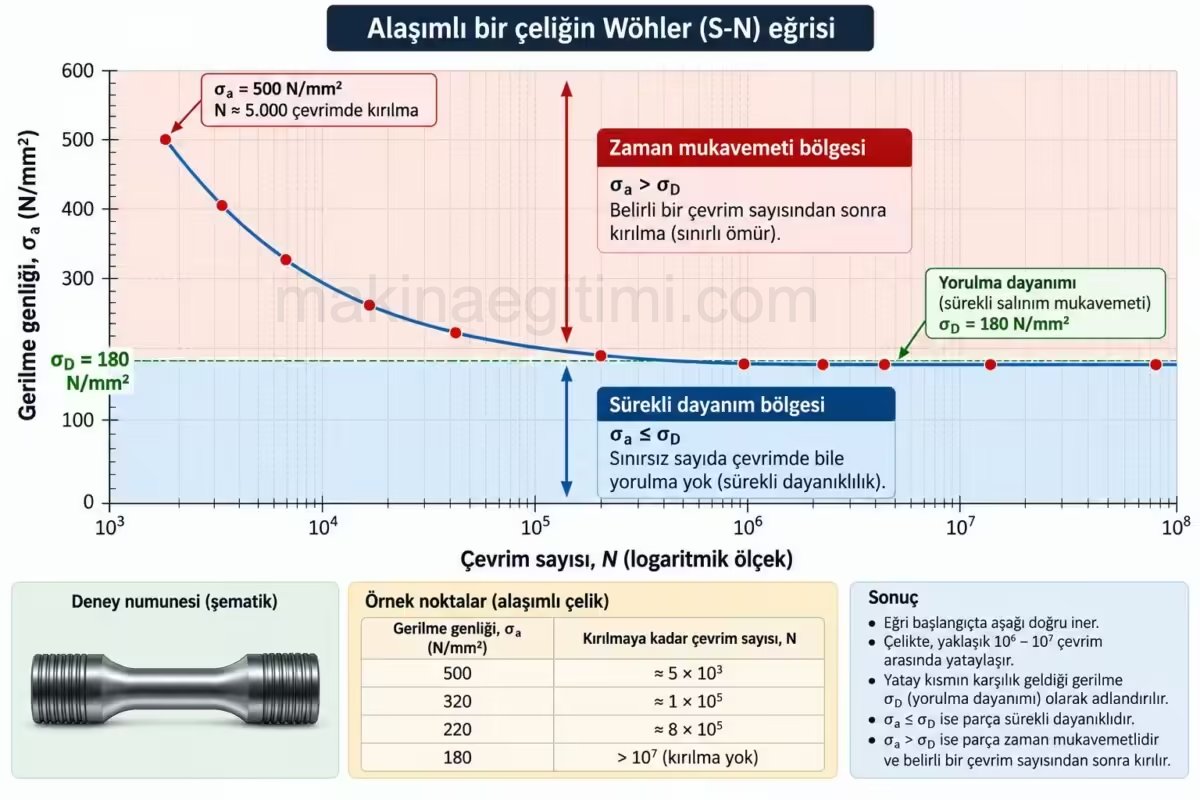
Sürekli dayanım bölgesi: Malzeme yorulma dayanımının altındaki bir gerilme genliğiyle yüklenirse, sınırsız sayıda çevrimde bile yorulmaz. Bu durumda parça sürekli dayanıklıdır. Grafikteki örnekte alaşımlı çelik, 180 N/mm²’lik değişken yük altında sürekli dayanıklıdır.
Zaman mukavemeti bölgesi: Gerilme genliği yorulma dayanımını aşarsa, malzeme belirli bir çevrim sayısından sonra kırılır. Bu durumda malzeme yalnızca zaman mukavemetlidir, yani sınırlı bir ömre sahiptir. Aynı alaşımlı çelik 500 N/mm²’lik değişken yük altında yaklaşık 5.000 çevrimde kırılır.
Bu ayrım tasarımcı için çok önemlidir. Sonsuz ömür beklenen bir mil yorulma dayanımının altında kalacak şekilde boyutlandırılır. Belirli bir süre kullanılıp değiştirilecek parçalar ise zaman mukavemeti bölgesine göre hesaplanabilir.
Şekil Mukavemeti: Gerçek Parça Neden Farklı Davranır?
Yorulma deneyinde elde edilen değerler düz ve pürüzsüz deney çubukları için geçerlidir. Gerçek makine parçaları ise görevlerine göre biçimlendirilmiştir. Üzerlerinde kademeler, delikler, kanallar ve diş gibi geometrik ayrıntılar bulunur. Bu ayrıntılar yorulma davranışını önemli ölçüde değiştirir.
Bu yüzden belirli bir parçanın gerçekte ne kadar yük taşıyabileceğini öğrenmek için, deney numunesinin o parçanın biçiminde hazırlanması gerekir. Bu şekilde ölçülen dayanıma şekil mukavemeti denir. Bu aşamada çoğu zaman üretilmiş gerçek parçalar, işletmede karşılaşacakları yüklere benzer yüklerle test edilir.
Yapı Parçası İşletme Yükü Testi
Bazı parçalar çalışırken aynı anda birden fazla yük türüyle zorlanır. Kitaptaki örnek bir ekskavatör (kazıcı) koludur. Bu kol kazı sırasında aynı anda çekmeye, basmaya, burulmaya ve sarsıntıya maruz kalır. Üst üste binen bu yüklerin etkisi küçük bir deney numunesinde ölçülemez. Ancak bitmiş parça üzerinde incelenebilir.
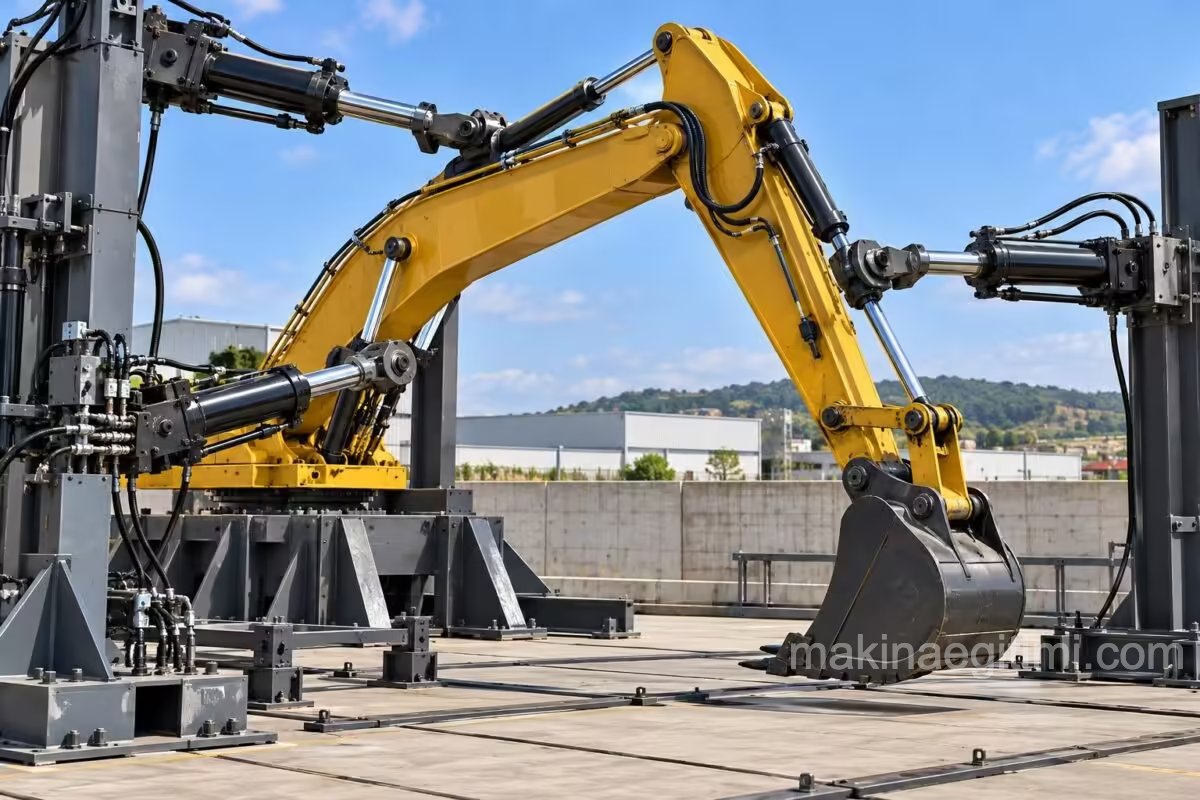
Bu amaçla parça, çalışma koşullarının taklit edildiği bir test düzeneğine bağlanır. Kazıcı kolu örneğinde hidrolik silindirler, kola hem boyuna hem enine yönde değişken kuvvetler uygular. Parçanın zayıf noktaları şekil değiştirme ya da kırılma yoluyla kendini gösterir. Elde edilen sonuçlara göre tasarım iyileştirilir veya daha uygun bir malzeme seçilir.
Sonuç
Yorulma, makine parçalarının beklenmedik anda hasar görmesinin en yaygın nedenlerinden biridir. Yorulma deneyi ve bu deneyden elde edilen Wöhler eğrisi, bir malzemenin değişken yük altında ne kadar dayanacağını gösterir. Gerilme genliği yorulma dayanımının altında kalırsa parça uzun ömürlü olur. Bu sınır aşılırsa ömür sınırlıdır. Gerçek parçalarda ise biçim etkisi ve birleşik yükler de hesaba katılmalıdır. Bunun için şekil mukavemeti ve işletme yükü testlerinden yararlanılır.
Sıkça Sorulan Sorular
Bir parçanın, çekme mukavemetinin altında kalan ama sürekli tekrarlanan yükler nedeniyle zamanla çatlayıp kırılmasıdır. Sürekli kırılma olarak da adlandırılır.
Değişken yük altında çalışacak malzemelerin ve parçaların ne kadar gerilmeye, kaç çevrim boyunca dayanabileceğini belirlemek için yapılır. Statik çekme deneyi bu bilgiyi vermez.
Gerilme genliği ile kırılmaya kadar geçen çevrim sayısı arasındaki ilişkiyi gösteren diyagramdır. Aynı malzemeden yaklaşık 10 numuneyle yapılan deneylerin sonuçları birleştirilerek çizilir. S-N eğrisi olarak da bilinir.
Wöhler eğrisinin yataylaştığı noktadaki gerilmedir. Malzeme bu değerin altındaki değişken yüklerde sınırsız çevrimde bile kırılmaz.
Numune ya kırılana kadar ya da 10 milyon (10⁷) çevrimi hasarsız tamamlayana kadar test edilir.
Sürekli dayanımda parça, yorulma dayanımının altında yüklendiği için sınırsız ömürlüdür. Zaman mukavemetinde gerilme bu sınırı aştığı için parça belirli bir çevrim sayısından sonra kırılır.
Sürekli değişen yüklerle çalışan cıvatalarda, akslarda ve millerde sık görülür.
İlgili Yazılar
 Helisel Dişli Geometrisi ve Mukavemet Hesabı
 Kalite Kontrol Nedir? Üretimde Kalite Planlaması, Kontrol Türleri ve 4M Faktörleri
 Frezelemede Kesici Takım Aşınma Sebepleri
 Makine Elemanları II – Dişli Çarklar Ders Notları PDF
 Talaşlı Üretimde Talaş Tipleri ve Biçimleri
 İTÜ Makina Fakültesi Malzeme Bilgisi Ders Notları
 Makine Elemanları 1 ders notu – Civata somun bağlantıları
 Metal İşlemede Talaş Kontrolü ve Talaş Kırıcılar