
Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»Makine Mühendisliği Akademik Bilgiler»Talaşlı Üretimde Talaş Tipleri ve Biçimleri
18 Ocak 2022

Talaşlı Üretimde Talaş Tipleri ve Biçimleri

talaşlı imalatta talaş tipleri

Talaşların Oluşumu

İşleme sırasında takım iş parçasına doğru ilerledikçe önündeki metal sıkışır. Sıkıştırma, sıkıştırma sınırını aştığında, metal iş parçasından ayrılır ve bir talaş şeklinde plastik olarak akar (kesme deformasyonu).

  • Talaşların Oluşumu
  • Talaş Çeşitleri
  • Konuyla İlgili Sorular
talaşlı imalatta talaş tipleri biçimleri

Birincil kesme nedeniyle metal akışı kesme düzleminde gerçekleşir. Kesme düzlemi, aletin önündeki kesilmemiş yüzeyden yukarıya doğru bir açıyla uzanır. Kesme açısının değeri, malzemenin tipine ve kesme koşullarına (takım açısı, kesme hızı vb.) bağlıdır. Kesme açısı küçük olduğunda, kesme yolu uzun olur, talaşlar kalın olur ve kesme kuvveti yüksek olur ve bunun tersi de geçerlidir. 

Talaş, araç ucunun yüzü boyunca kayarken, sürtünme nedeniyle ikincil kesme meydana gelir. Sürtünme, işleme sürecinin sıcaklığını artırarak talaşların aşırı ısınmasına neden olur. 

Sürekli Talaş


Sürekli talaş, genellikle sünek malzemelerin yüksek kesme hızında işlenmesi sırasında uzun şerit halinde oluşur.

Kesikli (Parçalı) Talaş


Kesikli talaş, dökme demir gibi gevrek malzemelerin işlenmesinde küçük parçalar halinde oluşur.

Yığılma Kenarlı Talaş


Düşük kesme hızlarında oluşan yığılma kenarı, takım ucuna yapışarak yüzey kalitesini olumsuz etkileyebilir.

Talaş Çeşitleri

Metallerin işlenmesi sırasında oluşan talaş çeşitleri;

  • Parçalı talaş
  • Sürekli talaş
  • Yerleşik kenarlı sürekli talaşlar

Parçalı (Süreksiz) Talaşlar

Segmentli talaşlar genellikle pirinç, bronz veya dökme demir gibi kırılgan metaller işlenirken ortaya çıkar.

Genel olarak, parçalı talaşlar aşağıdaki işleme koşullarının sonucudur;
Düşük besleme hızı;
Yüksek kesme hızı;
Yüksek takım-talaş sürtünmesi;
Önemli kesme derinliği
Düşük eğim açısı.

  • Düşük besleme hızı;
  • Düşük eğim açısı;
  • Yüksek kesme hızı;
  • Yüksek takım-talaş sürtünmesi;
  • Önemli kesme derinliği.

Parçalara ayrılmış talaşlar, kırılgan metallerde temiz yüzey kalitesi, kolay talaş atma, daha uzun takım ömrü ve azaltılmış güç tüketimi sağlar. Sünek metaller söz konusu olduğunda, parçalı talaşlar genellikle zayıf yüzey kalitesine ve daha düşük takım ömrüne neden olur.

Sürekli Talaşlar

tornalama sürekli talaş

Sürekli talaşlar genellikle çelik, bakır veya alüminyum gibi dövülebilir metallerin yüksek kesme hızlarında işlenmesi sırasında oluşur. İşleme sırasında araç ucu ile sünek iş parçası arasındaki sıcaklık yükselir. Çıkarılan metalin her katmanı, bir önceki katmana kaynaklanarak uzun ve sürekli bir talaş akışı oluşturur.

Sürekli talaşlar aşağıdaki işleme koşullarında oluşur;
Küçük kesme derinliği,
Büyük eğim açısı;
Yüksek kesme hızı;
Düşük takım talaş sürtünmesi (yağlayıcıların veya soğutucuların kullanımı);
Keskin kesme kenarı.

Kesintisiz talaşlar temiz yüzey kalitesi, daha uzun takım ömrü ve azaltılmış güç tüketimi sağlar. Öte yandan, bu tür çiplerin bertarafı zordur. Bertaraf koşullarını iyileştirmek için talaş kırıcıların kullanılması gerekir.  

Yerleşik Kenarlı (BUE) Sürekli Talaşlar
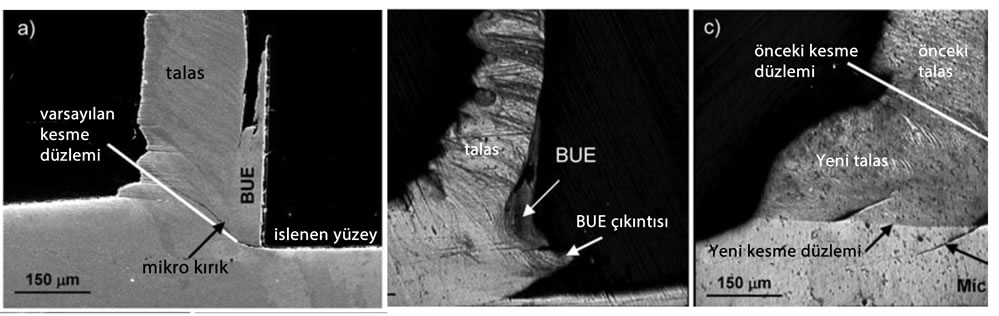
buse yerleşik kenarlı sürekli talaş tipi

BUE (ing: Built up Edge) ile sürekli talaş oluşumu, sünek metalleri işlerken takım ile talaş arasındaki yüksek sürtünmeden kaynaklanır. Bu koşullar altında, bazı talaş parçacıkları kesici takıma yapışma eğilimindedir. Yapıştırılan malzeme yeni kesici kenarı oluştururken, takımdan ayrılana kadar birikmeye devam eder. Kopma sırasında, oluşan malzeme hem talaşa hem de iş parçası yüzeyine yapışarak kötü yüzey kalitesine neden olur. BUE oluşumu için farklı bir isim “talaş kaynağı” dır.

Yerleşik kenarlı ile sürekli talaşlar aşağıdaki koşullar altında meydana gelir:
Düşük eğim açısı;
Düşük kesme hızı;
Yüksek sürtünme kuvvetleri;
Yüksek besleme.

BUE ile sürekli talaşlar takım ömrünü kötü etkilediğinden, güç tüketimini artırdığından ve kötü yüzey kalitesine neden olduğundan, bunların önlenmesi çok önemlidir. Yağlayıcıların kullanımı yoluyla sürtünmeyi azaltmak, takım kaplamaları yoluyla metal-metal temasını önlemek ve soğutma sıvıları kullanarak sıcaklığı düşürmek gibi önlemler, talaş kaynağının önlenmesinde olumlu bir etkiye sahiptir. 

Konuyla İlgili Sorular

Bu fark, işlenen malzemenin yapısından kaynaklanır. Sünek malzemeler yüksek hızda kesildiğinde uzun ve kesintisiz bir şerit halinde talaş verirken, dökme demir gibi gevrek malzemeler kesme sırasında küçük parçalara ayrılır.

Küçük bir kesme açısında talaşın izlediği yol uzar ve talaş daha kalın oluşur. Daha kalın bir talaşı kesmek daha fazla direnç oluşturduğu için takımın harcadığı kesme kuvveti de artar.

İlgili Yazılar

Makine Elemanları II Radyal Yataklar ders notu Makine Elemanları II- Kaymalı Yataklar 2 -Radyal Yataklar İ.T.Ü. Malzeme Bilgisi Ders Notları İTÜ Makina Fakültesi Malzeme Bilgisi Ders Notları Krank milini etkileyen kuvvetler ve Krank Malzemesi Krank milini etkileyen kuvvetler. Krank mili Malzemesi Frezelemede Kesici Takım Aşınma Sebepleri Frezelemede Kesici Takım Aşınma Sebepleri makine mühendislerinin en çok kullandıkları yazılımlar Makine Mühendislerinin En çok Kullandığı Yazılımlar Mukavemet ders notları İTÜ Mukavemet ders notları İTÜ -mukavemet öğrenci notları Pistona etki eden kuvvetler ve Piston malzemesi Pistona etki eden kuvvetler ve Piston malzemesi metallerin işlenmesinde talaş kontrolü talaş kırıcılar Metal İşlemede Talaş Kontrolü ve Talaş Kırıcılar
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Motor Yağı Seçimi Nasıl Yapılır
Motor yağlama sistemi ve Kısımları
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.