Torna ve freze tezgahlarında doğru devir sayısını (n) bulmak, hem takım ömrünü hem de yüzey kalitesini doğrudan etkiler. Devir çok düşükse işleme süresi uzar ve verim düşer; çok yüksekse takım aşırı ısınır, kesici ucun ömrü kısalır, hatta kırılabilir. Aşağıdaki interaktif hesaplayıcıyla kesme hızını (Vc) ve iş parçası ya da takım çapını (D) girerek doğru devir sayısını ve ilerleme hızını (Vf) saniyeler içinde bulabilirsiniz.
Kesme Hızı – Devir Sayısı Hesaplayıcı
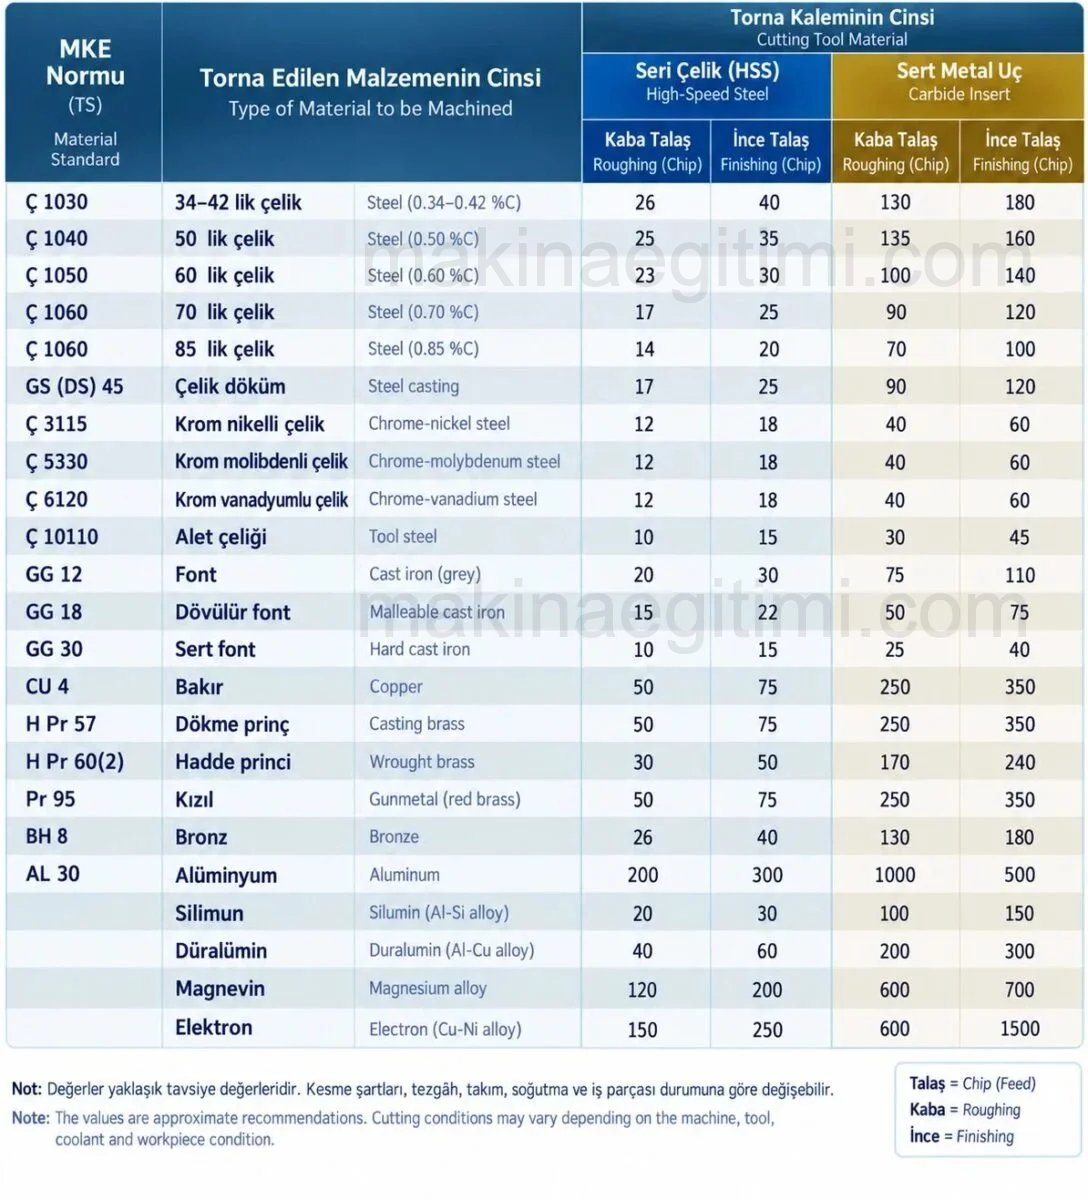
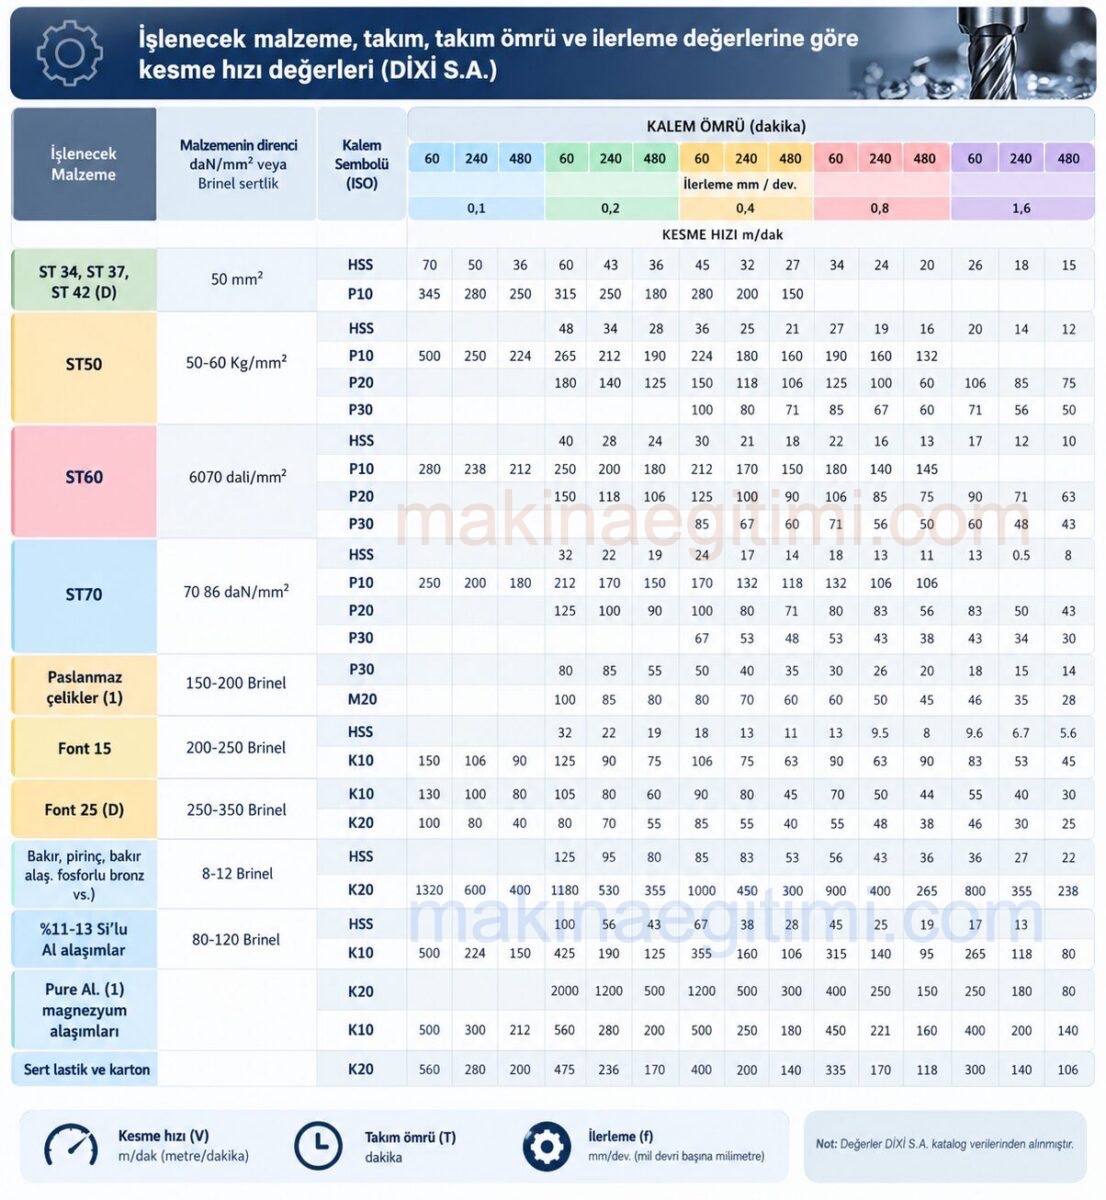
Aşağıdaki araçta önce Tornalama ya da Frezeleme modunu seçin, ardından işlediğiniz malzemeyi listeden seçerek kesme hızı için otomatik bir öneri alın (isterseniz Vc değerini elle de değiştirebilirsiniz). Takım malzemesini (HSS veya karbür) seçtiğinizde öneri buna göre güncellenir. Çap ve ilerleme değerlerini girdiğinizde devir sayısı ve ilerleme hızı anında hesaplanır, gösterge iğnesi ve dönen simge de görsel olarak hızı yansıtır.
Değerler yaklaşık, eğitim amaçlı referans niteliğindedir; gerçek üretimde takım ve malzeme üreticisinin önerdiği değerleri esas alın.
İlgili Tablolar
Kesme Hızı ve Devir Sayısı Nedir?
Kesme hızı (Vc), kesici ucun iş parçası yüzeyine göre birim zamanda kat ettiği mesafedir ve dakikada metre (m/dak) cinsinden ifade edilir. Bu değer, işlenen malzemeye ve takım malzemesine (HSS ya da karbür) göre değişir — her malzemenin, takımı hızlıca aşındırmadan verimli kesim yapılabilecek bir kesme hızı aralığı vardır. Devir sayısı (n) ise tezgahın mil veya takımın dakikada kaç tur attığını gösterir (dev/dak) ve kesme hızından, iş parçası ya da takım çapı kullanılarak hesaplanır.
Devir Sayısı Nasıl Hesaplanır?
Devir sayısı n = (1000 × Vc) / (π × D) formülüyle hesaplanır. Burada Vc kesme hızını (m/dak), D ise iş parçası (torna için) ya da takım (freze için) çapını (mm) ifade eder. Örneğin 30 mm çapında bir iş parçasını 25 m/dak kesme hızıyla tornalamak istiyorsak: n = (1000 × 25) / (π × 30) ≈ 265 dev/dak bulunur.
İlerleme hızı (Vf) ise devir sayısı bulunduktan sonra hesaplanır. Torna işlemlerinde Vf = f × n (f: devir başına ilerleme, mm/dev), freze işlemlerinde ise Vf = fz × z × n formülü kullanılır — burada fz diş başına ilerlemeyi, z ise takımın diş sayısını temsil eder. İlerleme hızı, tezgahın iş parçası boyunca ne kadar hızlı hareket edeceğini belirler ve doğrudan işleme süresini etkiler.
Kesme Hızı Neden Önemlidir?
- Takım ömrü: gereğinden yüksek kesme hızı, kesici ucu hızla aşındırır ve sık takım değişimine yol açar.
- Yüzey kalitesi: uygun olmayan devir sayısı, iş parçası yüzeyinde titreşim izleri veya pürüzlülük bırakabilir.
- Verimlilik: çok düşük bir kesme hızı, üretim süresini gereksiz yere uzatır ve maliyeti artırır.
- İş güvenliği: aşırı devirde çalışan bir takım, kırılma ve fırlama riskini artırabilir.
Torna ile Freze Arasındaki Fark
Torna işleminde iş parçası döner, kesici takım sabit kalır; çap değeri iş parçasına aittir. Freze işleminde ise tam tersi olur — takım döner, iş parçası genellikle sabittir; bu kez çap değeri takımın kendisine aittir. Bu fark, formüldeki D değerinin ne anlama geldiğini değiştirir, bu yüzden aşağıdaki hesaplayıcıda iki ayrı sekme (Tornalama / Frezeleme) bulunur ve freze modunda ayrıca takımın diş sayısı (z) de sorulur.
Sıkça Sorulan Sorular
Kesme hızı, işlenen malzemeye ve kullanılan takım malzemesine (HSS veya karbür) göre değişir. Yukarıdaki hesaplayıcıdaki malzeme listesi, yaygın malzemeler için tipik eğitim amaçlı değerler önerir; gerçek üretimde takım üreticisinin katalog değerleri esas alınmalıdır.
Hesaplanan devir sayısı tezgahınızın maksimum devrini aşıyorsa, ya kesme hızını düşürmeniz ya da tezgahın izin verdiği en yakın devir kademesini seçmeniz gerekir. Tezgahın kapasitesini aşan devirlerde çalışmak takıma ve tezgaha zarar verebilir.
Freze takımlarında birden fazla kesici diş bulunur ve her diş bir devir içinde ayrı ayrı kesim yapar. İlerleme hızı hesabında diş sayısı çarpan olarak yer aldığı için, aynı diş başı ilerleme değerinde daha fazla dişli bir takım daha yüksek bir toplam ilerleme hızı verir.
HSS (yüksek hız çeliği) takımlar daha ucuz ve tokluk açısından avantajlıdır ama daha düşük kesme hızlarına uygundur. Karbür (sert metal) takımlar ise çok daha yüksek kesme hızlarında ve sıcaklıklarda çalışabilir, bu sayede üretim hızını artırır, ancak darbeye karşı daha kırılgandır.
İlerleme hızı, takımın iş parçası boyunca ne kadar hızlı ilerlediğini belirler ve doğrudan işleme süresini etkiler. Çok yüksek bir ilerleme hızı yüzey kalitesini bozabilir ve takıma aşırı yük bindirebilir; çok düşük bir değer ise gereksiz yere üretim süresini uzatır.
Doğru devir sayısını ve ilerleme hızını bulmak, torna ve freze operasyonlarında hem kaliteli hem de verimli bir işleme sürecinin temelidir. Yukarıdaki hesaplayıcıyı kullanarak kendi iş parçanız için hızlıca referans bir değer elde edebilir, ardından tezgahınızın gerçek kapasitesine göre ince ayar yapabilirsiniz.
İlgili Yazılar