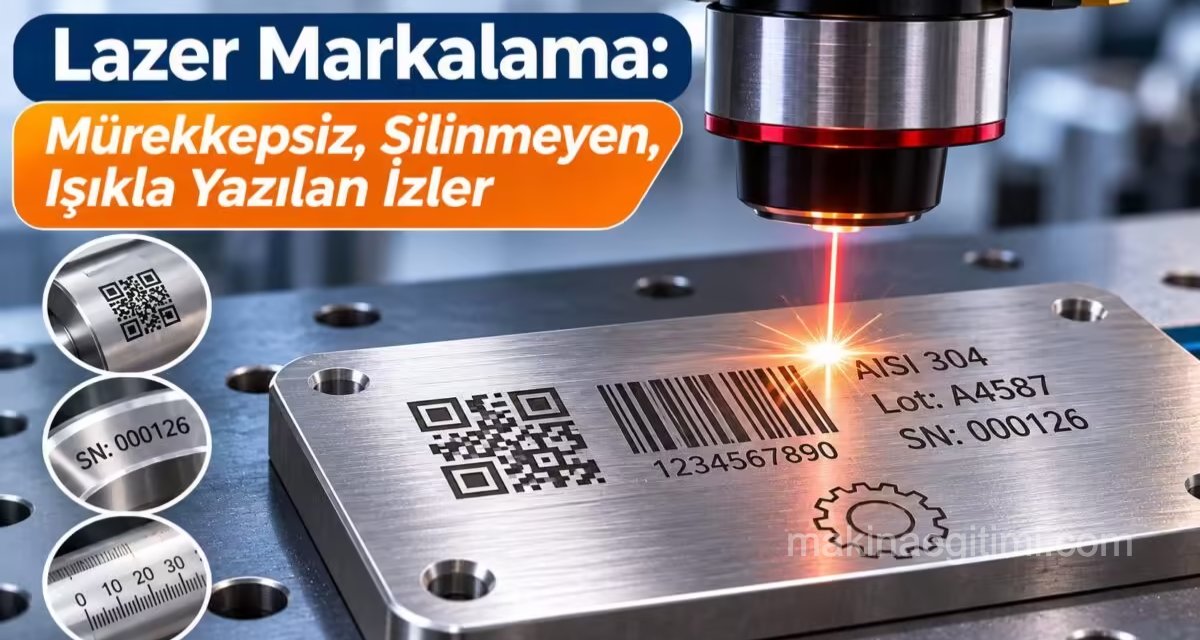
Elinizdeki telefonun arkasındaki minicik yasal yazılara, bir otomobilin motor bloğundaki numaraya ya da bir cerrahi makasın üzerindeki kare koda hiç dikkatle baktınız mı? Bu yazıların hiçbirinde mürekkep yoktur. Bir kalemle, bir zımbayla ya da bir kazıma ucuyla da yazılmamışlardır. Hepsi ışıkla yazılmıştır.
Daha da şaşırtıcısı şu: Paslanmaz çelik bir levhanın üzerine, hiçbir boya kullanmadan mavi, mor, altın sarısı ya da kömür siyahı yazılar yazmak mümkündür. Üstelik bu yazılar parmakla dokunulduğunda hissedilmez, çünkü yüzeyden hiçbir şey kazınmamıştır.
Bu yazıda lazer markalama nedir, lazer markalama makinesi nasıl çalışır, fiber, CO2, UV, yeşil ve MOPA lazer arasındaki farklar nelerdir, hangi malzemeye hangi lazer kullanılır ve lazer markalama yaparken nelere dikkat edilmelidir, sorularını ele alacağız.
Paslanmaz çeliğe boya kullanmadan renkli yazı nasıl yazılır? Cevabı, “Lazer yüzeye nasıl iz bırakır?” başlığında.
Lazer Markalama Nedir?
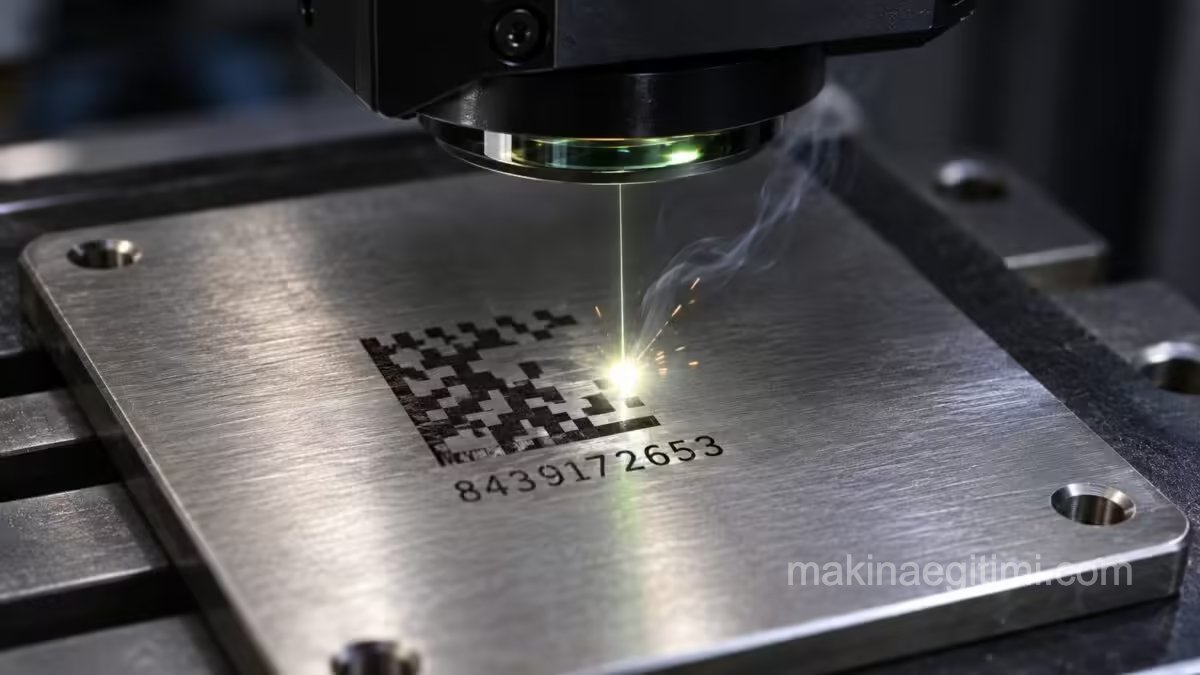
Lazer markalama, odaklanmış bir lazer ışınıyla metal, plastik, seramik, cam, ahşap, deri, kompozit ve daha birçok malzemenin yüzeyine kalıcı işaret yapma işlemidir. Bilgisayarda hazırlanan yazı, logo, seri numarası, barkod, QR kod, Data Matrix kod, tarih, grafik veya teknik bilgiler, lazerin oluşturduğu ısıl veya kimyasal etkiyle yüzeye işlenir.
Lazer markalamanın avantajları
Silinmez: Yapılan işaret aşınmaya, kimyasallara, yüksek sıcaklığa ve yıllar boyu kullanıma dayanır. Etiket gibi düşmez, mürekkep gibi solmaz.
Temassızdır: Lazer kafası parçaya dokunmaz. Parçaya kuvvet uygulanmadığı için ince, kırılgan veya hassas parçalar bile deforme olmadan markalanabilir. Takım aşınması da söz konusu değildir.
Hızlı ve çok hassastır: Mikron seviyesinde ayrıntılar, saniyeler içinde işlenebilir. Bir pirinç tanesinin üzerine okunabilir bir yazı yazmak mümkündür.
Sarf malzemesi gerektirmez: Mürekkep, boya, etiket veya kimyasal kullanılmaz. Bu, hem işletme maliyetini düşürür hem de çevre dostu bir üretim sağlar.
Esnektir: Her parçaya farklı bir seri numarası veya kod yazmak, yalnızca yazılımda bir değişken tanımlamak kadar kolaydır.
Lazer markalama nerelerde kullanılır?
- Otomotiv: Motor blokları, şanzıman parçaları ve frenlerde izlenebilirlik kodları, şasi numaraları
- Medikal: Cerrahi aletler ve implantlarda yasal zorunlu kimlik kodları (UDI). Bu kodlar, defalarca sterilizasyona rağmen silinmemelidir.
- Elektronik: Devre kartları, çipler, klavye tuşları ve telefon gövdeleri
- Havacılık ve savunma: Parça izlenebilirliği için kalıcı seri numaraları
- Takı ve hediyelik eşya: Yüzük içi yazılar, kişiye özel kalemler, ahşap ve deri ürünler
- Endüstriyel etiketleme: Makine plakaları, kablo işaretleri, ambalajlarda son kullanma tarihleri
Biliyor muydunuz? Bir otomobil, binlerce parçadan oluşur ve bu parçaların birçoğu üzerinde lazerle işlenmiş bir Data Matrix kodu bulunur. Bir parçada üretim hatası tespit edildiğinde bu kod sayesinde parçanın hangi gün, hangi vardiyada, hangi tezgâhta ve hangi malzeme partisinden üretildiği bulunabilir. Böylece geri çağırma işlemleri milyonlarca araç yerine yalnızca ilgili birkaç bin araçla sınırlı tutulabilir.
Lazer Markalama Makinesi Nasıl Çalışır?
Bir lazer markalama makinesinin çalışma prensibi üç adımda özetlenebilir: ışının üretilmesi, ışının yönlendirilmesi ve yüzeyde iz oluşturulması.
1. Işının üretilmesi: Lazer kaynağı
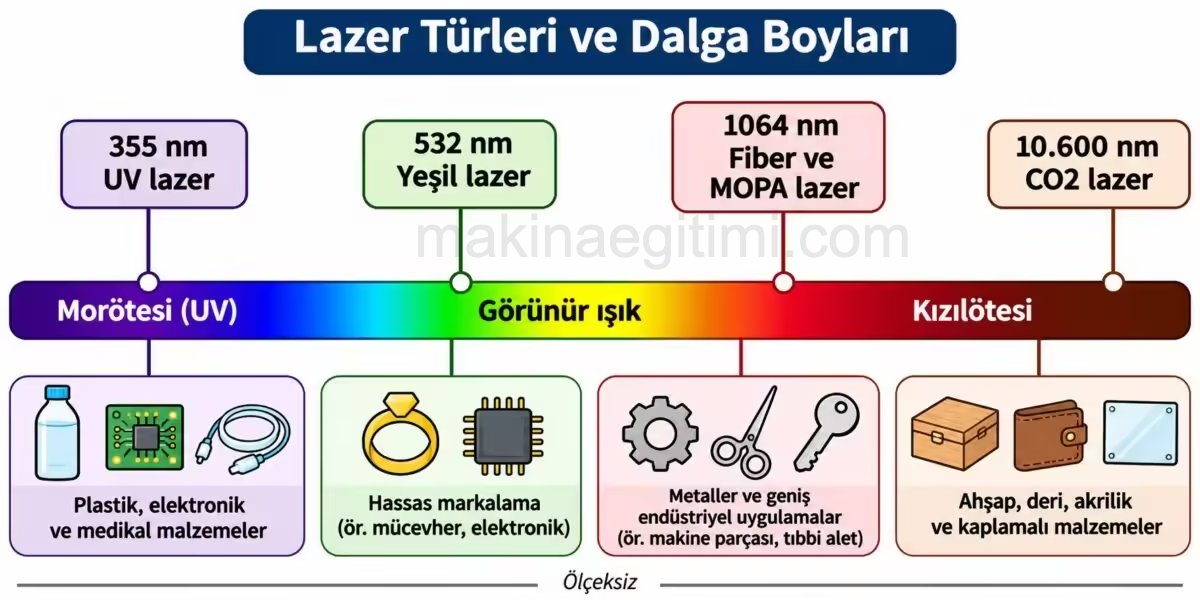
Makinenin içindeki lazer kaynağı (rezonatör), lazer türüne göre belirli bir dalga boyunda ışık üretir ve bu ışığı güçlendirir. Dalga boyu, lazerin hangi malzemelerle iyi etkileşime gireceğini belirleyen en önemli özelliktir. Lazer çeşitlerini, birazdan ayrıntılı göreceğimiz gibi, büyük ölçüde dalga boyu belirler.
2. Işının yönlendirilmesi: Galvo aynalar
Lazer ışını, galvanometre aynaları (kısaca galvo aynalar) adı verilen iki küçük, hafif ve çok hızlı hareket eden aynaya yönlendirilir. Aynalardan biri ışını X yönünde, diğeri Y yönünde saptırır. Bu aynalar saniyede binlerce kez küçük açılarla dönerek lazer ışınının yüzey üzerinde istenen şekli çizmesini sağlar.
Bunu, bir el feneriyle duvara bir şekil çizmeye benzetebilirsiniz. Feneri tutan bileğinizi azıcık oynattığınızda ışık noktası duvarda büyük bir mesafe kat eder. Galvo aynalar da çok küçük açı değişimleriyle ışını çalışma alanının her yerine çok hızlı ulaştırır. Bu nedenle lazer markalama makinelerinde parça veya kafa hareket etmez, yalnızca ışın hareket eder.
3. Işının odaklanması ve yüzeyle etkileşim
Aynalardan çıkan ışın, özel bir odaklama lensinden geçerek çok küçük bir noktaya, genellikle 0,01 ile 0,2 mm çapında bir noktaya odaklanır. Bir büyüteçle güneş ışığını bir noktada toplayıp kâğıdı yakmayı hatırlayın. Lazer markalamada da aynı mantıkla, enerji çok küçük bir alanda yoğunlaştırılır. Böylece yüzeyin o noktasında çok yüksek bir enerji yoğunluğu oluşur ve malzeme, türüne göre renk değiştirir, erir, buharlaşır veya köpürür.

Tüm bu süreç bilgisayar tarafından kontrol edilir. Hazırlanan tasarım yazılım üzerinden makineye aktarılır. Yazılım, lazer gücünü, tarama hızını, darbe frekansını ve galvo aynaların hareketini yöneterek işlemin her seferinde aynı kalitede yapılmasını sağlar.
İlgili Videolar
Lazer Yüzeye Nasıl İz Bırakır? Markalama Türleri
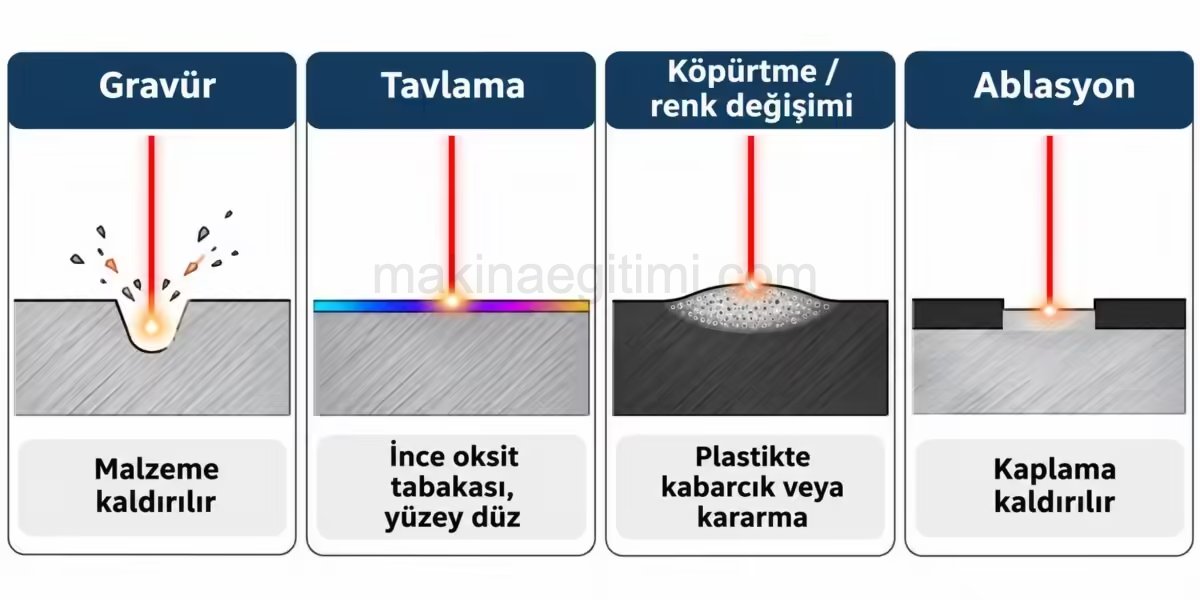
Lazer markalama tek bir işlem değil, malzemeye ve istenen sonuca göre değişen birkaç farklı fiziksel olayın ortak adıdır. Hangi olayın gerçekleşeceği, lazer türüne, gücüne, hızına ve malzemeye bağlıdır.
Gravür (kazıma, derin markalama): Lazer, yüzeydeki malzemeyi eriterek ve buharlaştırarak uzaklaştırır. Yüzeyde gözle görülen ve elle hissedilen bir oyuk oluşur. Çok dayanıklı bir markalamadır. Boyanacak, kumlanacak veya yüksek aşınmaya maruz kalacak parçalarda, örneğin motor bloğu numaralarında ve kalıplarda tercih edilir. Derinlik, aynı bölgeden birden fazla geçişle artırılır.
Tavlama markalama (annealing): Yazının başındaki sorunun cevabı burada. Lazer, metali eritmeden yalnızca ısıtır. Isınan yüzeyin hemen üst kısmında, kalınlığı ısıtma miktarına bağlı olan ince ve şeffaf bir oksit tabakası oluşur. Işık bu ince tabakanın üst ve alt yüzeylerinden yansırken dalgalar birbirini güçlendirir veya zayıflatır. Bu nedenle tabakanın kalınlığına göre gözümüz farklı renkler görür: saman sarısı, altın, kahverengi, mor, mavi ve siyah.
Bu, kaynak dikişlerinin kenarında ya da ısıl işlem görmüş çelik parçalarda gördüğünüz “tav renkleri” ile aynı olaydır. Fark şu ki lazerde bu renkler kontrollü olarak, istenen bölgede ve istenen tonda elde edilir. Yüzeyden malzeme kaldırılmadığı için yüzey pürüzsüz kalır, bu da korozyona dayanıklılığı korur. Bu nedenle tavlama markalama, paslanmaz çelik cerrahi aletlerde ve medikal cihazlarda çok yaygındır.
Renk değiştirme ve köpürtme (plastiklerde): Plastiklerde lazer enerjisi, malzemenin içindeki katkıların kimyasal yapısını değiştirerek koyulaşmasına (karbonlaşma) ya da tersine, minicik gaz kabarcıkları oluşturarak açık renkli ve hafif kabarık bir iz bırakmasına (köpürtme) yol açar. Koyu renkli plastiklerde açık renkli, açık renkli plastiklerde koyu renkli yazılar bu şekilde elde edilir.
Ablasyon (kaplama kaldırma): Lazer, boyalı veya anodize kaplı bir yüzeyde yalnızca üstteki ince kaplama tabakasını buharlaştırır ve altındaki farklı renkteki malzemeyi ortaya çıkarır. Siyah anodize bir alüminyum parça üzerindeki parlak gümüş renkli logolar ve araç içinde gece arkadan aydınlatılan düğme sembolleri bu yöntemle yapılır.
Lazer Markalama Makinesi Çeşitleri
Lazer markalama makineleri, kullandıkları lazer kaynağına göre sınıflandırılır. Her lazer türünün dalga boyu farklıdır ve her malzeme farklı dalga boylarındaki ışığı farklı miktarda emer. Bir malzeme lazer ışığını emmezse, yani yansıtır veya içinden geçirirse, o lazerle markalanamaz.
1. Fiber Lazer Markalama Makinesi
Dalga boyu: 1064 nm (yakın kızılötesi)
En yaygın kullanılan lazer markalama makinesidir. Lazer ışını, özel katkılı bir optik fiber içinde üretilir ve yine fiber kablo ile markalama kafasına iletilir. Ayna ve hassas optik hizalama gerektirmediği için sağlam, kompakt ve neredeyse bakım gerektirmeyen bir yapıdadır. Lazer kaynağının ömrü genellikle 100.000 saat civarında belirtilir. Elektrik tüketimi düşüktür.
Uygun malzemeler: Metallerin neredeyse tamamı (paslanmaz çelik, karbon çeliği, alüminyum, titanyum, pirinç, bakır, altın, gümüş), anodize alüminyum, boyalı ve kaplamalı metaller, birçok mühendislik plastiği (ABS, PBT, POM vb.)
Uygun olmayan malzemeler: Ahşap, deri, kâğıt gibi organik malzemeler ve şeffaf malzemeler
Kullanım alanı: Otomotiv parçaları, medikal cihazlar, elektronik, takı, endüstriyel etiketleme, derin gravür
2. CO2 Lazer Markalama Makinesi
Dalga boyu: 10.600 nm (10,6 µm, uzak kızılötesi)
Lazer ışını, içinde karbondioksit gazı karışımı bulunan bir tüpte üretilir. Bu dalga boyu, organik malzemeler ve camsı yüzeyler tarafından çok iyi emilir. Ancak çıplak metaller bu dalga boyunu büyük ölçüde yansıtır. Bu nedenle CO2 lazer, boyalı veya kaplamalı olanlar dışında metallerin markalanmasında etkisizdir. Yeterli güçteki CO2 lazerlerle aynı makinede organik malzemeleri kesmek de mümkündür. Lazer tüpünün ömrü fiber lazer kaynağına göre daha kısa, bakım maliyeti daha yüksektir.
Uygun malzemeler: Ahşap, deri, kâğıt, karton, akrilik (pleksi), kauçuk, tekstil, çoğu plastik, cam (yüzeyde matlaştırma etkisiyle), taş
Kullanım alanı: Hediyelik eşya, deri cüzdan ve kemer, ahşap ürünler, akrilik tabelalar, ambalajlarda tarih ve kod yazımı
3. UV Lazer Markalama Makinesi (Ultraviyole)
Dalga boyu: 355 nm (morötesi)
UV lazer ışığı, foton enerjisi çok yüksek olduğu için malzemenin moleküler bağlarını büyük ölçüde ısı üretmeden koparabilir. Bu nedenle UV lazer markalamaya “soğuk markalama” da denir. Isıdan etkilenen bölge son derece küçüktür, malzemede erime, sararma veya çarpılma neredeyse hiç görülmez. Bunun bedeli, daha yüksek makine maliyeti ve fiber lazere göre daha düşük markalama hızıdır.
Uygun malzemeler: Şeffaf ve ısıya hassas plastikler, medikal plastikler (PE, PP, PTFE), cam, silikon, seramik, devre kartları
Kullanım alanı: Medikal cihazlar, serum torbaları ve hortumlar, elektronik devre ve çipler, cam şişeler, telefon kılıfları, kozmetik ambalajları
4. Yeşil Lazer Markalama Makinesi
Dalga boyu: 532 nm (görünür yeşil ışık)
Yeşil lazer, çok ince bir odak noktası oluşturur. Altın, gümüş ve bakır gibi metaller kızılötesi ışığı büyük ölçüde yansıtır, ancak yeşil ışığı çok daha iyi emer. Bu nedenle yeşil lazer, bu yansıtıcı metallerin markalanmasında, bazı yarı iletken malzemelerde ve hassas plastiklerde öne çıkar.
Kullanım alanı: Kuyumculuk (altın ve gümüş takılar), yarı iletken endüstrisi, güneş panelleri
5. MOPA Lazer Markalama Makinesi
MOPA, “Master Oscillator Power Amplifier” ifadesinin kısaltmasıdır. Aslında fiber lazerin özel bir türüdür ve aynı 1064 nm dalga boyunda çalışır. Farkı, lazer darbelerinin süresinin (darbe genişliğinin) yaklaşık 1 ile 400 nanosaniye arasında ayarlanabilmesidir. Standart fiber lazerlerde bu süre sabittir.
Darbe süresini ayarlayabilmek, yüzeye verilen ısının çok hassas kontrol edilmesini sağlar. Bu sayede:
- Paslanmaz çelik üzerinde renkli markalama yapılabilir.
- Anodize alüminyumda, kaplamayı kaldırmak yerine derin ve yüksek kontrastlı siyah markalama yapılabilir.
- Plastiklerde daha temiz, yanık izi bırakmayan ve kontrastı yüksek markalar elde edilir.

Hangi malzemeye hangi lazer?
| Malzeme | Fiber | MOPA | CO2 | UV | Yeşil |
|---|---|---|---|---|---|
| Çelik, paslanmaz çelik | Çok iyi | Çok iyi (renkli) | Uygun değil | Uygun | Uygun |
| Alüminyum, anodize alüminyum | Çok iyi | Çok iyi (siyah) | Uygun değil | Uygun | Uygun |
| Altın, gümüş, bakır | Orta | Orta | Uygun değil | İyi | Çok iyi |
| Boyalı ve kaplamalı metal | Çok iyi | Çok iyi | İyi | İyi | İyi |
| Mühendislik plastikleri (ABS vb.) | İyi | Çok iyi | İyi | Çok iyi | İyi |
| Şeffaf ve hassas plastikler | Zayıf | Zayıf | Orta | Çok iyi | Orta |
| Ahşap, deri, kâğıt | Uygun değil | Uygun değil | Çok iyi | İyi | Orta |
| Cam | Uygun değil | Uygun değil | İyi (matlaştırma) | Çok iyi | Orta |
| Akrilik (pleksi) | Uygun değil | Uygun değil | Çok iyi | İyi | Zayıf |
Tablo genel bir yol gösterici niteliğindedir. Kesin sonuç, malzemenin içeriğine ve katkı maddelerine göre değişebilir. Yeni bir malzemede mutlaka deneme markalaması yapılmalıdır.
Lazer Markalamada Lens Seçimi
Lazer markalama makinelerinde kullanılan lens, ışını iş parçası üzerine odaklayan ve çalışma alanının büyüklüğünü belirleyen optik elemandır. Lens seçimi, markalama kalitesini, çalışma alanını, odak mesafesini ve işlem hızını doğrudan etkiler.
F-Theta lens nedir?
Sıradan bir mercekle ışını odakladığınızda, odak noktaları kavisli bir yüzey üzerinde oluşur. Yani ışın lens merkezinden uzaklaştıkça düz bir levhanın üzerinde odaktan kaçar. Ayrıca ayna açısı ile noktanın yüzeydeki konumu arasındaki ilişki doğrusal değildir.
F-Theta lens (okunuşu “ef-teta”), bu iki sorunu birden çözmek için tasarlanmış özel bir lens sistemidir:
Galvo aynalar ışını çalışma alanının neresine yönlendirirse yönlendirsin, odak noktası düz bir düzlem üzerinde kalır.
Işının yüzeydeki konumu, ayna açısıyla doğru orantılıdır. Lens adını da bu ilişkiden alır: Konum = f × θ (f: odak uzaklığı, θ: sapma açısı). Bu sayede yazılım, düz ve bozulmasız şekiller çizebilir.
Bu nedenle galvo aynalı lazer markalama makinelerinin neredeyse tamamında F-Theta lens kullanılır.
Odak uzaklığı ve çalışma alanı ilişkisi
F-Theta lensler farklı odak uzaklıklarında üretilir ve burada önemli bir denge vardır:
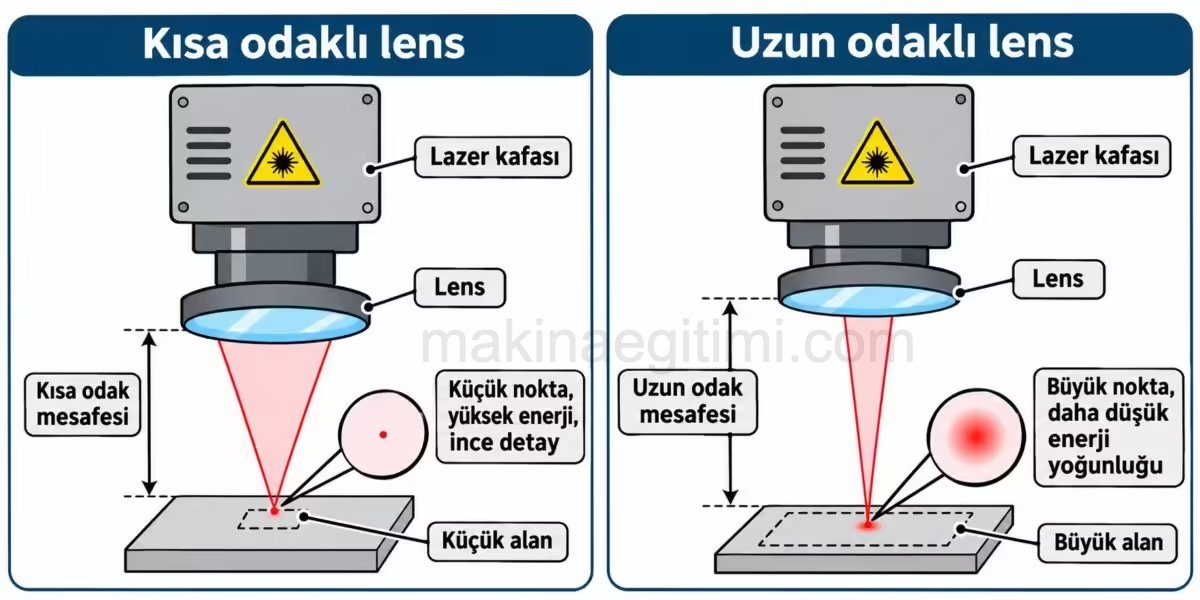
Kısa odaklı lensler: Küçük bir çalışma alanı sunar. Ancak ışını çok küçük bir noktaya odaklar, bu da enerji yoğunluğunu artırır. Sonuç: çok ince ayrıntılı ve hızlı markalama. Küçük yazılar, mikro kodlar ve derin gravür için idealdir.
Uzun odaklı ve geniş alan lensleri: Büyük bir çalışma alanı sunar, böylece büyük logolar veya birçok küçük parça tek seferde markalanabilir. Uzun odak mesafesi sayesinde, girintili yerlere veya kalın parçaların farklı yüksekliklerine erişmek de kolaylaşır. Ancak odak noktası büyür, enerji yoğunluğu düşer ve ince ayrıntılarda keskinlik azalır.
Yani küçük alan hassasiyet ve güç, büyük alan esneklik demektir. Lens, markalanacak işin büyüklüğüne ve istenen ayrıntı seviyesine göre seçilir.
Lensin malzemesi ve dalga boyu
Lensin malzemesi ve yüzeyindeki kaplamalar, kullanılacak lazerin dalga boyuna uygun olmak zorundadır. Bir lazerin lensi başka bir lazerde kullanılamaz.
- Fiber lazer lensleri genellikle erimiş silika (fused silica) veya özel optik camlardan yapılır.
- CO2 lazer lensleri, görünür ışığı iyi geçirmeyen ama uzun dalga boylu kızılötesi ışığı çok iyi ileten çinko selenit (ZnSe) malzemesinden yapılır. Bu lensler, kendine özgü sarımsı-turuncu bir renge sahiptir.
- UV lazer lensleri, yüksek enerjili morötesi fotonlara dayanabilen yüksek saflıkta kuvars veya erimiş silikadan yapılır.
Lazer Markalama Nasıl Yapılır? Adım Adım
1. Yüzeyi temizleyin
Markalanacak yüzey yağ, toz ve kirden arındırılır. Yüzeydeki yağ tabakası, lazerin malzemeyle etkileşimini değiştirir ve markanın lekeli veya düzensiz çıkmasına neden olur. Gerekirse yüzey izopropil alkol veya uygun bir solventle silinir.
2. Tasarımı hazırlayın
Yazı, logo veya kod, makinenin kontrol yazılımında hazırlanır. Bu aşamada yazı tipi, boyut, konum ve markalama derinliği belirlenir. Her parçada değişecek içerikler (seri numarası, tarih, saat, barkod) değişken olarak tanımlanır. Böylece makine her parçaya otomatik olarak farklı bir numara yazar.
3. Parçayı sabitleyin
Parça, markalama tablasına mengene, fikstür veya özel bir aparat ile sabitlenir. Markalama sırasında milimetrenin onda biri kadar bir kayma bile yazının bozulmasına yol açar. Seri üretimde aynı konumlandırmayı sağlamak için parçaya özel fikstürler kullanılır.
4. Odağı ayarlayın
Lazer, en yüksek etkiyi odak noktasında gösterir. Lens ile iş parçası arasındaki mesafe, makinedeki odak ölçer, kırmızı hedefleme ışıkları, otomatik odaklama sistemi veya manuel ayar mekanizmasıyla doğru şekilde ayarlanır. Odak birkaç milimetre bile kaçarsa, mark soluk, kalın çizgili ve bulanık çıkar.
Pratik ipucu: Birçok makinede, ana lazer çalışmadan önce görünür kırmızı bir pilot ışık ile tasarımın çerçevesi parça üzerine yansıtılır. Bu ışıkla yazının parça üzerinde tam olarak nereye geleceği kontrol edilir ve gerekirse konum düzeltilir.
5. Parametreleri ayarlayın
Malzeme türüne ve istenen sonuca göre yazılımda şu parametreler seçilir:
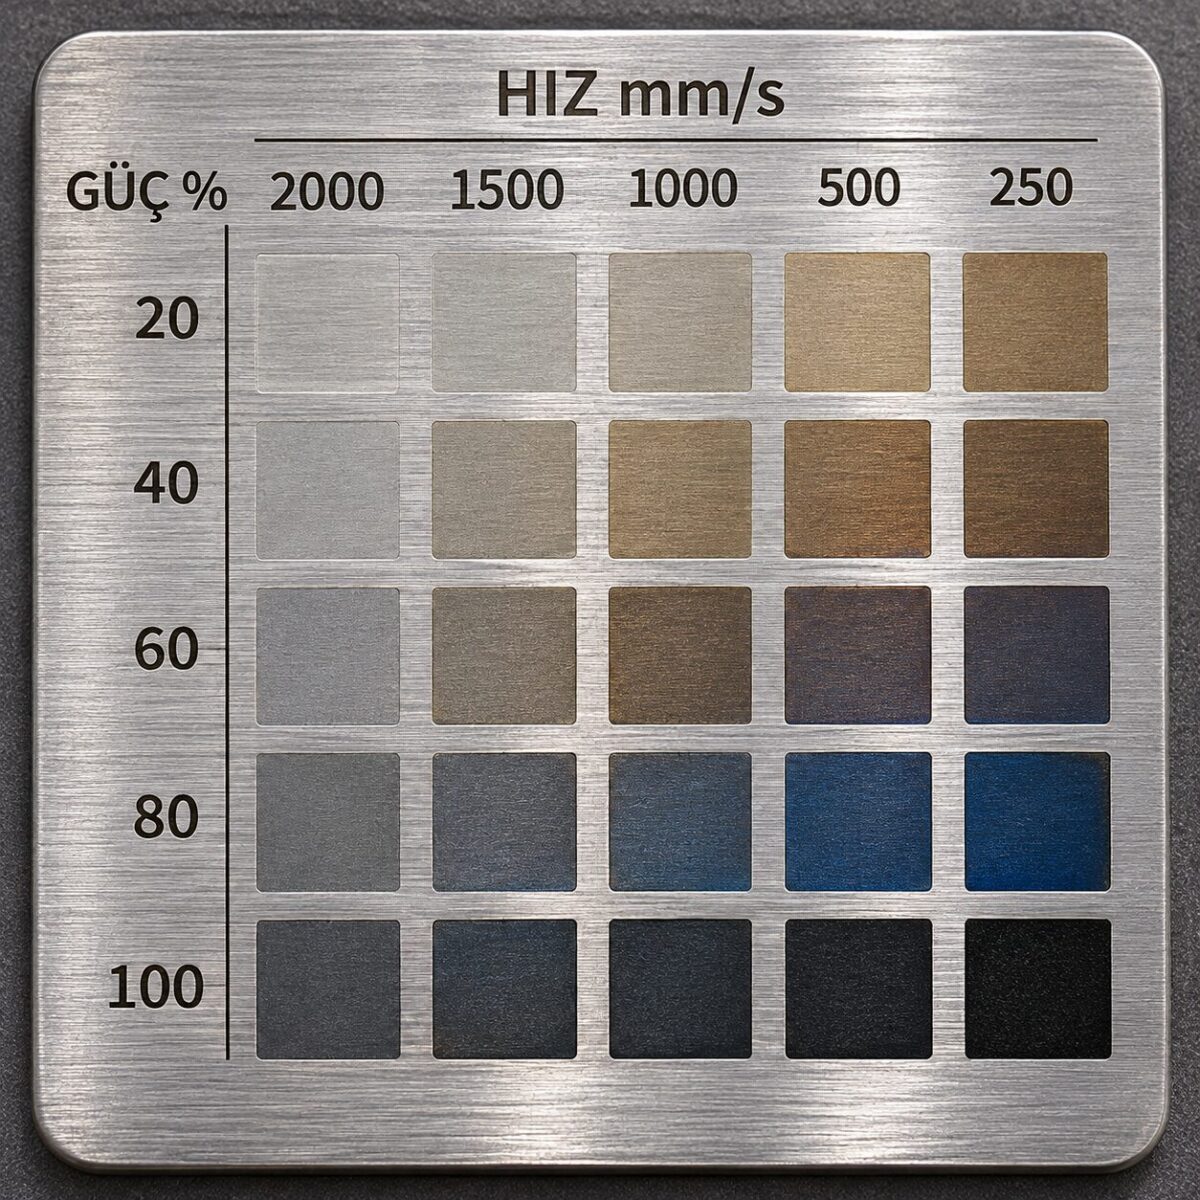
Lazer gücü (%): Işının şiddetini belirler. Güç arttıkça etki derinleşir.
Tarama hızı (mm/s): Lazerin yüzey üzerindeki ilerleme hızıdır. Hız azaldıkça bir noktaya düşen enerji artar ve etki derinleşir.
Frekans (kHz): Lazer darbelerinin saniyedeki tekrar sayısıdır. Düşük frekansta her darbe daha güçlüdür ve kazıma etkisi baskın olur. Yüksek frekansta darbeler daha zayıf ama daha sıktır ve yüzey daha çok ısınır, bu da tavlama ve renk değişimine yatkındır.
Geçiş sayısı: Aynı bölgenin kaç kez markalanacağıdır. Derin gravürde aynı tasarım birçok kez tekrarlanır.
Bu parametreler birbirine bağlıdır. Örneğin “gücü artırmak” ile “hızı azaltmak” benzer bir etki yaratır.
Bu nedenle yeni bir malzemede genellikle küçük kareler hâlinde, farklı güç ve hız kombinasyonlarının denendiği bir parametre test matrisi markalanır. En iyi sonucu veren kombinasyon kaydedilir ve o malzeme için standart hâle getirilir.
6. Güvenlik önlemlerini alın
Lazer çalıştırılmadan önce:
- Lazerin dalga boyuna uygun koruyucu gözlükler takılır,
- Koruyucu kabin veya kapak kapatılır,
- Duman emme ve filtre sistemi çalıştırılır.
7. Markalamayı başlatın ve kontrol edin
Markalama işlemi yazılımdan başlatılır. Lazer, tasarıma uygun olarak yüzeyde iz oluşturur. İşlem bittiğinde markanın:
- Doğruluğu (yazı ve rakamlar doğru mu?),
- Okunabilirliği (barkod ve kare kodlar okuyucuyla sorunsuz okunuyor mu?),
- Derinliği ve kontrastı,
- Parça üzerindeki konumu kontrol edilir.
Gerekirse parametrelerde ince ayar yapılarak işlem tekrarlanır. Markalama sonrasında yüzeyde kalan hafif çapak veya duman izleri yumuşak bir bez ya da hava tabancasıyla temizlenir.
Lazer Markalama Makinelerinde İş Güvenliği
Lazer markalama makineleri sessiz ve temiz çalışır, bu da tehlikeyi küçümsemeye yol açabilir. Oysa endüstriyel bir markalama lazerinin ışını, göremeyeceğiniz bir dalga boyunda bile gözde saniyeden çok daha kısa bir sürede kalıcı hasar oluşturabilir.
Önemli: Fiber, MOPA ve CO2 lazerlerin ışını kızılötesi, UV lazerinki morötesidir. Yani bu ışınlar insan gözüyle görülmez. Gözün göz kırpma refleksi görünmeyen ışığa karşı devreye girmez. Bu nedenle bu lazerler, görünür bir lazer işaretleyiciden çok daha sinsi bir tehlikedir.
Lazer cihazları, tehlike düzeylerine göre sınıflara ayrılır. Tamamen kapalı kabinli ve güvenlik kilitli markalama makineleri, normal kullanımda göz için güvenli kabul edilen Sınıf 1 ürün olarak tasarlanabilir. Ancak açık tipteki markalama makinelerinin lazer kaynakları genellikle en yüksek tehlike sınıfı olan Sınıf 4’tedir. Böyle bir makinede doğrudan ışın bir yana, parlak bir yüzeyden sekmiş ışın bile ciddi göz ve cilt yaralanmalarına ve yangına yol açabilir.
Hayati güvenlik önlemleri
Lazer gözlüğü: Lazerin dalga boyuna uygun, sertifikalı koruyucu gözlük takılması zorunludur. Bir CO2 lazer gözlüğü fiber lazere karşı koruma sağlamaz, tersi de geçerlidir. Gözlüğün üzerinde koruduğu dalga boyu aralığı ve koruma seviyesi yazılıdır. Güneş gözlüğü veya sıradan iş gözlüğü lazer gözlüğü yerine geçmez.
Yansıma kontrolü: Işın yolunda ayna, parlak metal, saat, yüzük gibi yansıtıcı yüzeyler bulundurulmamalıdır. Kontrolsüz yansımalar, ışını beklenmedik yönlere gönderebilir.
Güvenlik kilitleri: Makine çalışırken koruyucu kapaklar kapalı tutulmalı, kapak açıldığında lazeri durduran güvenlik kilitleri asla devre dışı bırakılmamalıdır.
Acil durdurma: Acil durdurma butonu, operatörün anında ulaşabileceği bir yerde olmalıdır.
Yangın önlemi: Çalışma alanında yanıcı ve parlayıcı malzeme bulundurulmamalı, uygun sınıf yangın söndürücü hazır bulundurulmalıdır. Özellikle CO2 lazerle ahşap, kâğıt ve kumaş işlenirken alev oluşabilir.
Kişisel koruyucu donanım
Solunum koruma: Lazer markalama sırasında buharlaşan malzeme duman ve ince partikül oluşturur. Bazı plastikler ve kaplamalar işlenirken zehirli gazlar açığa çıkabilir. Örneğin PVC lazerle işlendiğinde hem sağlığa son derece zararlı hem de makinenin optik ve metal parçalarını aşındıran klorlu gazlar oluşur. Bu nedenle PVC ve klor içeren malzemeler lazerle işlenmemelidir. Uygun duman emiş sistemi ve gerektiğinde filtreli maske kullanılmalıdır.
Koruyucu kıyafet: Yanma ve sıçrama riskine karşı aleve dayanıklı iş elbisesi giyilmelidir.
El koruması: Sıcak parçalar ve kimyasal temizleyicilere karşı uygun eldiven kullanılmalıdır.
Operasyonel kurallar
- Markalama süresince makine başı asla terk edilmemelidir.
- Duman emiş sistemi her zaman çalışır durumda olmalı, filtreleri düzenli kontrol edilmelidir.
- Elektrik topraklaması tam olmalı, hasarlı kablolar hemen değiştirilmeli, soğutma sistemi kontrol edilmelidir.
İdari önlemler ve acil durum

- Lazer çalışma alanının girişlerine “Lazer Bölgesi” uyarı levhaları asılmalı, yetkisiz kişilerin girişi engellenmelidir.
- Makineyi yalnızca eğitim almış ve yetkilendirilmiş personel kullanmalıdır.
- Kaza anında makine durdurulup güç kesilmeli. Tüm personel tahliye, ilk yardım ve yangın prosedürlerini bilmelidir.
- Markalama sırasında oluşan atıklar ve kirli filtreler çevre mevzuatına uygun şekilde bertaraf edilmelidir.
Lazer Markalama Makinesi Bakımı
Lazer markalama makineleri az bakım gerektiren makinelerdir, ama “az” ile “hiç” arasında büyük fark vardır. Düzenli bakım, makinenin ömrünü uzatır ve markalama kalitesinin zamanla düşmesini önler.
Tüm bakım işlemlerinde: Makine kapatılmalı ve enerjisi kesilmeli, gerekiyorsa lazer gözlüğü takılmalı, her bakım işlemi tarih ve yapılan işle birlikte makinenin bakım kartına kaydedilmelidir. Üreticinin önerdiği bakım periyotlarına ve yöntemlerine mutlaka uyulmalıdır.
Günlük bakım
Odaklama lensi ve koruyucu camlar, tüy bırakmayan yumuşak bir bez ve özel optik temizleme solüsyonuyla nazikçe temizlenir. Lens üzerindeki bir parmak izi veya duman lekesi, ışının bir kısmını emerek hem markalama gücünü düşürür hem de zamanla lensin yanmasına yol açabilir.
Markalama tablası ve çevresi metal tozu ve kalıntılardan temizlenir.
Duman emiş sistemi ve filtreler tıkanıklık açısından kontrol edilir.
Haftalık bakım
Su soğutmalı makinelerde soğutma suyunun seviyesi, sıcaklığı ve akışı kontrol edilir. Gerekirse saf su (distile su) ile takviye yapılır. Musluk suyu kireç ve mineral içerdiği için kullanılmaz.
Elektrik ve sinyal kabloları ile fiber optik kablo gevşeklik ve hasar açısından incelenir. Fiber kablo keskin şekilde bükülmemelidir.
Galvo aynaların hareketi test edilir, anormal ses veya titreşim olup olmadığına bakılır.
Aylık bakım
Lazer gücü bir güç ölçerle ölçülerek nominal değerle karşılaştırılır. Güç kaybı varsa sebebi araştırılır.
Işın yolundaki tüm optik elemanlar kapsamlı şekilde temizlenir.
Hava ve duman filtreleri temizlenir veya değiştirilir.
Varsa Z ekseni (yükseklik ayarı) ve diğer hareketli eksenlerdeki kılavuzlar ve mekanizmalar yağlanır.
Altı aylık ve yıllık bakım
Uzman teknisyenler tarafından yapılır. Soğutma suyu tamamen değiştirilir, elektrik bağlantıları kontrol edilir, galvo ve çalışma alanı kalibrasyonu yapılır. Kritik yedek parçaların stok durumu gözden geçirilir, ömrünü tamamlamış parçalar değiştirilir.
Kendinizi Test Edin
- Lazer markalama makinelerinde lazer ışını parça üzerinde nasıl hareket ettirilir?
- Paslanmaz çelik cerrahi aletlerde neden genellikle gravür yerine tavlama markalama tercih edilir?
- Bir ahşap kalem kutusuna isim yazmak için hangi lazer türünü seçersiniz?
- CO2 lazer neden çıplak metalleri markalamakta etkisizdir?
- Kısa odaklı ve uzun odaklı lens arasında nasıl bir denge vardır?
- Fiber lazer koruyucu gözlüğü, CO2 lazer için de kullanılabilir mi?
Cevapları görmek için tıklayın
- Galvo aynalar adı verilen, X ve Y yönlerinde çok hızlı dönen iki küçük ayna ile ışın yönlendirilir. Parça veya kafa hareket etmez.
- Tavlama markalamada yüzeyden malzeme kaldırılmaz ve yüzey pürüzsüz kalır. Bu, korozyon direncini korur ve kir tutacak oyukların oluşmasını önler.
- CO2 lazer.
- Çünkü çıplak metaller 10.600 nm dalga boyundaki ışığı büyük ölçüde yansıtır, yeterince emmez.
- Kısa odaklı lens küçük bir alan ama küçük nokta ve yüksek enerji yoğunluğu, yani ince ayrıntı sunar. Uzun odaklı lens büyük bir çalışma alanı sunar ama nokta büyür ve ayrıntı keskinliği azalır.
- Hayır. Lazer gözlüğü, belirli bir dalga boyu aralığına göre tasarlanır. Her lazer için o lazerin dalga boyuna uygun gözlük kullanılmalıdır.
Sıkça Sorulan Sorular
Lazer markalama, odaklanmış bir lazer ışınıyla bir malzemenin yüzeyine yazı, logo, seri numarası, barkod veya kare kod gibi kalıcı işaretler yapma işlemidir. Mürekkep veya sarf malzemesi kullanılmaz ve parçaya temas edilmez.
Lazer kazıma (gravür), lazer markalamanın bir türüdür ve yüzeyden malzeme kaldırarak elle hissedilen bir oyuk oluşturur. Lazer markalama ise daha geniş bir kavramdır ve yüzeyden malzeme kaldırmadan yapılan renk değiştirme, tavlama ve köpürtme gibi işlemleri de kapsar.
Fiber lazer 1064 nm dalga boyunda çalışır ve metaller ile birçok plastik için idealdir. CO2 lazer 10.600 nm dalga boyunda çalışır ve ahşap, deri, kâğıt, akrilik, cam gibi metal olmayan malzemelerde çok iyi sonuç verir, ancak çıplak metalleri markalayamaz.
MOPA lazer, darbe süresi ayarlanabilen özel bir fiber lazerdir. Bu sayede paslanmaz çelikte renkli markalama, anodize alüminyumda yüksek kontrastlı siyah markalama ve plastiklerde daha temiz sonuçlar elde edilebilir.
UV lazerin yüksek enerjili fotonları, malzemenin moleküler bağlarını büyük ölçüde ısı oluşturmadan koparır. Isıdan etkilenen bölge çok küçük olduğu için hassas plastiklerde ve camda erime, sararma veya çatlama olmadan markalama yapılabilir.
Lazer, paslanmaz çeliği eritmeden kontrollü olarak ısıtarak yüzeyde ince bir oksit tabakası oluşturur. Bu tabakanın kalınlığına göre ışığın girişimi sonucu sarı, altın, mor, mavi ve siyah gibi renkler görülür. Bu işlem, darbe süresi ayarlanabilen MOPA lazerlerle en iyi şekilde yapılır.
Galvo aynalı lazer markalama makinelerinde kullanılan, odak noktasını çalışma alanının her yerinde düz bir düzlemde tutan ve ışının yüzeydeki konumunu ayna açısıyla doğru orantılı hâle getiren özel bir odaklama lensidir.
Hayır. Lazer markalama, malzemenin yüzeyinin kendisini değiştirdiği için silinmez, solmaz ve aşınmaya, kimyasallara ve sıcaklığa dayanıklıdır. Bu nedenle parça izlenebilirliği ve yasal zorunlu kodlar için tercih edilir.
PVC ve klor içeren plastikler işlenmemelidir. Bu malzemeler lazerle işlendiğinde sağlığa son derece zararlı ve makineye aşındırıcı gazlar açığa çıkar. Bileşimi bilinmeyen malzemeler de işlenmeden önce mutlaka araştırılmalıdır.
İlgili Yazılar
 Lazerin Kullanım Alanları
 Lazer Işınlarının Rengi Neye Bağlıdır?
 3B Tarayıcılar Nerede Kullanılır
 2022’nin En İyi 3D Tarayıcıları – Satın Alma Rehberi
 CMM Nedir? Mikronları Yakalayan Ölçüm Makinesi
 Günümüzde ve Gelecekte 3b Yazıcı Uygulamaları
 Dielektrik Sıvı Nedir, Ne işe Yarar, Nerede Kullanılır?
 3D Baskı İçin Maliyet Azaltma İpuçları