
Matkap Ucu Çeşitleri
Bugün endüstride kullanılan matkap çeşitleri genel olarak 5 değişik grup halinde yapılır. Bunlar:
Helisel Matkaplar
Helis matkaplar, silindirik bir gövde üzerinde karşılıklı olarak iki helis kanalı olan ve her iki kanalın ucunda birer ağız bulunan kesici bir takımdır. Helis matkaplar yüksek kaliteli takım çeliklerinden (HSS),taşlanarak, frezelenerek veya haddelenerek yapılırlar.
Matkabın helis kanalları çıkan talaşların dışarı atılması ve aynı zamanda deliğin içine soğutma sıvısının aktarılmasını sağlar. Matkap keserken delik yüzeyine yapacağı sürtünmeyi azaltmak için helis kanalların sırt kısımları, zırh denilen bir şerit kalacak şekilde boşaltılmıştır. Delme esnasında deliğin yüzeyine sadece zırh temas eder.

Matkap ucunun 120 derece bilenmesi ile ,matkabın kesici ağızları ortaya çıkar.Bileme esnasında ,kesici ağzın arkasına doğru 6-8 derecelik bir boşluk açısı verilir.Bu suretle kesme esnasında serbest yüzeylerin kesilen yüzeylere sürtünmesi önlenmiş olduğundan ağızlar işe dalar ve kesme olayı meydana gelir.Helis matkapların ağızlarındaki kesmeyi kolaylaştırılan açıların bileme esnasında kolayca verilmesi,bileme sonunda matkap çapının aynı kalması,matkapların sökülüp-takılmasının kolay ve son derece pratik olması,bu takımların önemi arttırmıştır.Bu yüzden bir çok işlerde boşaltma veya çürütme işlemleri matkaplarla yapılır.
Helisel matkaplar silindirik ve konik saplı olmak üzere iki şekilde imal edilir.Genel olarak çapı 16 mm ye kadar olan matkaplar silindirik saplı,çapı 16 mm den yukarı olan matkaplar konik saplı yapılmaktadır.Ancak bazı özel amaçlar için bu genel kuralın dışında yapılmış matkaplara rastlanabilir.
Ayrıntılı bilgi için bknz : Helisel matkaplar
Punta Matkapları
Punta matkabı, iki tarafı matkap şeklinde olup, sadece punta deliği açmak için özel olarak yapılmış bir matkap çeşididir. Uçları kısa ve gövdesi kalın olduğundan delme esnasında sapma yapmaz.
Punta matkaplarının ucundaki esas kesici kısma meme denir ve matkap, meme çapına göre adlandırılır. Örneğin 2,5’luk punta matkabı vb. gibi

Burada 2,5 sayısı matkabın meme çapını ifade eder. Punta matkapları, punta deliği açma görevinin dışında, deliklere havşa açmak, hassas delinecek deliklere bir merkez deliği açmak için de kullanılabilir.
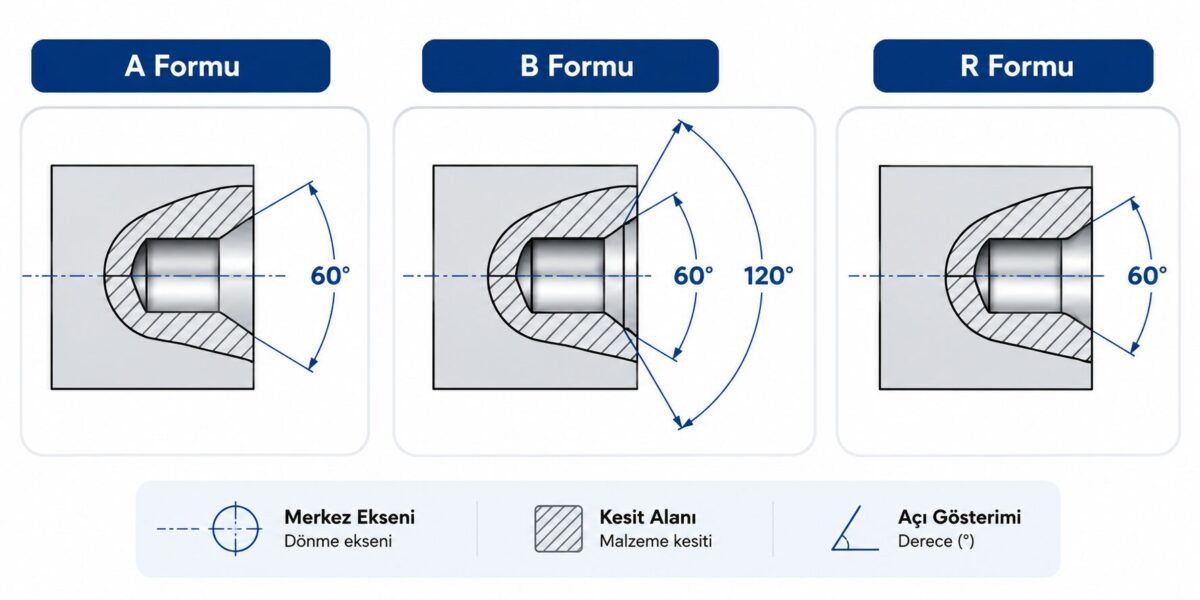
Üç çeşit punta matkabı vardır. Bunlar:
1.Havşa açısı 60 derece olan normal punta matkapları(A Formu),
2.Koruyucu havşalı punta deliği açan punta matkapları (B Formu),
3.Radyuslu punta deliği açan punta matkaplarıdır. Radyuslu havşalı delik açan punta matkapları(R Formu), genellikle konik tornalanacak iş parçalarının punta deliklerini açmak için kullanılır.
Namlu Matkapları
Tüfek Namlu Matkapları
Bu matkapların delici kısımları seri çelikten ve tek oluklu olarak yapılmış olup bu matkap parçası bir delme borusu içine lehimlenmiştir.Bu esas matkap parçası boyu çapının 6-8 katı olup ayrıca yağlama yağlama deliği de delinmiştir. Bu delikte 30-50 kg/cm2 basınç altında soğutma sıvıları gönderilir. Bu suretle talaş dışarı çıkarılarak deliğin bozulmaması sağlanır. Aksi halde delik içinde talaşlar sıkışarak deliği sarar ve bozulmasına neden olur.Bu matkaplar çok temiz delikler delerler.Bunlardaki talaş verme kuvveti ,helisel matkaplara nazaran %50 daha az dır.Talaş kanalları mümkün olduğunca matkap ekseni üzerinde olmalıdır.
Delme borusunun çelik olması ve burulmaya karşı uygun dirençte bulunması gerekir.Bu matkaplar el ile bilenmeyip özel bileme tertibatı ile bilenmelidir.Kesici uç ,matkap çapının ¼ ‘ü üzerinde bulunmalıdır.
Top Namlu Matkapları
Bunlar derin delikleri delmeye yarar. Arka bileme açısı 6–10 derece kadardır. Matkap ne kadar büyük olursa talaş verme ve arka bileme açısı o kadar küçük olur.
Havşa Matkapları
Havşa matkapları, deliklerin ağızlarındaki çapakların ve keskinlikleri almak, delik ağızlarına havşa açmak vida ve perçin gibi bağlama elemanlarının baş kısımlarının oturacağı yuvaları açmak vb. işler için yapılmıştır.

Çapak almak için ve sadece havşa açmak için yapılmış havşa matkaplarının uç açıları 60 derece;
perçinlemek için kullanılan havşa matkaplarının uç açısı 75 derece,
havşa başlı vidalar için yapılmış havşa matkaplarının açıları 90 derece
sac perçinleri için yapılmış havşa matkaplarının açıları 120 derecedir.
Helis ağızlı havşa matkaplarında kesici ağız daha fazla olduğundan delik büyültme işlerinde yüzeyi temiz çıkarır.
Bunun için daha çok montaj işlerinde kullanılır. Bu özelliği sebebiyle bu matkaplara delik büyültme matkapları da denir .
HSS Yüksek hız çeliğinden yapılmış havşa matkapları olduğu gibi sert maden uç takılabilen havşa matkapları da vardır.

Havşa matkabı ve havşalama hakkında detaylı bilgi için BKNZ: Havşa Açma ve Havşa Matkabı
Özel Matkaplar
Adından da anlaşılacağı gibi, özel matkaplar, standart ölçülerin dışında olan delikleri delmek veya genişletmek için yapılmış veya iş yerinin kendi imkanlarına göre yapılmış olan matkaplardır. Özel matkapların standart ölçülerde olup da yine özel olarak yapılanları da vardır. CNC tezgâhlarında kullanılan matkaplar bunlar için bir örnek sayılabilir.
Özel matkapların yapım sebeplerinden biri de, pahalı takımlardan kaçınmaktır. Örneğin büyük bir deliği delmek için normal helis bir matkap fiyatının yirmide biri fiyatına özel bir matkap yapmak her zaman mümkündür.
En küçük matkaplar, 0,05mm ile 1,45mm’lik çaplardaki deliklerin delinmesi için kullanılır. Bunlar helis matkap, doğrusal kanallı matkap veya uç matkabı olarak imal edilirler.
Esas matkap kısmı çok kısa olup daha uzun, daha kalın olan bir sapa otururlar. En küçük çaplı matkap, her şeyden önce saat ve elektronik yapı elemanları sanayinde, küçük deliklerin imalatında kullanılır. Çok zırhlı kademeli matkaplarla kademeli delikler ve profilli delikler bir işlemde tamamlanmış olarak imal edilirler.
NC-Kılavuz matkabı
NC-kumandalı tezgahlarda tam pozisyonda ve hızlı bir şekilde delme işlemi için özellikle NC-matkapları kullanılır.Bu matkap 90 derece veya 120 derecelik bir uç açısı ve alışılagelmiş helisel matkaplardakinden daha küçük bir talaş açısı ile imal edilirler.Bu matkaplarla daha sonra helisel matkaplarla delinecek delikler merkezlenir.
NC-kılavuz matkapların kılavuz zırhı yoktur, çünkü; kesici kenar vasıtasıyla sadece konik bir delik delinir. Bu özel matkaplar, derin deliklerin delinmesi için uygun değildir. Çekirdek kalınlığı ve böylelikle enine kesici kenar oldukça küçüktür, bu sayede helisel matkap delme başlangıcında iyi merkezlenir. Boyları çok kısa olup, silindirik bir sapa sahiptir. 90 derecelik bir uç açısı olan NC-matkabı ile ,merkezleme ve aynı zamanda daha sonraki kılavuz çekme işlemi için bir fatura elde edilir.

Delik çakısı
Yüksek hız çeliğinden veya sert metalden yapılmış olan delik çakıları(kesici plakalar), değiştirilebilir tarzda bir tutucu içine tespit edilmişlerdir.
Delik çakısı, özellikle yüksek kesme hızlarında tam olarak delinecek 20mm’den daha büyük çaplardaki delikler için kullanılabilir. Bunun yanında delik çakıları kendi kendilerine merkezlenirler. İçleri taşlanmış talaş kırıcı ve talaş parçalayıcı kanallar ile kısa talaşlar elde edilir.
Kesici plakalı matkaplar yeterince soğutulmalıdır. Delik çakısıyla, esas itibariyle dolu delik delinmesi gerekir. Daha önceden dökülmüş veya önceden delimmiş deliklerde takımın kırılma tehlikesi meydana gelir.
Döner plakalı matkap
Kör olarak delinecek delikler için, içinden soğutma sıvısının sevk edildiği döner plakalı matkaplar, delik çapının 3 katına kadar ki delik boyları için kullanılır. Bu matkaplar, matkap, torna tezgâhlarında ve ayrıca işleme merkezlerinde büyük talaş hacimlerinde yüksek kesme hızları ile kullanılabilir.
Twist Matkap Yaygınlığı
Standart helisel (twist) matkaplar, genel amaçlı delme işlemlerinde en yaygın kullanılan matkap tipidir.
Merkezleme Matkabı Hassasiyeti
Merkezleme matkapları, ana delme işleminden önce hassas bir başlangıç noktası oluşturmak için kullanılır.
Karbür Uçlu Dayanıklılık
Karbür uçlu matkaplar, sert malzemelerde HSS matkaplara göre çok daha uzun ömür ve yüksek hız sunar.
Konuyla İlgili Sorular
Standart helisel (twist), merkezleme ve karbür uçlu matkaplar, en yaygın kullanılan matkap ucu türleridir.
Merkezleme matkapları, ana delme işleminden önce hassas bir başlangıç noktası oluşturmak için kullanılır.
Karbür uçlu matkaplar, sert malzemelerde HSS matkaplara göre çok daha uzun ömür ve yüksek hız sunar.
İlgili Yazılar



Koruyucu havşalı punta deliği açma işlemi nasıl olur ?