Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»İMALAT İŞLEMLERİ»Freze Tezgahında İş Parçası Bağlama Yöntemleri
30 Ekim 2019

Freze Tezgahında İş Parçası Bağlama Yöntemleri

Freze Tezgahında İş Parçası Bağlama Yöntemleri şunlardır:

  • Mengenelerle Bağlama
  • Civata ve Pabuçlarla Bağlama
    • Bağlama Pabuçları ve Altlıkları
  • Divizör ve Punta ile Bağlama
  • Döner Tabla ile Bağlama
  • Özel Bağlama Kalıplarıyla Bağlama
  • Konuyla İlgili Sorular

Endüstride kullanılan makina parçalarının aynı ölçü ve biçimde frezelenebilmesi için, çeşitli bağlama düzenleri, şekilleri ve iş kalıplarından yararlanılır. İşlenecek parçaların yerinden oynamaması ve emniyetle tespit edilmiş olması gerekir. Aksi halde; pahalı olan kesicilerin kırılması ve bağlandığı araçların (malafa milleri, pens mandrenleri v.b.) bozularak hassasiyetini kaybetmesi mümkündür. Bu araçların tamirleri ve yeniden yapımı da oldukça zordur.

Parçaların tezgâha bağlanması; biçimine, yüzey şekline., hassasiyetine, yapılacak sayısına göre, bağlanıp sökülmesindeki çabukluk önemlidir. Bunlar maliyeti etkileyen en büyük unsurlardır.

Bunlar dikkate alınarak iş parçaları, tezgâha aşağıdaki sıralamalardan birisi ile bağlanır.

Mengenelerle Bağlama

Mengene ile iş parçalarının bağlanması için önce tezgah mengenesinin freze tablasına bağlanması gerekir. Tezgah mengenesinin altındaki kamalar tezgah tablasının kanallarına gelecek şekilde tezgah tablası üzerine konulur. Tabla kanalları ile mengene kamaları her ikisi de taşlanmış olduğu için tatlı sıkı bir geçme ile oturur. Mengene tablaya T somun, saplama, altıgen somun yardımı ile sabitlenir.
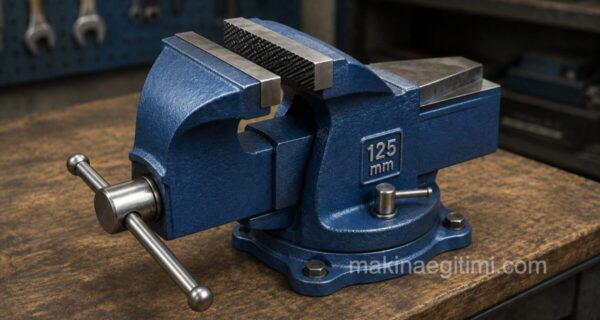
MENGENE ÇEŞİTLERİ KONU ANLATIMI

İlgili Yazı Mengene Çeşitleri Konu Anlatımı

Tesviyecilikte kullanılan mengene çeşitleri nelerdir.Üniversal mengene çeşitleri.Tezgah mengenesi çeşitleri.Özel amaçlı mengene çeşitleri.

Yazıyı İncele →

Mengenelere bağlanacak parçaların üçte biri, mengene üzerinde durabilecek şekilde altlık yükseklikleri seçilir. Parça hafifçe vidasından sıkılır. Bu şekilde sıkmayla, parçanın bir miktar yükseldiği görülür. Şekilde olduğu gibi, sol elimizle altlıklar tutulur. Sağ elimizdeki yalancı çekiçle, parçayı zedelemeyecek tarzda hafifçe vurularak altlıkların oynamaması sağlanır. Altlıkların oynamadığına karar verildiğinde, mengene vidası iyice sıkılır, İşlemler kontrol edilerek frezelemeye başlanır.

Kullanılan mengenelerin ağızları, yani çeneleri zaman zaman, ‘Komparatörle’ kontrol edilmelidir. Komparatör, 0,01 mm hassasiyetinde ibreli bir kontrol aletidir. Saatinin içindeki ibreye bağlı olan izleyici ucu yardımıyla yüzeylerin düzgünlüğü ve doğrultuları kontrol edilir.
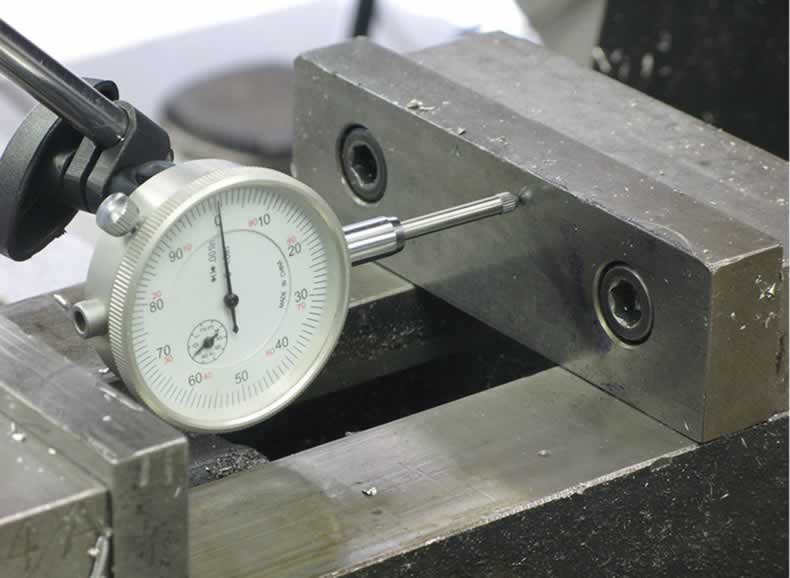
komparatörle mengene kontrolü

Mengene çenelerinin tezgâh doğrultusunda bağlanmasının komparatörle kontrolü (Yukarıda)

Buradaki işlemde; mengene tablaya bağlanmış, izleyici uç parçaya dokundurulmadan önce, .gözle kabaca boyuna olarak ayarlanmalıdır. Sonra izleme ucu parçaya az bir miktarda dokundurulur. (Saat içindeki ibre en az beş tur yaptırılmalıdır.) Bu konumda komparatör sıfırlanır.

Tabla uzunlamasına olarak sağa ve sola hareket ettirilir. Parçanın doğruluğuna göre saatteki ibrenin sapma miktarı okunur. Sapan miktarın yarısı kadar parça mengene ile birlikte döndürülerek, izleme ucu yeniden gezdirilerek, işlem bir kaç kez tekrarlanır.

Mikrometrenin Kısımları Çeşitleri ve Bakımı

İlgili Yazı Komparatör nedir nasıl kullanılır

Komparatör nasıl kullanılır, Komparatörler nasıl okunur. Komparatör okuma ve kullanımı. Komparatörün kısımları. Komparatörle salgı kontrolü.

Yazıyı İncele →

Bağlanacak parçaların dikliğinin gönye kullanılarak sağlanması video (yukarıda)

Civata ve Pabuçlarla Bağlama

Biçimleri bakımından, tezgâh mengenesine bağlanması mümkün olmayan parçalar, tezgâh tablasına doğrudan yardımcı araçlarla bağlanırlar. Bu bağlama, tezgâhın “T” kanalları yardımı ile ‘Cıvatalar ve Pabuçlarla’ yapılır

Freze Tablasında bulunan “T” kanallarına uyan ölçülerde yapılmış baş kısmı bulunan, bir ‘Vida Rondela ve Somundan’ ibarettir.

Vidaların seri olarak kullanılmasını sağlamak için, şekilde olduğu gibi ayrı ayrı yapılırlar. Vida, saplama biçiminde ekonomik olması için yapılır. Zira çok kullanılan vida veya somunu, sıkma dişlerinden bozulacaktır. Parçalı olmasının faydası da, yalnız aşınan veya bozulan kısımlarını değiştirmektir.

Çeşitli ölçülerde ve boyda tezgâhın tipine göre imâl edilirler. Vida ve baş kısın, çalışma ortamına göre düşünülür.

Yandaki şekilde bir ‘T’ kanalına oturtulmuş, tezgâh civatasında (d) vida çapını ve somununda yüksekliğinin 1,5 d kadar olması belirtilmiştir.

Vida ‘T’ başının ölçüleri ise, tezgâhın kanalından küçük olmamalıdır. Arasına talaşlar, girmeyecek kadar boşluk en iyisidir.

Civata ile sıkmada, en az vida iki dişinin, sıkmadan sonra üzerine taşması gereklidir. (Şekilde ‘X’ işareti ile gösterilen kısım.)
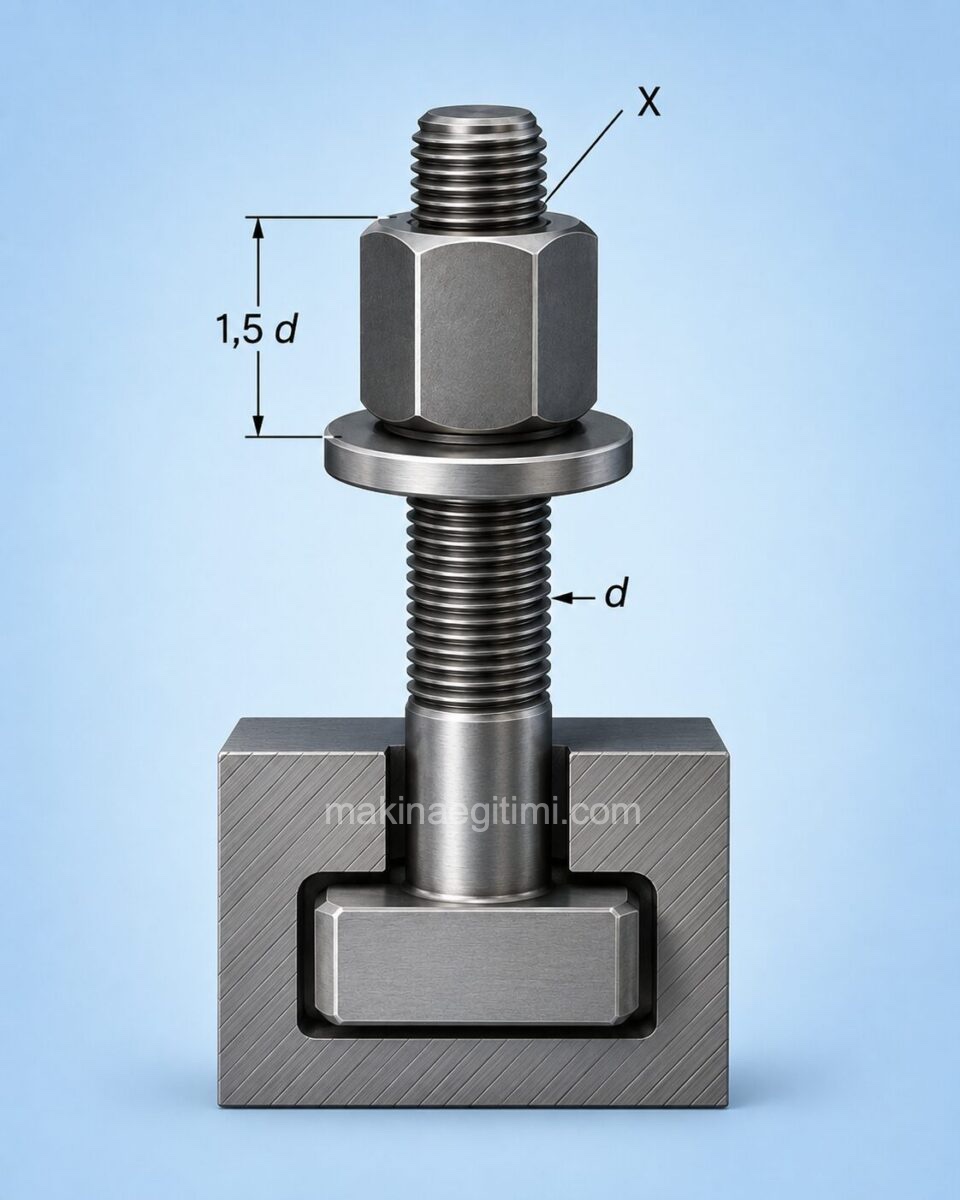
t civata rondela ve somun

Bağlama Pabuçları ve Altlıkları

Bağlama pabuçları, Mengenelere sığmayacak büyüklükteki, geometrik veya geometrik olmayan parçaların, civatalarla sıkılmasında kullanılan parçalarıdır.

İş parçasının bağlama pabucuyla bağlanması video
bağlama pabuçları ile bağlama

Yukarıdaki resimde bağlama pabucu ve altlık kullanrak yapılan bir bağlama işlemini görüyoruz.
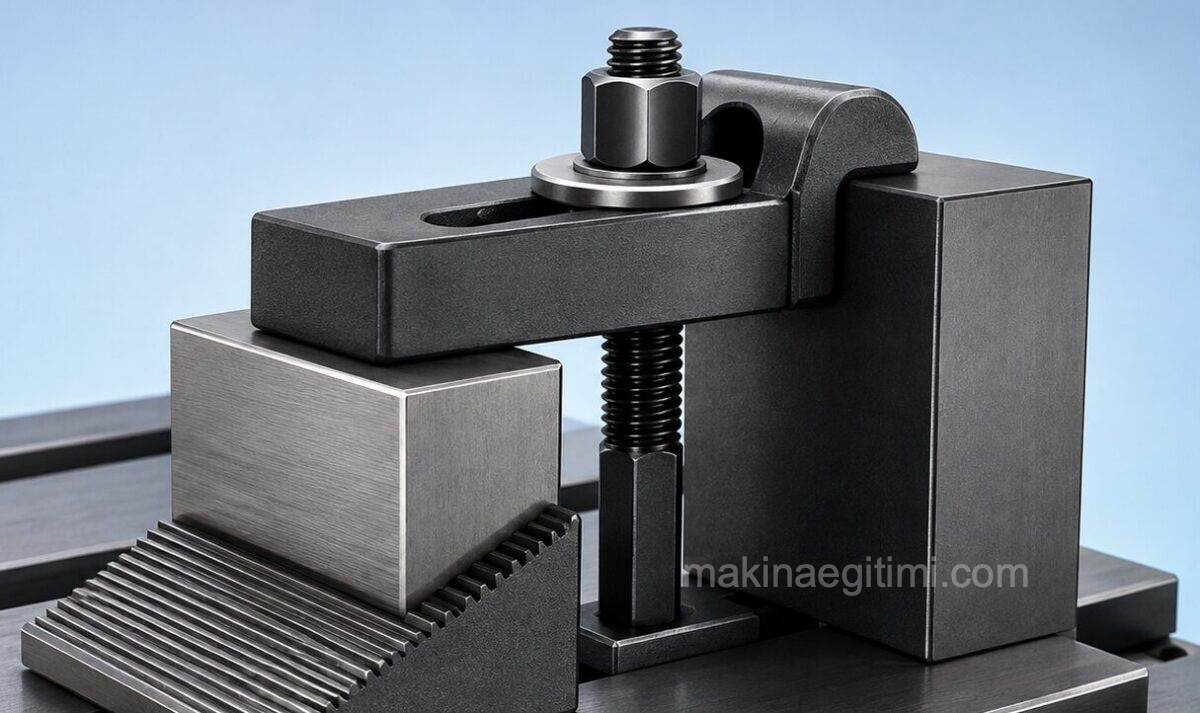
pabuçlarla sıkma

Pabuçlarla sıkma işleminde, Parçayı iyi sıkma, civata merkezinin işe yakın olmasına bağlıdır.

bağlama pabucu örnek kullanım

Yukarıdaki şekilde görülen cıvata ve pabuçla bağlamada, civatanın 1.5e uzaklığı (b), altlığa olan uzaklığı (a) dan daha az olmalıdır.
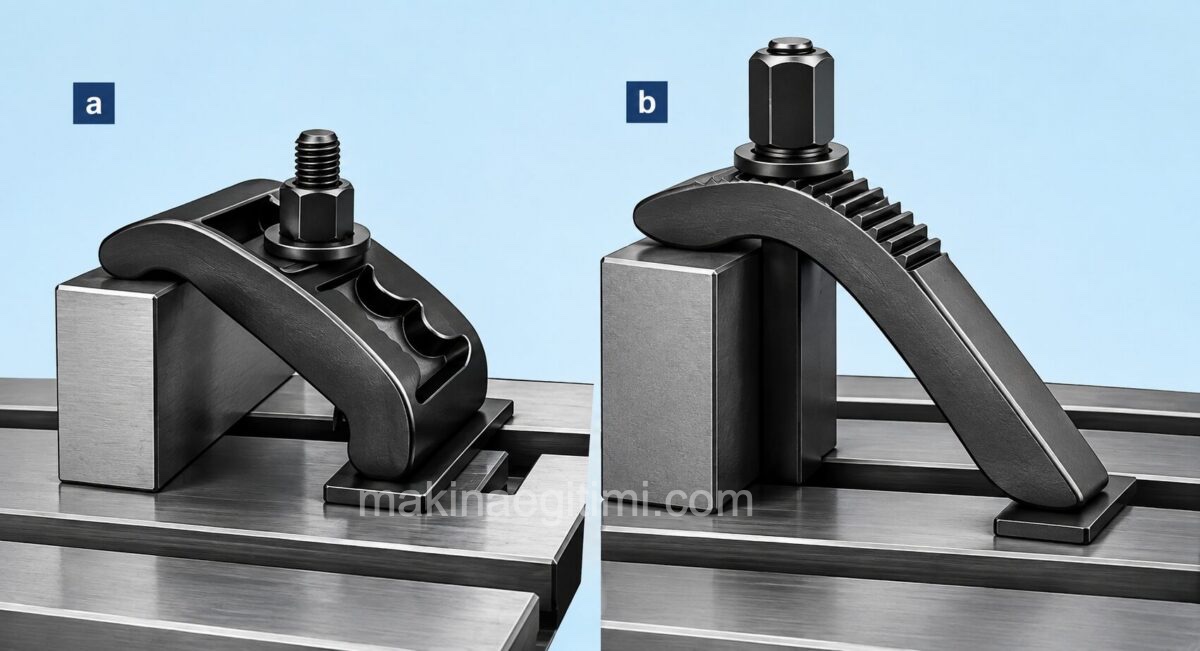
pabuçla iş parçasını bağlama

Yukarıdaki şekilde frezelenecek bir iş parçasının, tablaya değişik bir tip pabuçla eğik biçimde parçanın sıkılması görülmektedir. Burada somun altındaki özel kanallı róndela, vidanın kayarak işin sıkmadan, kurtulmasını önlemektedir
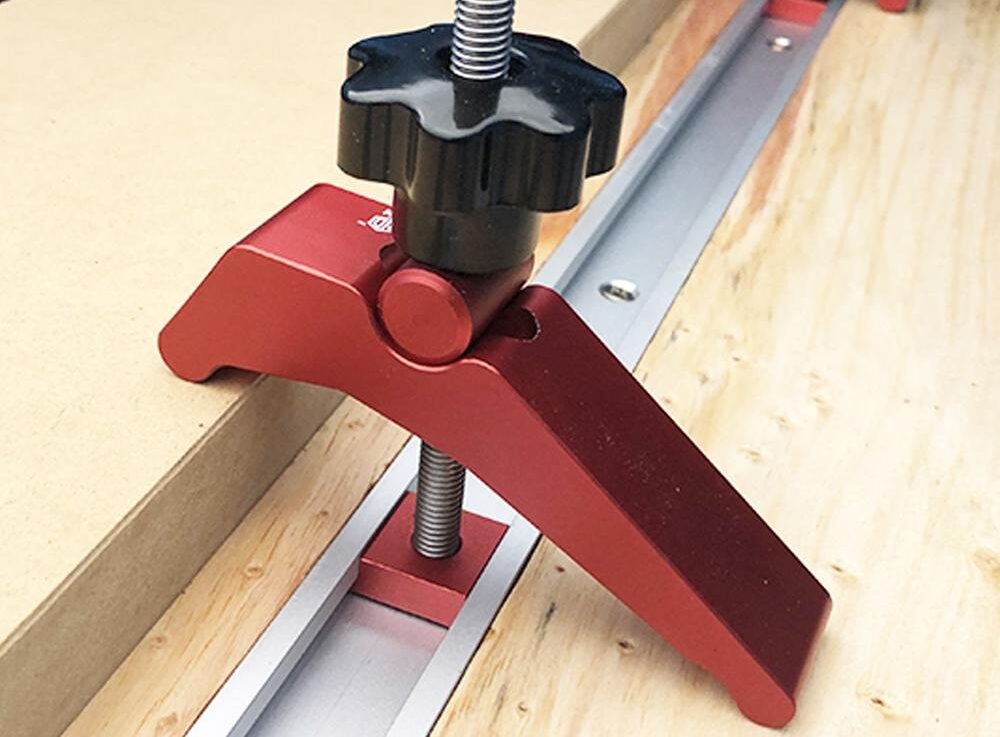
alüminyum alaşımı bağlama aparatı

Mengene ile Hızlı Bağlama


Mengeneler, standart şekilli parçaların freze tezgahına hızlı ve tekrarlanabilir şekilde bağlanmasını sağlar.

Civata-Pabuç Esnekliği


Civata ve pabuçlarla bağlama, düzensiz veya büyük parçaların tezgaha doğrudan sabitlenmesine olanak tanır.

Döner Tabla Hassasiyeti


Döner tabla, dairesel veya açısal frezeleme işlemlerinde parçanın hassas şekilde döndürülmesini sağlar.

Divizör ve Punta ile Bağlama

Freze Tezgâhlarında; düzgün silindirik iş parçaları ile alın yüzeylerinde punta yuvası bulunan, kısa ve uzun millerin bağlanması, ‘Divizör ve Puntası’ aracılığı yapılır. Parça iki alın yüzüne punta açılarak ekseninde bağlanır.

Divizör ve puntası

Divizörün yatay konumunda, yapılan frezelemelerde, parça boyu uzun ise, tek taraftan bağlamak yetmez. Dolayısı ile parçanın diğer alın kısmına punta yuvası açılıp, puntayla merkezlenerek çalışılmalıdır.
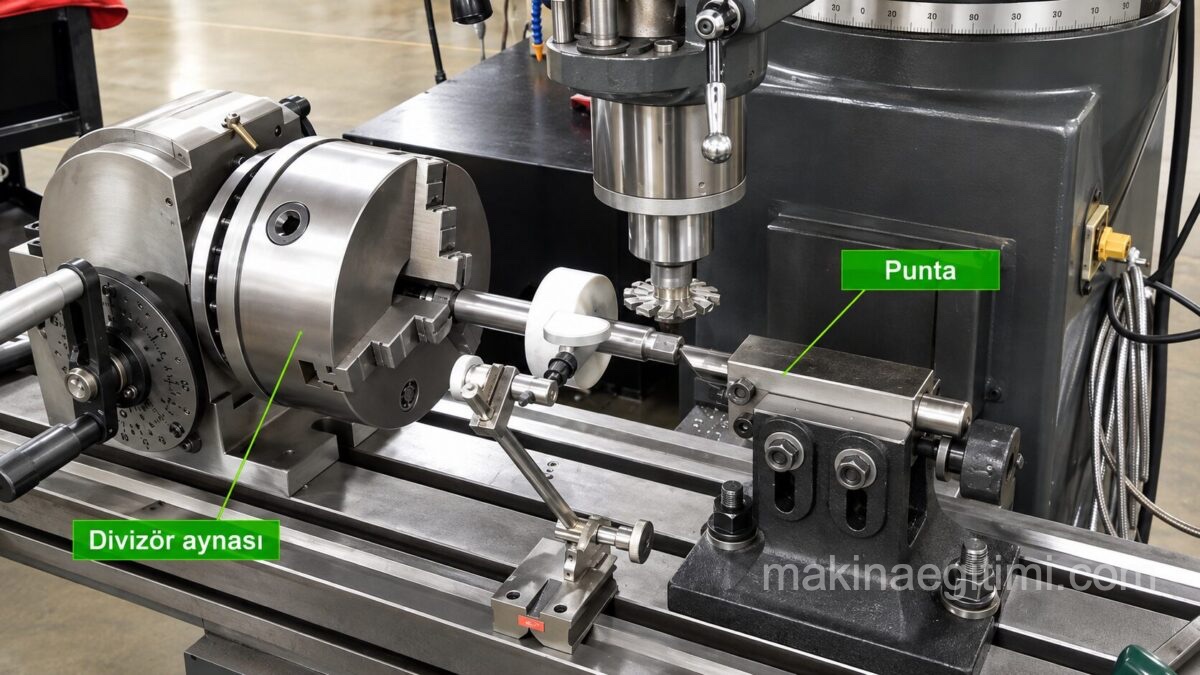
Ayna punta arasında bağlama

Bu şekildeki bağlamaya “Ayna ve Punta arasındaki bağlama” denir. Eğer parça mil biçiminde ise, milin orta kısmına “Destek” koyarak, işleme sırasında parçanın eğilmesi de önlenmelidir.
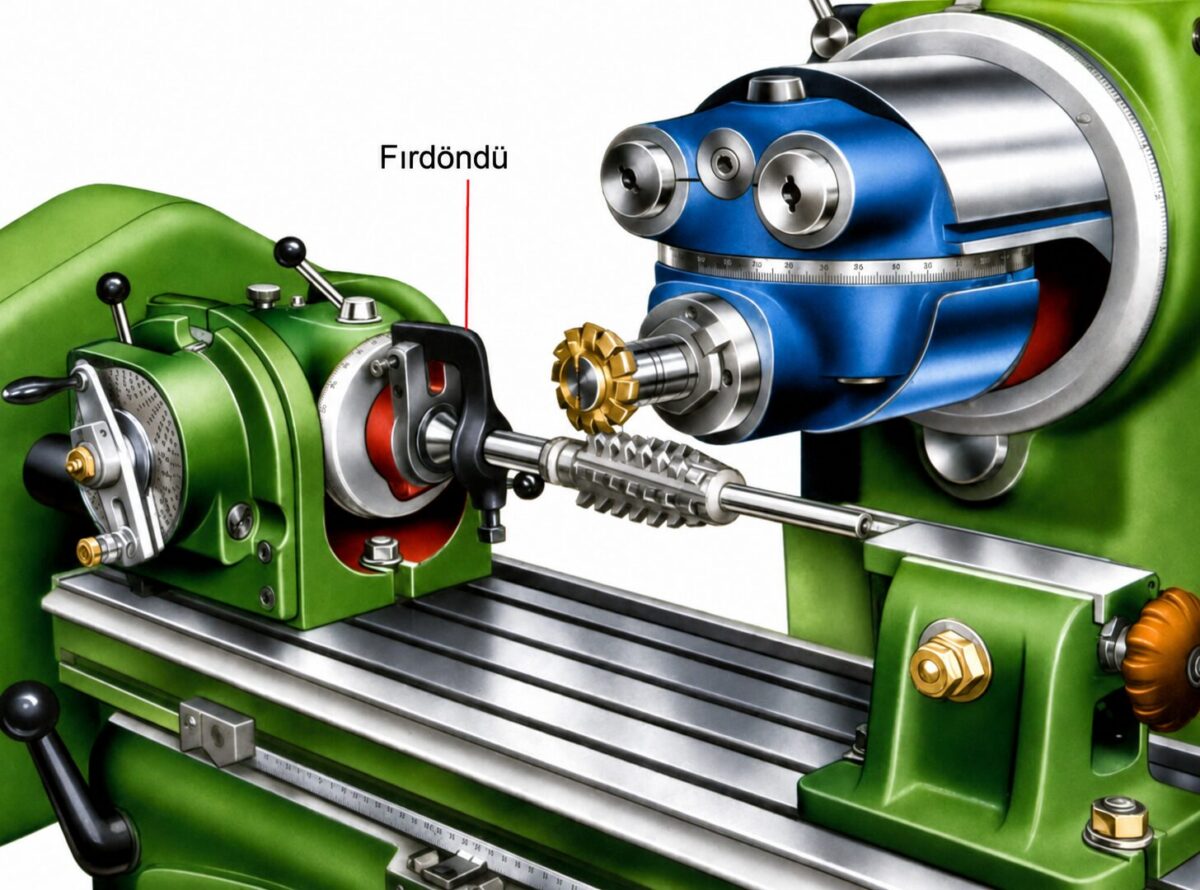
divizör fırdöndü ile iki punta arası frezeleme

Parçanın bir kısmının aynaya sıkıştırılmasının istenmediği bazı durumlarda ise parça fırdöndü aynası ve fırdöndü kullanılarak iki punta arasına alınır. (Yukarıda)

Döner Tabla ile Bağlama

döner tabla ile bağlama

Döner Tablada yapılan frezeleme işlemleri çoğunlukla; Kalıp oyma, iç ve dış yüzeylerin çevresel frezelenmesinde. Kam çevre veya yüzeylerinin markalanarak işlenmesi ile Büyük çaplı içten ve dıştan, düz dişlilerin açılmasında kullanılırlar.

Döner tablanın kullanımı video

Dikkat ederseniz silindirik parça döner tablaya bağlama pabuçları yardımıyla bağlanmış.

Tabla çevresinde, bölüntülerin derece cinsinden ayrıca bulunması değişik açılardaki işlerin yapımımda kolaylaştırmaktadır.

Özel Bağlama Kalıplarıyla Bağlama

İş parçalarının seri olarak frezelenmesinde; her parçanın sıkılıp sökülmesi veya bir çok civata ve pabuçlarla bağlanarak işlenmesi, ve hep tekrarının yapılması çalışan elemana yorgunluk vererek işten bıktırır. İş akışı da yavaşlar, Dolayısı ile zaman kaybedileceğinden üretim azalır.
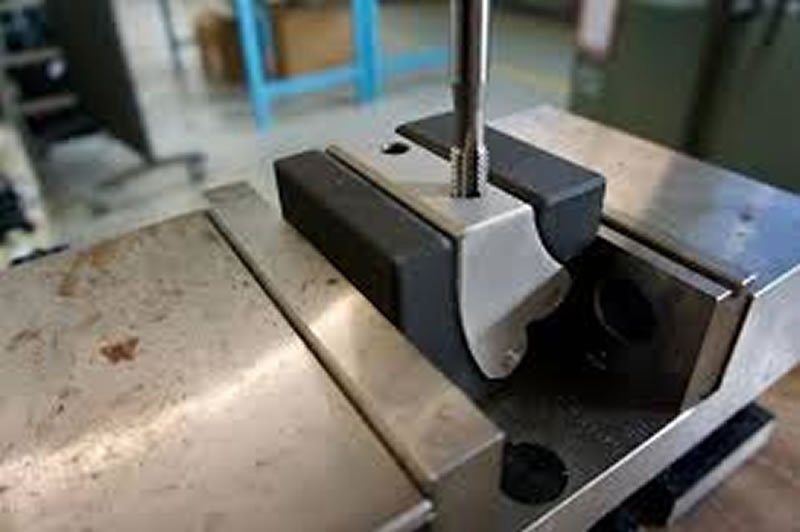
bağlama kalıbı kılavuz çekme

Böyle çok sayıdaki parçaların işlenmesinde, az emekle yapılabilecek bağlama şekilleri ve araçları düşünülür. Bağlama ve sökme işlemlerini yapabilecek kalıplar en güzelidir. Ancak her iş için kalıp yapımı zaman alıcı olduğu gibi, kalıp fiyatını, yapılan işlerin üzerine eklediğimizde, imalat birim maliyeti ucuz olmalıdır. Aksi takdirde yapılmamalıdır.

Silindirik parçaları bağlamak için kullanılan bir aparat

Kalıplarda; bağlama ve sökme, çok çabuk ve pratik olmalıdır. Bu pratikliği şöyle izah edebiliriz. Yani iş parçasının tezgâh tablasında bağlanması; bir kol, bir anahtar veya bir somunun tek hareketi ile olmalı. İşlem bitiminde yine tek hareketle parça tabladan kolayca alınabilmelidir.

Frezede silindirik parça bağlamak için kullanılan bir aparatın kullanımı video (yukarıda)

Konuyla İlgili Sorular

Parça çalışma sırasında yerinden oynarsa, dönen kesici takıma çarpıp kırılabilir. Bu sadece takımı değil, takımın bağlı olduğu mandren veya malafa gibi hassas parçaları da bozarak onarımı zor ve maliyetli bir hasara yol açabilir.

Bu kamalar, mengenenin tabla üzerinde tam ve dengeli bir hizada oturmasını sağlar. Kamalar doğru yerleşmezse mengene hafifçe kayabilir, bu da işlenen parçanın ölçülerinde hataya yol açabilir.


İlgili Yazılar
Takım Tezgahlarında Mekanik Bağlama Elemanları Takım Tezgahlarında Mekanik Bağlama Elemanları MENGENE ÇEŞİTLERİ KONU ANLATIMI Mengene Çeşitleri Konu Anlatımı Mikrometrenin Kısımları Çeşitleri ve Bakımı Komparatör nedir nasıl kullanılır Temel İmalat Bağlama Pabucu Yapımı Temel imalat işlemleri Bağlama pabucu yapımı Frezede Güvenli Çalışma Kuralları Frezede Güvenli Çalışma Kuralları rayba çeşitleri RAYBA ÇEŞİTLERİ Metrik Whitworth Vida tabloları Vida tabloları Metrik-Whitworth Kamalı Mil Nasıl Yapılır? Kamalı Mil Nasıl Yapılır? Kamalı Mil Yapımı
Frezeleme Temel Frezeleme İşlemleri
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Alaşım Jantların Özellikleri ve Avantajları
Cengiz Han: Terk Edilmiş Bir Çocuktan Tarihin En Büyük İmparatoruna
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.