Close Menu
    Makine Eğitimi
    • Makineler ve İmalat
      MAKİNE ELEMANLARI
      HİDROLİK PNÖMATİK
      TEKNİK RESİM
      BİLG.TASARIM ve İMALAT
      TEMEL İMALAT İŞLEMLERİ
      İMALAT İŞLEMLERİ
      SEKTÖREL TEKNOLOJİLER
      Diğer Mesleki Dersler
      SINAV SORULARI
      Hareket ve Kuvvet İletimi
      Basit makineler
      Dişliler
      Kamlar
      Kamalar
      Kavramalar
      Yaylar
      Kayış Kasnaklar
      Miller
      Rulmanlar
      Zincirler
      Hesaplayıcılar
      Yay Sabiti Sıkışma Hesaplayıcı
      Dişli Oranı Hesaplayıcı
      Kayış Kasnak Oranı Hesaplayıcı
      Bağlama ve Birleştirme
      Gupilyalar
      Flanşlar
      Perçinler
      Rondelalar
      Pim ve Pernolar
      Segmanlar
      Kaynak Teknolojisi
      Vida Civata ve Somunlar
      Diğer Makine Elemanları
      Kızaklar ve Lineer Kılavuzlar
      Frenler
      Volanlar
      Kelepçeler
      Amortisörler
      Contalar ve O-Ringler
      Keçeler ve Sızdırmazlık Elemanları
      Hidrolik
      Hidroliğe Giriş ve Prensipler
      Hidrolik Sistemler ve Uygulamaları
      Hidrolik Devre Elemanları
      Akümülatörler
      Filtreler
      Motorlar
      Pompalar
      Valfler

      Pnömatik
      Pnömatiğe Giriş ve Prensipler
      Pnömatik Sistemler ve Uygulamaları
      Pnömatik Devre Elemanları
      Valfler
      Silindirler
      Susturucular
      Şartlandırıcılar
      Motorlar
      Kompresörler
      Kurutucular
      Ortak Konular ve Bakım
      Hidrolik Pnömatik Bakım Onarım
      Çalışma Notları, Sınavlar, Testler
      Hesaplayıcılar
      Hidrolik Silindir Kuvvet Hesaplayıcı
      Teknik Resim
      Teknik Resme Giriş
      Geometrik Çizimler
      Perspektif ve İzdüşüm
      Görünüş Çıkarma
      Ölçülendirme
      Kesit Alma
      Komple ve Yapım Resmi
      Toleranslar
      Tolerans - Geçme Simulatörü
      Yüzey İşleme İşaretleri
      Makine Meslek Resmi
      Vida Civata ve Somunlar
      Kasnaklar
      Dişliler
      Pim ve Pernolar
      Miller
      Rulmanlar
      Yaylar
      Rondelalar
      Gupilyalar
      Teknik Resimde Kaynaklar
      Temrinler
      Meslek Resim Temrinleri
      Dişli Temrinleri
      Görünüş Çıkarma Temrinleri
      Kesit Alma Temrinleri
      Kasnak Temrinleri
      Pim Perno Temrinleri
      Vidalı Birleştirme Temrinleri
      Kesit Alma Temrinleri
      Tasarı Geometri
      Bilgisayar Destekli Çizim
      Autocad İle Çizim Dersleri
      Antetli Şablonlar
      Bilgisayar Destekli Çizim Temrinleri
      Görünüş Çıkarma Temrinleri
      Bilg. Destekli Çizim Sınavları
      Katı Modelleme ve Animasyon
      Katı Model Çizim Dosyaları
      Katı Model Montaj Örnekleri
      Katı Model Çizim Dersleri
      katı Modelleme Sınavları
      3d CAD Yazılım İncelemeleri
      Katı Modelleme Temrinleri
      CNC Programlama
      CAM
      Robotik
      Ölçme Kontrol
      Komparatörler
      Mastarlar
      Kumpaslar
      Mikrometreler
      KUMPAS SİMULATÖRÜ
      MİKROMETRE SİMULATÖRÜ

      Makinelerle Çalışma
      Temel Freze
      Temel Torna
      Delme
      Vargel Tezgahı
      El İşlemleri
      Eğeleme
      Markalama
      Kesme İşlemleri
      Raybalama
      Matkap Bileme
      Kılavuz-Pafta

      Malzeme Bilgisi
      Malz. Muayenesi ve Sertlik ölçme
      Çelikler
      Plastikler
      Dökme Demir
      Alüminyum
      İş Güvenliği
      Atölyede İş Güvenliği
      Bakım onarım İşlerinde İ.S.G
      Makinelerde Emniyet Kuralları
      Elektrikle Çalışmada İ.s.g
      El Aletlerinde İş Güvenliği
      İ.S.G. Uzmanlık Eğitimi
      Talaşlı İmalat
      Tornalama
      Frezeleme
      Taşlama
      Kesme Hızı - Devir Hesaplayıcı

      Yenilikçi Üretim Yöntemleri
      3D yazıcı İle Baskı
      3D Tarayıcılar
      Su Jeti İle İşleme
      Lazer İle işleme
      Elektro Erozyon
      Kaynakçılık
      Haddeleme
      Döküm
      Kalıp Tasarımı
      Mekanik ve Hidrolik Presler
      Kesme - Delme Kalıbı
      Bükme Kalıbı
      Çekme Kalıbı
      Plastik Enjeksiyon Kalıpları
      Ekstrüzyon kalıpları
      Birleşik Kalıplar
      Ardışık Kalıplar
      Fışkırtma Kalıpları
      Sıvama Kalıpları
      Püskürtme Kalıbı
      Makine Parçaları İmalatı
      Otomotiv ve Araç Teknolojileri
      Motorlu Taşıt İmalatı
      Hammadde İmalatı
      Teknoloji Tarihi
      Sağlık ve Tıp Teknolojileri
      Savunma ve Havacılık
      Robotik Teknolojileri
      Yazılım ve Donanım Teknolojileri
      Mesleki Yabancı Dil
      Mekanik - Mukavemet
      Fizik Dersi Konuları
      CAD CAM
      CNC
      Hidrolik Pnömatik
      İmalat İşlemleri
      İş Güvenliği
      Katı Modelleme
      Ölçme Kontrol
      Mekanik
      Mesleki Gelişim
      Mesleki Yabancı Dil
      Tasarı Geometri
      Temel İmalat İşlemleri
      Teknik Resim

      İşletmelerde Beceri Eğitimi
      Bilgisayar Destekli İmalat
      Bilgisayar Destekli Tasarım
      Sınav Analiz Programı
    • Teknoloji ve Yaşam
      Hobi - Eğlence
      Spor
      Müzik
      Araç ve Motor Bilgisi
      Araç Bakım Onarımı
      Güvenli Sürüş
      Sürüş Destek Sistemleri
      Ehliyet Sınavı Hazırlık Testleri
      Gündelik Yaşam Teknolojileri
      Mobil Teknolojiler
      Tarih
      Bilgisayar ve İnternet
      Bilgisayar İpuçları
      Program Tanıtımları
      Donanım ve Çevre Birimleri
      Pratik ve Güvenli İnternet
      Görsel ve Grafik Sanat
      Film - Dizi
      Kitap - Edebiyat
      Gezi Seyahat
      Bilim
      Sağlık
      İlk Yardım Bilgisi
      İlk Yardım Bilgisi Testleri
    Makine Eğitimi
    Ana Sayfa»KALIP TASARIMI»Çekme kalıplarında Buruşma Önleme ve Kademe sayısı
    3 Temmuz 2019Güncelleme:3 Eylül 2026

    Çekme kalıplarında Buruşma Önleme ve Kademe sayısı

    Çekme kalıplarında Buruşma Önleme

    Çekilecek kap malzemesi­nin çekme süresince buruşmasını önlemek ve hangi tip kalıpta çekileceğini be­lirlemek amacıyla, saç kalınlığının ilkel çapa oranı önceden hesaplanır. Bu oran yüzde (%) olarak aşağıdaki formülle bulunur.

    • Çekmenin kaç kademede yapılacağının belirlenmesi
      • Örnek uygulama

    Saç kalınlığının ilkel çapa oranı : T/D x 100
    D = Çekilecek kabın ilkel çapı, mm
    T = Saç malzeme kalınlığı, mm

    Çekilecek kabın buruşmasını önlemek için aşağıdaki hususlar göz önünde bulundurulmalıdır.

    1. Saç kalınlığının ilkel çapa oranı; T/D x 100 veya % T/D  ≤ 0,5 eşittir veya küçükse, buruşma şiddeti fazladır. Bu nedenle, çekme işlemi/baskı plâkalı ve çift et­kili kalıpta yapılır.
    2. Saç kalınlığının ilkel çapa oranı; T/D x 100 veya % T/D = 0,5 – 1,5 arasındaysa buruşma şiddeti birinciye oranla daha az olacaktır. Ancak çekme işleminin emniyetli yapılabilmesi için, yine baskı plâkalı ve çift etkili çekme kalıbı kullanılır.
    3. Saç kalınlığının ilkel çapa oranı; T/D x 100 veya % T/D = 1,5 – 2,5 arasındaysa, buruşma şiddeti az olacağından çekme işlemi, tek etkili ve baskı plâkasız kalıplarda yapılır.
    4. Saç kalınlığının ilkel çapa oranı; T/D x 100 veya % T/D ≥ 2,5 eşittir veya büyükse, Buruşma olmayacağından baskı plâkası kullanılmaz çekme işlemi tek etkili kalıplarda yapılır.

    Çekmenin kaç kademede yapılacağının belirlenmesi

    Çaplar arasın­daki yüzde (%) azalma oranı, çekme işleminin kaç kademede yapılabileceğini be­lirtmek amacıyla bulunur.

    Çaplar arasındaki yüzde azalma oranı aşağıdaki formülle bulunur;

    Çaplar arasındaki yüzde azalma oranı = (D – d ) / D x 100

    Genel olarak ilk çekmede, çaplar arasındaki yüzde (%) azalma oranı % 30 ilâ maksimum % 50 arasında tutulmalıdır. İlk çekme için ortalama çaplar ara­sındaki yüzde azalma oranı % 40 civarında alınır. Bundan sonraki her çekme iş­lemi için çaplar arasındaki yüzde azalma oranı, bir önceki orandan %25 daha az alınmalıdır.

    Aşağıdaki şekilde, alüminyum 3030 malzemeden çekilecek kabın çaplar arasın­ daki yüzde azalma oram, saç kalınlığının ilkel çapa oranı ve çekme sayıları ara­sındaki bağıntı diyagramı gösterilmektedir.
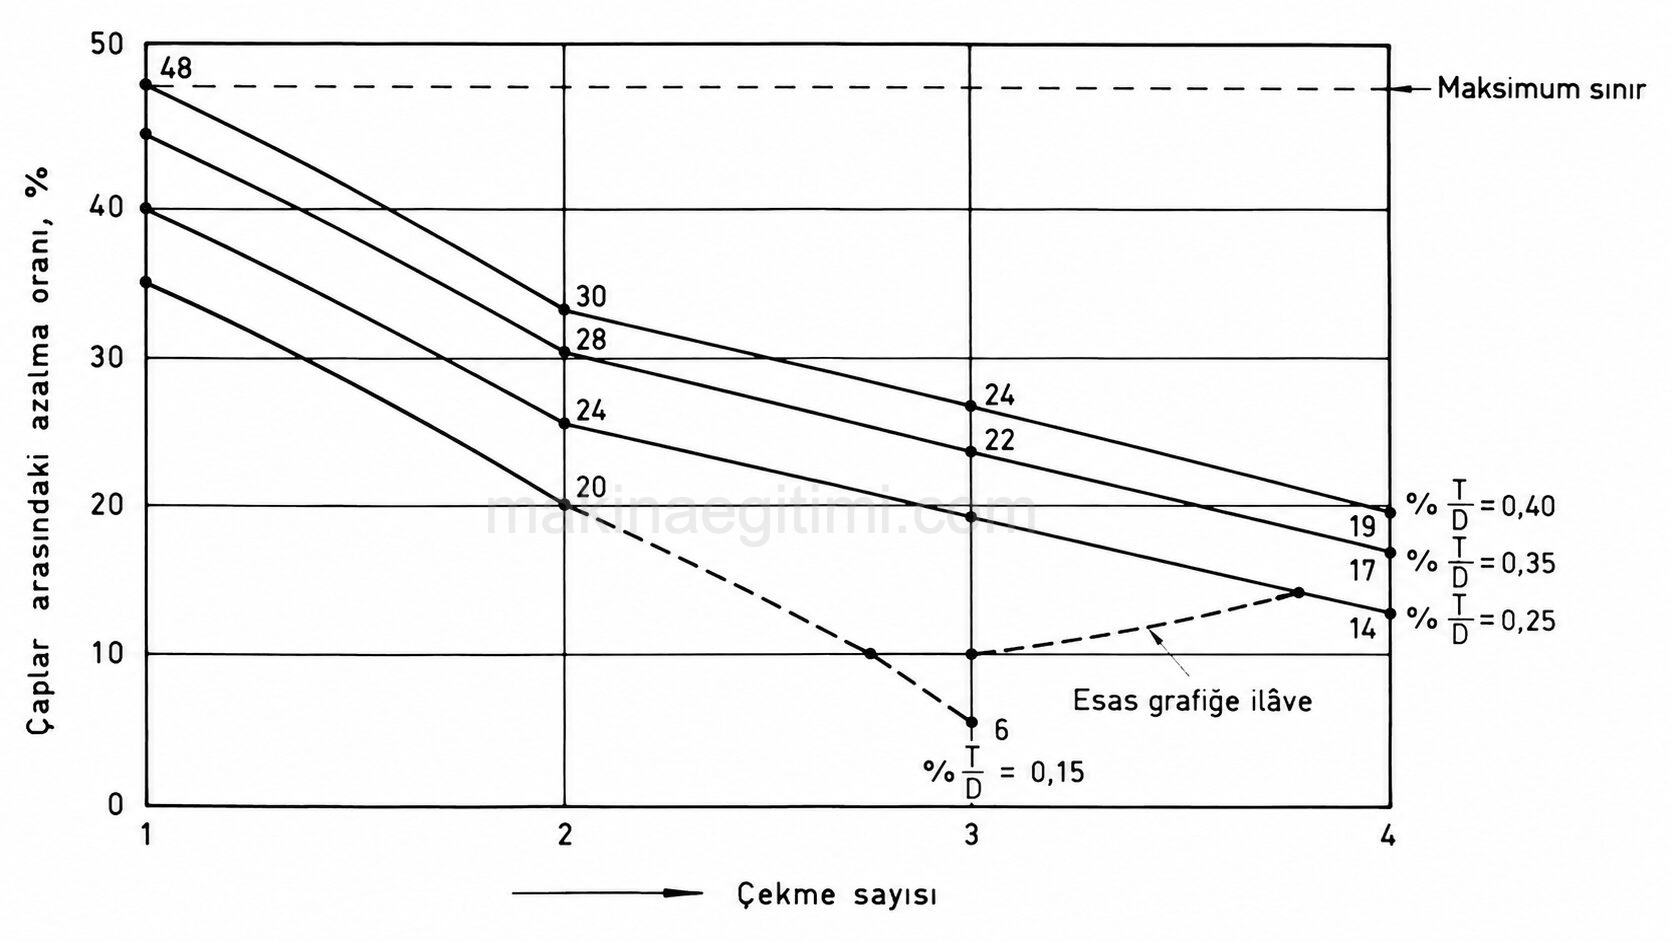
    saç kalınlığının ilkel çapa oranı ve çekme sayıları ara­sındaki bağıntı diyagramı

    Birden fazla çekme işlemine tabi tutulacak parçanın çaplar arasındaki yüz­ de (%) azalma oranı aşağıdaki formülle bulunur.

    dn = En son çekme çapı, mm
    d(n-1) = En son çekmeden bir önceki çekme çapı, mm

    çekme kalıbı çap bağıntı diyagramı
    çekme kalıbı çap bağıntısı

    Yukarıdaki şekilde, 3 mm kalınlığa kadar olan orta karbonlu çelik saç malzemeden çekilecek kapların çap-bağıntı diyagramı gösterilmektedir.

    Örnek uygulama

    Kalınlığı 1 mm olan karbonlu çelik saç malzemeden 50 mm ça­pında ve 60 mm derinliğinde silindirik kap çekilecektir. ilkel çapı hesaplayınız ve yukarıdaki diyagramdan her kademedeki çekme çapını bulunuz.

    ilkel çap hesabı uygulama

    yukarıdaki diyagramdan ilk çekme çapı d = 72 mm, ikinci çekme çapı dı = 56 mm ve son çekme çapı verilen ölçüde (50 mm) çekilecektir.

    Az ve orta karbonlu çelik malzemelerde, saç kalınlığı ve çap azalma yüzdesi

    Yukarıdaki çizelgede, az ve orta karbonlu çelik malzemeler için saç kalınlığının ilkel çapa oranı ve ilk çekmedeki çap azalma yüzdesi (%) verilmiştir.

    İlgili Yazılar
    İş Kalıplarında Kullanılan Standart Elemanlar İş Kalıplarında Kullanılan Standart Elemanlar Bükme Kalıplarında Bükme Boyu Hesabı Bükme Kalıplarında Bükme Boyu Hesabı Çekme Kalıplarında İlkel Çap Hesabı Çekme Kalıplarında İlkel Çap Hesabı Plastik Enjeksiyon Kalıplama Plastik Enjeksiyon Kalıplama Plastik Enjeksiyon Kalıp tipleri Plastik Enjeksiyon Kalıp tipleri PDF Dokuman Bükme Kalıplarında Bükme Kuvveti Hesabı Bükme Kalıplarında Bükme Kuvveti Hesabı Kalıpçılıkta kullanılan teknik tablolar Kalıpçılıkta kullanılan teknik tablolar Eksantrik Preslerde Kalıp Bağlama Eksantrik Preslerde Kalıp Bağlama
    Çekme Kalıpları
    Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

    Yorumlayın Cevabı İptal Et


    Dizel Motor – Benzinli Motor. Hangisi Daha Güçlü?
    Klasik Gitar ve Akustik Gitar Arasındaki Fark Nedir?
    • İletişim
    • Kullanım Koşulları-Hizmet Şartları
    • Gizlilik ve Çerez Politikası

    Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.

    ×
    • Çekmenin kaç kademede yapılacağının belirlenmesi
      • Örnek uygulama
    → Gezinti menüsü