Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»İMALAT TEKNOLOJİLERİ»Broşlama (Tığ Çekme) Nedir. Nasıl Yapılır
29 Kasım 2018

Broşlama (Tığ Çekme) Nedir. Nasıl Yapılır

Broşlama

Broşlama, kademeli olarak artan çıkıntılı bir dizi kesme kenarına sahip, ince bir çubuk veya çubuk tipi kesici ile genellikle tek vuruşta istenen genişlik ve derinlikteki bir malzeme tabakasının çıkarılması işlemidir. Tığ çekme de denilir.

  • Broşlama
    • İç Broşlama
    • Dış Broşlama
    • Broşlamanın avantajları
    • Broşlama işleminin zayıf yönleri
    • Broşlama Takımları
      • Broşlama takımı terminolojisi
    • Broşlama Tekniği Nerelerde Kullanılır
  • Konuyla İlgili Sorular

Broşlamada; broşlama takımları, genel olarak bir  , iş parçalarının iç veya dış yüzeyleri, profil verilmiş bir kalıp vardır. Broşlama, seri imalatta yüksek yüzey ka­litelerinde ve büyük şekil tamlığındaki profillerin imal edilmeleri gereken yerler­de kullanılır. Broşlama (boşaltma) takımı çok pahalı olduğundan, ancak büyük mik­tarlardaki parçalar için ekonomiktir.

Broş takımı diş geometrisi

Broşlama metodu iç broşlama ve dış broşlama olmak üzere gruplara ayrılır.

iç ve dış broşlama
Dış (soldaki) ve iç (sağdaki) broşlama örnekleri

İç Broşlama

iç broşlama

İç yüzeylere broş çekileceği zaman, parça üzerinde broşlama deliğinin olması gerekir.

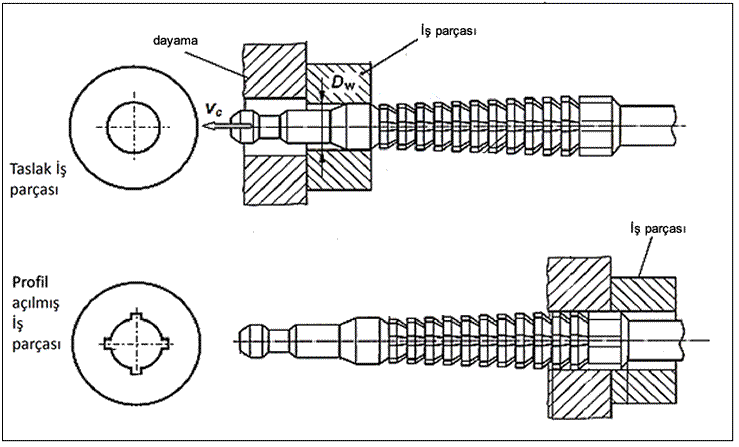
iç broşlamada, profiller bir delikten dı­şa doğru broşlanırlar. iş parçası bağlanmaz, sadece mil ve takımın kızağı üzerinden sürülür ve tezgahın iş parçası dayama kalıbının üstüne düz olarak ko­nulur. Broşlama takı­mı delikten geçirilen çekme sapından çe­kilir ve istenen profil elde edilir.

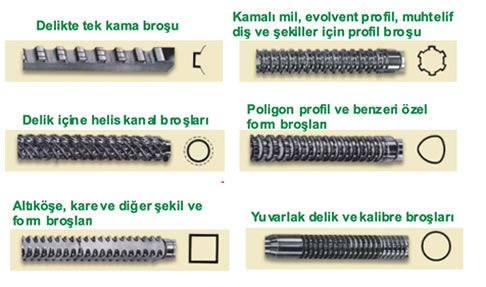
iç broşlama takımları

Civata broşlamada (helisel kanal aç­mada) broşlama takımının dişleri cıvata şeklinde yapılmıştır. iş parçası dönebilecek şekilde yataklandırılmış, alı­cı (tutucu) ağız içine yerleştirilmiştir. 
iç profil broşlama tığ çekme
Deliğe broşlama ve 4 taraflı kama kanalı açma (yukarıda)

Broşlama esnasında dişlerin yan tarafları vasıtasıyla, broşlanması icap eden kana­lın eğim açısını sağlayacak şekilde iş parçası döndürülür.

iç broş takımı
Broşlama işleminin yapılışı video

Dış Broşlama

Dış broşlamada takım, dıştan iş parçası boyunca kılavuzlanır. Büyük kesme ve sıkıştırıp çıkarma kuvvetlerinden dolayı takımın rijit olarak bağlanmış ve desteklenmiş olması gerekir.

Dış broşlama takımları

Parça etrafının (Çevresel) Broşlamanmasında (Tüp ve çanak broşlamada) takım iş parçasının etrafını tamamen kuşatır ve örneğin bir çekmede bir dış dişin broşlama işleminin ya­pılmasını mümkün kılar. Takım parçalıdır.

Cnc Torna tezgahında dış broşlama işlemi

Broşlamanın avantajları

Yüksek yüzey kalitesi sağlar
İşlem tek pasoda bitirilir.
Kesme hızı yüksektir.
Ölçü tamlığı sağlar.
Karmaşık profillerin yapılmasını sağlar.
Kolay ve ucuz işçilik sağlar.
İşlenen parçalar özdeş olur

Broşlama işleminin zayıf yönleri

broşlama nerelerde kullanılır

Büyük ve karışık şekilli parçalarda broş maliyeti yüksektir.
Çok küçük parçaları işlemek mümkün değildir.
Parçaların sağlam bağlanması gerekir.
Çok fazla talaş kaldırılamaz

Broşlama Takımları

Broşlama takımları genelde takım çeliklerinden üretilirler. (M2 HSS, PM-M4 HSS, PM-T15 HSS gibi.) Bunun yanında Cnc tezgahlarda kullanılan sert maden uçlu olanları da vardır.
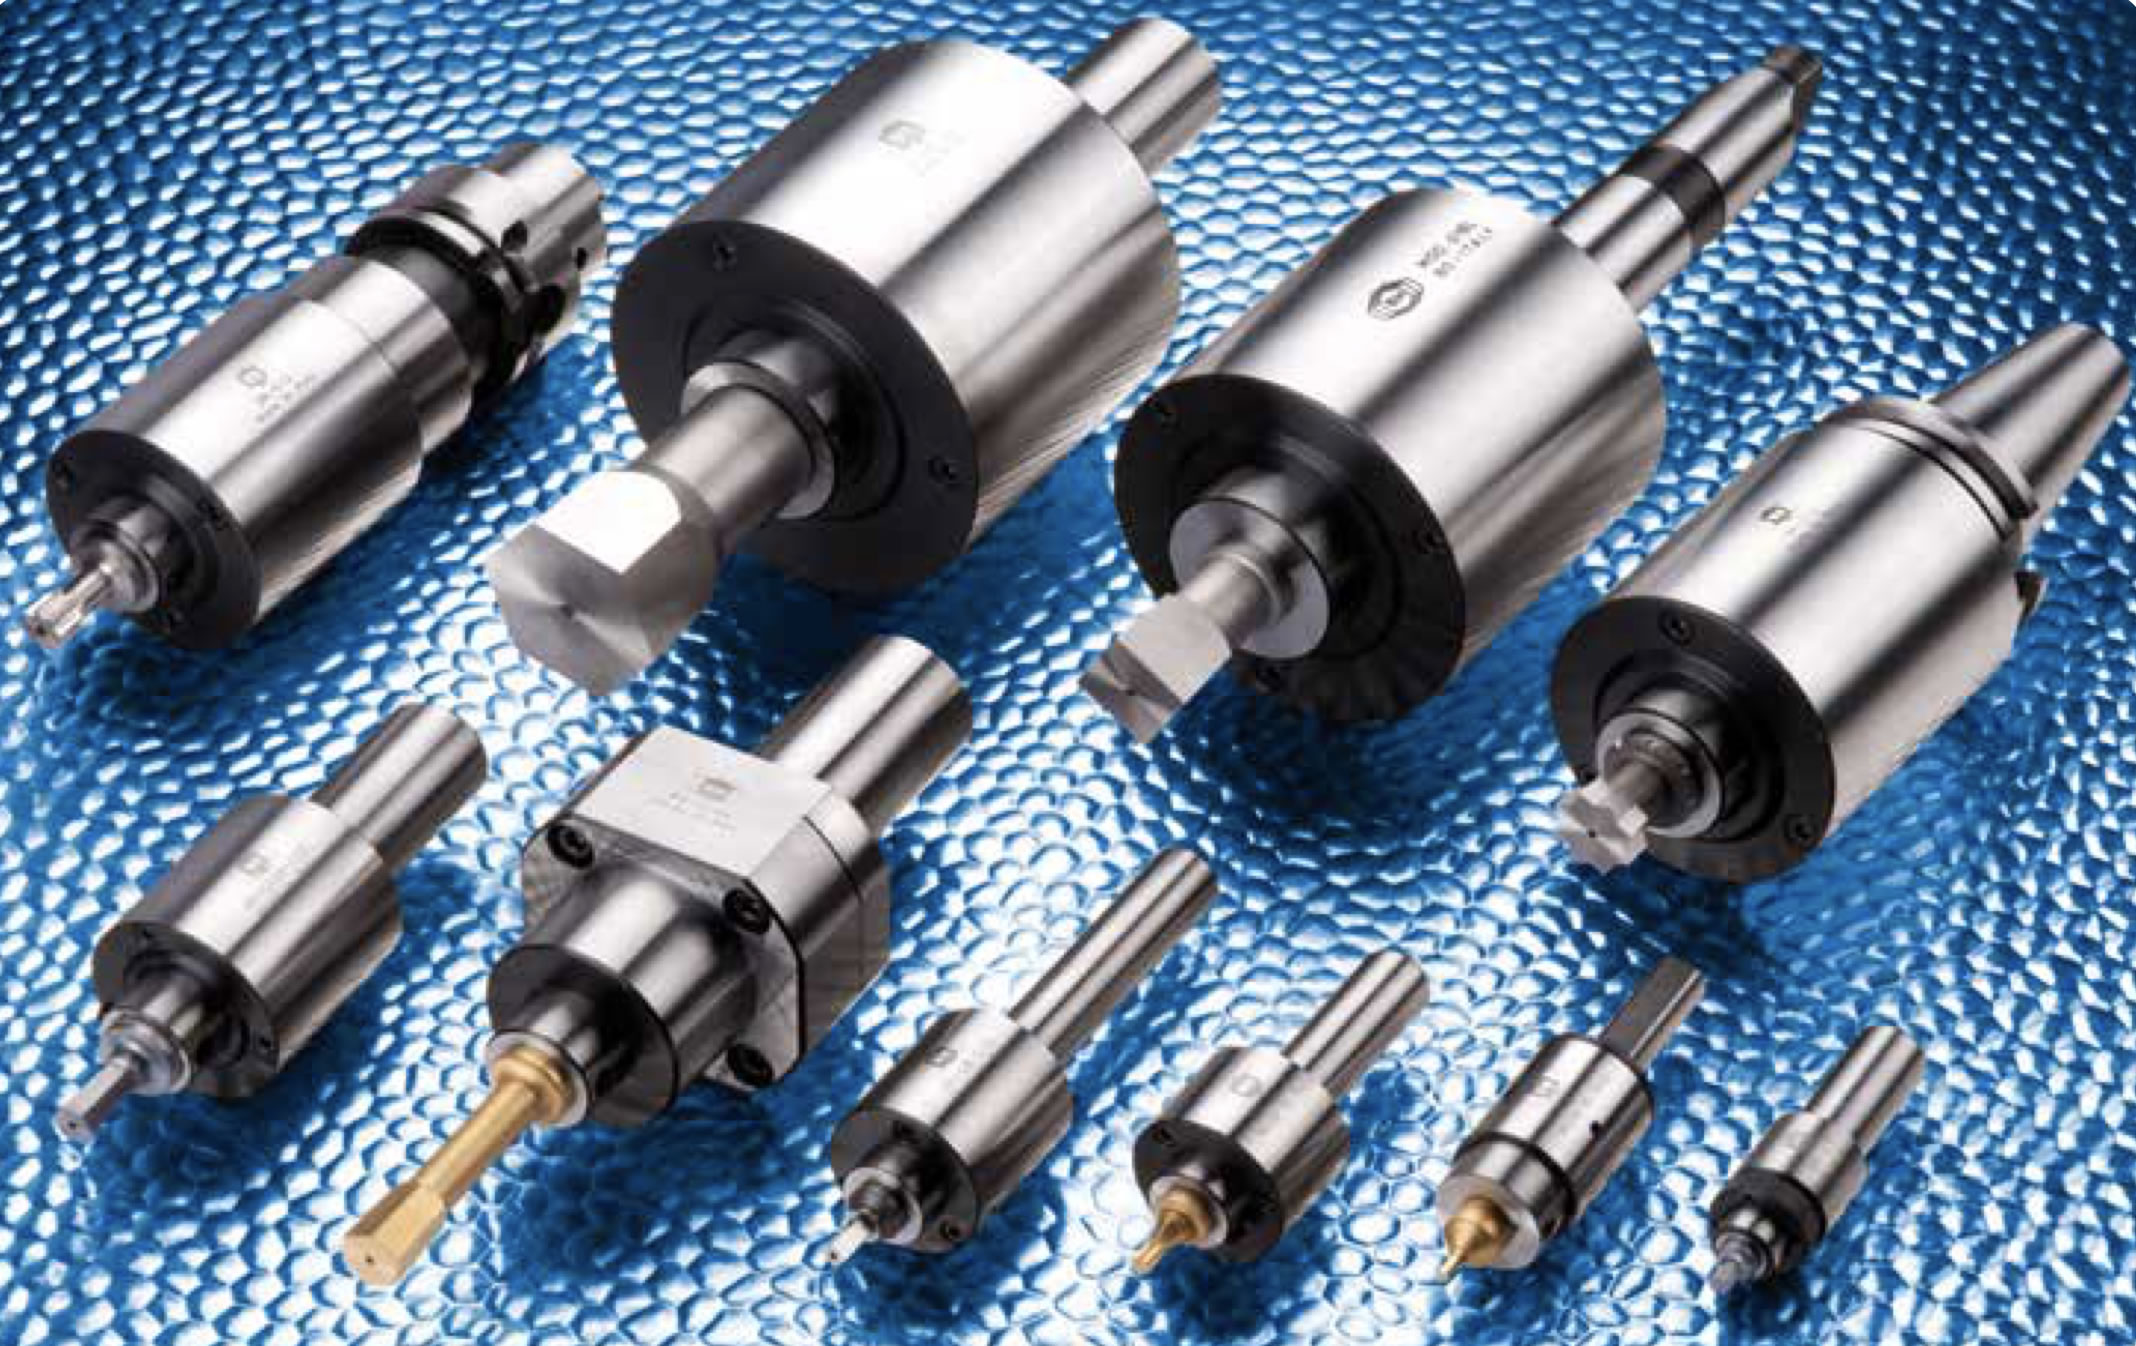
broşlama takımları

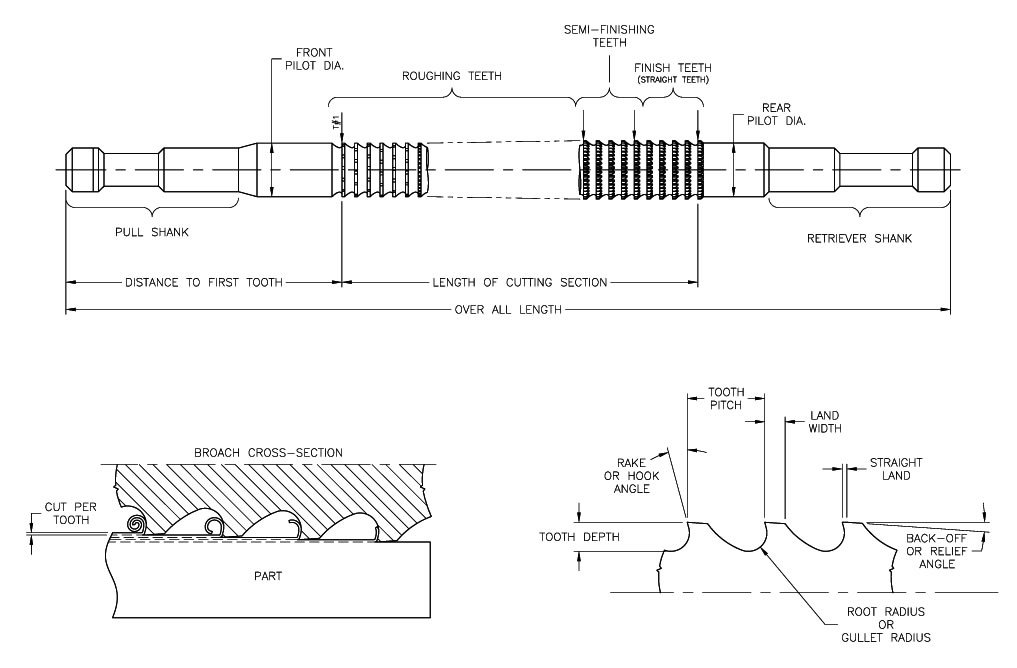
Broşlama takımları mil, kılavuzlama kızağı, dişli, kılavuz kısmı ve son kısımdan meydana gelir. Diş açmanın talaş alma kısmında, kesici ağız dişlerinin kademelendirilmesi suretiyle talaş kalınlığı (h) meydana gelir.

broşlama nasıl yapılır
İç ve dış broşlama işlemlerinden görüntüler (yukarıda)
iç broşlama takımları

Kaba talaş alma dişleri, talaş kaldırmanın en büyük payını üzerine alırlar (h=0,2 mm), ince talaş broşlama en az 3 diş (h<0,2 mm)’ten meydana gelir. Sonuncu ince talaş alma dişi ve temizlemenin ilk dişi imalat ölçüsünde yapı­lır. Takım, aynı profile ve aynı ölçülere sahip olan ve iş parçasının yüzeylerini perdahlayan (kalibre eden) en az 3 rezerve dişine sahiptir.Bunlar tekrar bilenmeleri esnasında referans olarak da hizmet ederler.

Dış yüzey (form) broşlama takımları

Kesici ağız açısı ve talaş boşluğu,broşlanması gereken yüzeylerin boyuna ve iş malzemesinin talaş kaldırılabilirliğine göre belirlenir. Boşaltmadan evvel delinir. Serbest açı çok küçüktür (1, 5°~ 2°), böylece diş al­nının tekrar bilenmesinde bu değer aynen kalır. Talaşların, yan serbest yüzeyler ile, broşlanan yüzeyler arasında sıkışmasına ve buraların çatlamasına, serbest yüzeylerdeki talaş kırıcı kanallar engel olur. Broşlama es­nasında kullanılan broşun 2 ila 6 dişinin aynı zamanda kesmesi mümkün olacak şekilde seçilmesi gerekir. Ne kadar fazla diş malze­meyle temas halinde olursa, broşlama (tığ çekme) işlemi o kadar sakin cereyan eder.

Bir kanalın broşlanması için takım
Broşlama takımlarının yapılışını anlatan bir video

Broşlama takımı terminolojisi

broşlama terminolojisi

Broşlama Tekniği Nerelerde Kullanılır

Talaşlı üretim teknikleri ile işlenebilen her malzeme, broşlama tekniği ile de işlenebilir. Çok kullanılan metal alaşımları, bazı plastikler, sert lastikler, ağaç, kompozit malzemeler ve grafit broşlama tekniği ile işlenebilir. Sertliği 18-32 HRC arasında olan çelik malzemeler, bu teknikle işlenebilir. Dökme demir, pirinç, bronz, alüminyum ve magnezyum yüksek kesme hızları ile işlenebilir

broşlanmış parça örnekleri

Broşlama tekniği ile çeşitli kanallar, kama kanalları, düz veya karışık şekilli yüzeyler, kremayer dişliler, iç dişliler üretilmektedir, Broşlama tekniği otomotiv, uçak ve uzay endüstrisinde, el takımları üretiminde, frezeleme tekniği ile yapılan parçalarda, beyaz eşya sanayiinde, silah parçaları üretiminde, kilit üretimi ve elektrik motoru üretiminde kullanılmakladır. Ayrıca silah sanayiinde namlu yivleri bu teknikle işlenmektedir.

Broş Diş Kademesi


Broş takımı üzerindeki her diş, bir öncekinden biraz daha fazla malzeme kaldıracak şekilde kademeli olarak büyür.

Tek Pasoda Bitirme


Broşlama, karmaşık iç profilleri genellikle tek bir pasoda son ölçüsünde işleyebilen verimli bir yöntemdir.

Yüksek Yatırım Maliyeti


Broş takımlarının üretimi karmaşık ve pahalı olduğundan, yöntem genellikle yüksek adetli seri üretimde tercih edilir.

Konuyla İlgili Sorular

Takım, kademeli olarak artan çok sayıda kesme dişine sahip, hassas ve özel olarak imal edilmiş bir parçadır. Bu üretim maliyeti ancak çok sayıda aynı parça üretilerek parça başına düşürülebildiği için az sayıda üretimde ekonomik olmaz.

Broşlama takımı, önceden delinmiş bir delikten geçirilerek çekilir ve bu çekme hareketi parçayı zaten dayama kalıbına karşı sabit tutar. Ayrıca bir bağlama mekanizmasına ihtiyaç duyulmadan işlem tamamlanabilir.

İlgili Yazılar
Dişli Çark Üretim Yöntemleri Dişli Çark Üretim Yöntemleri Rulman nasıl yapılır ? video Rulman nasıl yapılır ? video Profesyonel 3d Tarayıcılar ve Kullanım Alanları Profesyonel 3d Tarayıcılar ve Kullanım Alanları Haddeleme Nedir? Nasıl Yapılır. Haddelenmiş Ürünlerin Hayatımızdaki Yeri Haddeleme Nedir? Nasıl Yapılır. Haddelenmiş Ürünlerin Hayatımızdaki Yeri Çelik Üretim Yöntemleri Çelik Üretim Yöntemleri Dev civatalar nasıl yapılır? video Dev civatalar nasıl yapılır? video Dökme Demirlere Uygulanan Isıl İşlemler Dökme Demirlere Uygulanan Isıl İşlemler Kamalı Mil Nasıl Yapılır? Kamalı Mil Nasıl Yapılır? Kamalı Mil Yapımı
Makine Parçaları imalatı
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link
2 yorum
  1. Eyüp on 11 Ocak 2020 20:27

    Teşekkürler.broş malzemesini merak ettim.

    Cevapla
  2. Ceyhun on 9 Ağustos 2022 11:41

    Güzel makele olmuş elinize sağlık.

    Cevapla

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Motorda Yağ Kaçağı Neden Olur
Michael Jordan. Basketbolun En Büyük İsminin Hikayesi
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.