
Azdırma Yönteminin Üstünlükleri ve Zayıf Yönleri
Tek bir dişliyi kesmek için saatlerce, büyük çarklarda günlerce süren çalışmada frezeler fazla yıpranır. çok yayılmış olan bu sistemin frezeleri pahalıdır.
Fellow sisteminde olduğu gibi her modül büyüklüğü için ancak tek bir kesici freze gereklidir.
Bir usta bu tezgahlardan sekiz on tanesini kolaylıkla yalnız başına idare eder. Bu da ekonomik kazançtır.
Yuvarlanma metoduyla çalışan diğer sistemlerde de olduğu gibi bir defada üst üste yerleştirilmiş bir kaç dişli çark birden kesilebilir.
Düz dişli imal etmek için bu sonsuz vida şeklindeki helisel frezelerin dişli tezgahına kendi helis açısı kadar eğik olarak bağlanmaları gerekir. Böylece düz dişli çark elde edilir.
Helisel dişli açmak için, ya frezenin bağlı olduğu malafa tablasındaki taksimat ayarlanır, veya değiştirme dişlileri ile helis açısı ayarlanır.
Eğer helis açısı malafa tablasındaki taksimata göre ayarlanacaksa, dişlinin helis yönüne göre frezenin helis açısına frezenin adım açısını eklemek veya çıkarmak gerekir. Frezenin helis açısının değeri frezelerin üzerinde yazılı olup frezeler sol ağızlı ise frezenin helis açısı çıkarılacak yerde eklenir veya eklenecek yerde çıkarılır.
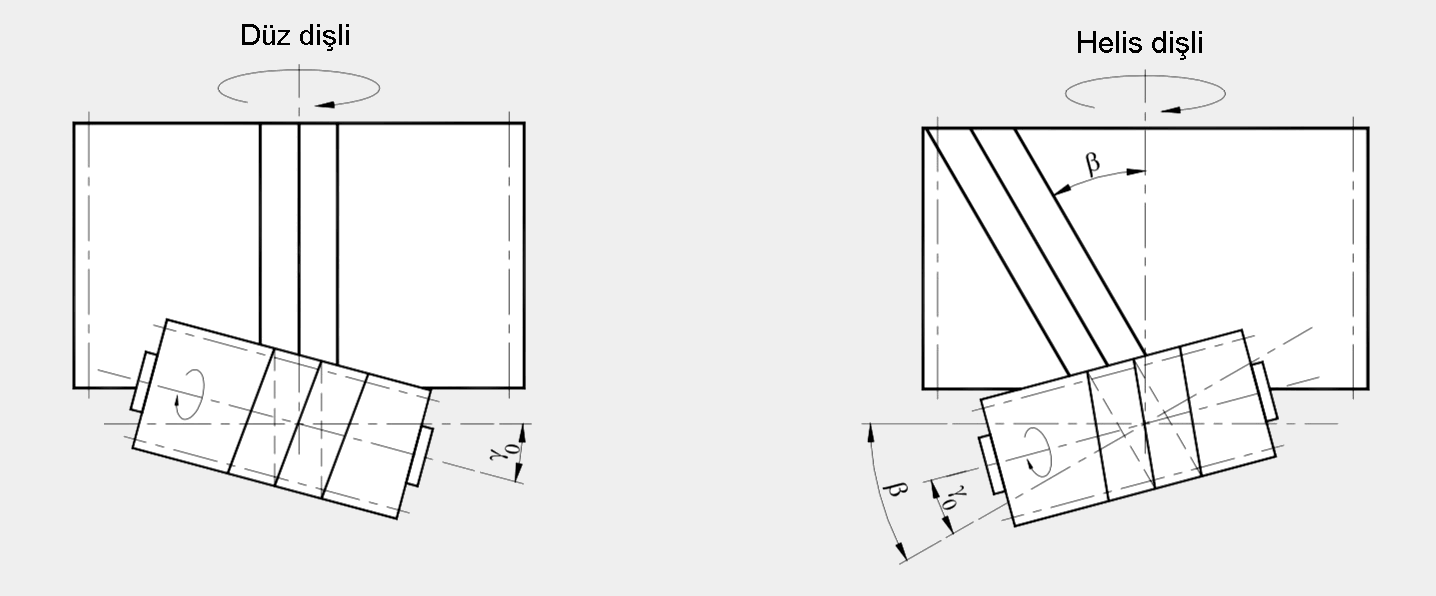
Düz dişli işlemek için (yukarıda solda) takımın eksenini γ0 kadar sağa eğmek gereklidir. Yukarıdaki resimde sağda ise bir helisel dişlinin açılışımı görüyoruz. Sol helis elde etmek için takım eksenini β − γ0 kadar sola eğmek gereklidir.
Piyasada “azdırma” adı altında tanınan sonsuz vida şeklindeki frezeler tek ağızlı veya bir kaç ağızlı olurlar. Genel olarak kaba talaş kesmek için tek ağızlı, ince talaş kesmek için iki ağızlı sonsuz vida frezeleri kullanılır.
Tek ağızlı frezelerle iyi kaliteli dişliler elde edilirler. Bununla beraber daha yüksek verimlerinden dolayı son yıllarda gerek kaba ve gerekse ince talaş için bir kaç ağızlı sonsuz vida frezeleri kullanılmaya başlanmıştır.
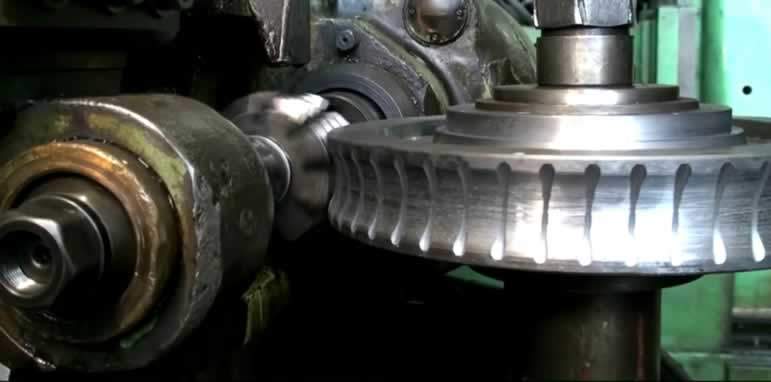
Azdırma metodu ile sonsuz vida karşılık dişlisi yapımından görüntü (yukarıda)
Sürekli Kesim Prensibi
Azdırma (hobbing) yöntemi, azdırma çakısı ve iş parçasının senkronize dönmesiyle dişleri sürekli olarak keser.
Yüksek Üretim Verimliliği
Azdırma yöntemi, düz ve helisel dişlilerin seri üretiminde en verimli ve hızlı yöntemlerden biridir.
Çok Amaçlı Takım Kullanımı
Tek bir azdırma çakısı, farklı diş sayılarına sahip aynı modüldeki birçok dişliyi üretebilir.
Azdırma Freze çakıların özelliği
Genel olarak DIN normlarının tesbit ettiği, kalitesi 8 veya 8 den ufak olan dişli çarkları tek ağızlı sonsuz vida frezesi ile, 8 den daha büyük kalitedekiler ise iki ağızlı sonsuz vida frezeleri ile açılırlar. çok fazla diş sayısı olan dişli çarkların imalinde 5, hatta 7 ağızlı sonsuz vida frezeleri kullanılabilir. Burada sonsuz vida şeklindeki frezesinin ağız sayısının, diş açılan çarkın diş sayısına tam bölünmemesi sağlanmalıdır. Eğer tam bölünürse sonsuz vida frezesinin aynı dişleri her zaman dişli çarkın aynı dişlerini keser ve bıçaktaki aşınmadan ötürü imalattaki hata artabilir.
Ağızları (adımları) birden fazla olan sonsuz vida frezelerinde şu özelliğe dikkat etmelidir: Tezgahta imal edilebilecek en küçük diş sayısı 8 ise iki ağızlı (adımlı) bir sonsuz vida frezesiyle ancak 16 veya üç ağızlı bir sonsuz vida frezesiyle ancak 24 dişi olan bir çark imal edilebilir.
Konuyla İlgili Sorular
Diğer bazı yöntemlerde her diş sayısı için farklı bir kesici freze gerekebilirken, azdırma yönteminde sadece modül büyüklüğüne uygun tek bir freze yeterlidir. Bu, hem takım maliyetini hem de takım değiştirme zamanını büyük ölçüde azaltır.
Helisel dişlinin dişleri, mil eksenine paralel değil açılı bir şekilde uzanır. Frezenin bu açıya uygun şekilde eğik bağlanması, kesicinin diş yönünü doğru takip ederek istenen helis açısını oluşturmasını sağlar.
İlgili Yazılar
 Dişli Çark Üretim Yöntemleri
 Dijital İkiz (Digital Twin) Teknolojisi Nedir? Çalışma Mantığı ve Kullanım Alanları
 Ardışık Kalıplar
 Kamalı Mil Nasıl Yapılır? Kamalı Mil Yapımı
 Su jeti İle Kesme İşlemi Temel Bilgiler
 2018 Skoda Octavia Üretim Bantlarından Görüntüler
 Otomat Torna Tezgahı Nedir, Nasıl çalışır?
 Toz Metalurjisi ve Sinter Malzemeler: Sinterleme İşlemi Nasıl Yapılır?
Merhaba işlenen dişli çark azdırma çakısının vida özelliği sayesinde doğal olarak mı dönüyor. Yoksa dişli çarkıda belli bir hızda çevirmek mi gerekiyor.
İşlenen dişli ile azdırma çakısı, diş sayısına bağlı bir oranda birbirinden bağımsız dönmelidir. İşlenen dişli, azdırma çakısının vida özelliğinden faydalanıp dönerse; işlenen dişlinin profilinde hatalara, azdırma çakısının ise ömrünün kısalmasına sebep olacaktır.
Star tezgahında azdırma diş çekme çevrimi varmı yardımcı olabilecek varmı