
Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»İMALAT İŞLEMLERİ»Alın Tornalama Nasıl Yapılır
20 Ağustos 2022

Alın Tornalama Nasıl Yapılır

Alın Tornalama Nasıl Yapılır

Bu yazımızda Alın tornalama (en: Facing lathe) işlemi hakkında genel bilgi. Alın tornalamada işlem sırası. Alın tornalamanın yapılışı hakkında video .Puntalar arasında alın tornalama.Yarım puntanın alın tornalamada kullanılışı gibi konuları işleyeceğiz.

  • Alın tornalama işlemi hakkında genel bilgi
    • Alın tornalamada işlem sırası 
    • Alın tornalama öncesi parça boyu kontrolu
  • Puntalar Arasında Alın Tornalama
    • Puntalar Arasında Alın Tornalamada kullanılan kalemler
      •  
  • Konuyla İlgili Sorular

Alın tornalama işlemi hakkında genel bilgi

İş parçasının dönme hareketine karşılık, kesici takımın eksene dik hareketi ile oluşan tornalama işlemine ALIN TORNALAMA denir.

îş parçasının alın yüzeylerinin düz ve pürüzsüz işlenmesi ve parçanın istenen uzunluğa getirilmesi amacıyla yapılır.

Alın tornalama işlemi ile parça üzerindeki uzunluk ölçüleri oluşturulur. Alın tornalama için standart bir tornalama payı yoktur. Uygulamalarda testere ile kesilen parçalarda testerenin kesme hassasiyeti de dikkate alınarak her alın için 1-2 mm’lik bir işleme payı bırakılır.

Alın tornalamada tornalama çapı, tornalama şekline göre devamlı büyür ve küçülür. Bu durumda kesme hızı da devamlı azalarak veya çoğalarak değişir. Bu durum üniversal torna tezgahlarında alın tornalamanın, kesme hızı devamlı değiştiğinden optimum bir tornalama işlemi olmadığını gösterir. Bundan dolayı alın tornalamada devir sayısı belirlenirken tornalama çapı olarak ortalama çap esas alınır.

Tornalamada ilk işlenen yüzey genellikle alın yüzeydir. Alın tornalamada iki yöntem kullanılır.
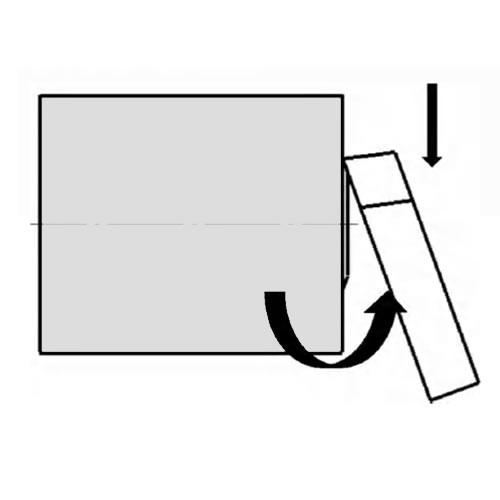
alın tornalama dıştan merkeze

Çevreden merkeze doğru Alın tornalama, genellikle kaba talaş kaldırırken kullanılır.
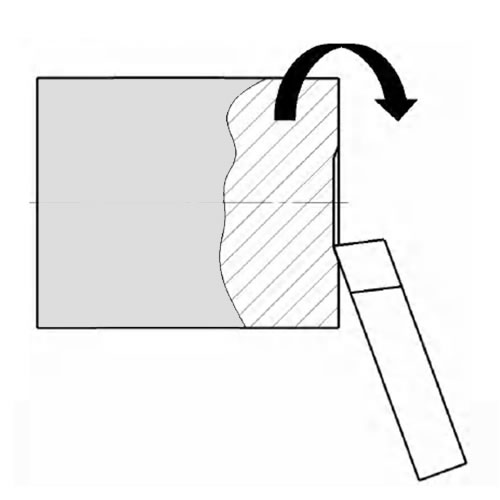
alın tornalama merkezden dışa

Merkezden dışa doğru Alın tornalama. İnce talaş kaldırırken kullanılır.

Aşağıdaki videoda aynaya bağlayarak alın tornalamanın yapılışı anlatılmaktadır.

Alın tornalama nasıl yapılır video

Alın tornalamada işlem sırası 

Alın tornalama esnasında kesici kalemin pozisyonu

1- Düz sağ yan kalemi seçildiğinde,sola 10° kadar eğik bağlanmalıdır.

2-Kesme hızına göre tezgah uygun  devirde  çalıştırılmalıdır.

3-Talaş ayarı suporttan verilmelidir.
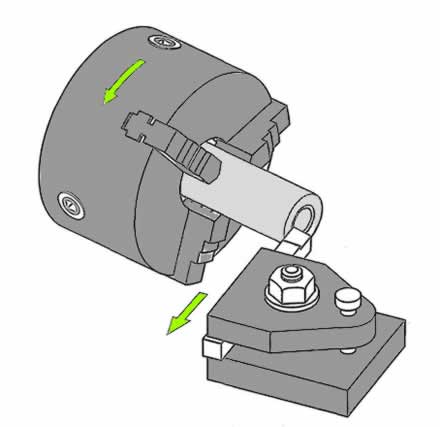
alın tornalamada işlem sırası
alın tornalamanın yapılışı
Alın tornalamanın yapılışı

Alın tornalama öncesi parça boyu kontrolu

Kollu testere veya herhangi bir testere tezgâhı ile kesilen parçalar düzgün olmadığından, bir iş parçası genel olarak, yapımından sonraki boyundan biraz daha uzun kesilir. Tornacı herhangi bir parça üzerinde çalışmaya başlamadan önce, yeter uzunlukta olduğundan emin olmak için parçayı ölçer. Eğer parçanın boyu yeter uzunlukta değilse, parçanın kısa olduğunu göstermek için her iki alında işlenmemiş bir kısım bırakılır.

Alın tornalamaya merkezden başlanır

Kalemin görevi, metali kazımak değil onu kesmek olduğunu daima hatırda tutun. Çok fazla talaş kaldırmayın. Verilen iş parçasının alnından kaldırılacak talaş kalınlığını tayin etmeyi mümkün olduğu kadar çabuk öğrenin.

Uzun parçaların yataklanarak alınlarının tornalanması

Yüzey Düzgünlüğü


Alın tornalama, parçanın uç yüzeyini düzleştirerek sonraki işlemler için referans yüzey oluşturur.

İlerleme Yönü


Alın tornalamada kalem, parçanın merkezine doğru veya merkezden dışarıya doğru radyal yönde ilerletilir.

Punta Kullanımının Avantajı


Puntalar arasında bağlama, uzun parçaların işlenmesi sırasında sehimi (bükülmeyi) azaltarak hassasiyeti artırır.

Puntalar Arasında Alın Tornalama

İş Parçasının Ayarlanması Parçanın alın yüzeylerine punta delikleri dikkatlice açıldıktan sonra, bir uca fırdöndüyü sıkıca bağlayın (fırdöndü vidasının altına koruyucu bakır bir parça koymalı, eğer bu uc işlenmemişse gerekmez). Diğer uçtaki punta deliğine bir damla yağ koyun. İş parçasını puntalar arasına yerleştirip gezer puntayı ayarlayın.

Tecrübeli bir tornacı, fırdöndü kuyruk kısmının ayna yarığında tutulmasından emin olmak için, iş parçasını önce fener puntasına yerleştirir. Sonra gezer puntayı, iki üç defa punta deliğine yanaştırarak bir yere çarpmadan ucunun deliğe girmesine dikkat eder.

Ses çıkarmaması için, iş parçası puntalar arasında ne çok gevşek, ne de çok sıkı olmayacak şekilde ayarlanmalıdır. çünkü iş parçasının serbest dönmesi gereklidir, aksi halde punta ucu ezilir ve bozulur. Bu sebepten iş parçasını puntalar arasına titizlikle ayarlamak şarttır. Parça çok büyük değilse, tornacı bu ayarlamayı fırdöndü aynaşı yarığındaki fırdöndü kuyruk kısmını sağa sola hafifçe oynatarak yapar. İş parçasını puntalar arasına yerleştirirken kolu uzunlamasına tutmaya veya kalemlik üzerinden uzanmaya kalkışmayın. Elinizi siper üzerine veya uygun herhangi bir yere dayayarak iş parçasını sabit bir şekilde tutun.
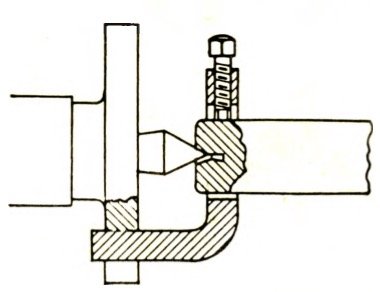
fırdöndü aynası alın tornalama
fırdöndü aynası ile alın tornalama

Çapı lüzumundan daha büyük bir fırdöndü kullanılırsa, kuyruğu ayna yarığının kenarlarına veya tabanına dayanabilir. Her iki konumda da punta yuvaya oturmaz ve parça doğru dönmez.

Puntalar Arasında Alın Tornalamada kullanılan kalemler

Alın tornalaması için yan kalemi kullanılır. Bu işlemde yararlanılan kalemleri bağlamak için çeşitli firmaların yaptığı çeşitli katerler vardır. Yan kaleminin kesici kenarı iş parçasının eksenine dikey olarak ayarlanmayıp ucu az miktarda alına dönük olmak üzere eğik bağlanmalıdır. Düzgün ve iyi  bir yüzey elde etmek için yan kaleminin ucu, yağ taşı ile az miktarda yuvarlatılmak veya iş parçasına kısa düz bir yüzeyle temas edecek şekilde bilenmelidir .

Bu düz yüzeyin uzunluğu enine ilerleme miktarından büyük olmalıdır. Düz kısmın eksene dikey olarak ayarlandığından emin olmak için, kalemi göz kararı ile ayarlandık tan sonra az bir alın tornalaması yapın. Sonra kalemi, parça alnına temas edinceye kadar yanaştırarak (elle uzunluğuna ilerletme) düz kısmın işlenmiş düz yüzeye değip değmediğine dikkat edin. Eğer değiyorsa, düz kısım eksene dikey olarak ayarlanmıştır, değmiyorsa kalemin yeniden ayarlanması kolaydır.
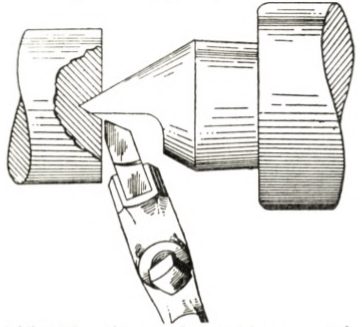
alın tornalama için yarım punta
Yarım uçlu punta ile alın tornalama

İş parçasının, merkezinden çevresine veya çevresinden merkezine doğru kalemi ilerleterek kaba talaşı alınır. Son talaş, merkezden çevreye doğru yapılır. (Eğer alın kabalığı fazla ise, kalemi boyuna ilerleterek kaba talaş alınması tavsiye edilebilir, yani fazla gerecin, radyal kesme yerine, el ile ilerlemeli bir çok boyuna pasolarla «basamaklı kesme» alınması ve bunun için uygun bilenmiş bir silindir tornalama kalemi daha tesirli olur).

alın tornalama işlemi

Eğer alın tornalaması yapılacak bir çok parçalar varsa, takımhaneden bir yarım uçlu punta alınması tavsiye edilebilir, fakat sadece bir veya iki parça söz konusu olması veya yarım uçlu puntanın bulunmaması halinde, aşağıdaki metot kullanılır :

İş parçasını puntalar arasında ayarlayın (çok gevşek veya çok sıkı olarak değil), sağ el enine ilerleme kolunda ve sol el boyuna ilerleme tekerinde olmak üzere tornayı çalıştırın ve kalemi, punta deliği etrafında az bir kısım kalıncaya kadar puntaya yaklaştırın. Sol elle talaş derinliği (boyuna ilerleme) verilerek sabit tutulur, sağ elle kalem dışarıya doğru, yani çevreye doğru yavaşça ilerletilir, böylece enine hareket dolayısiyle alın tornası yapılmış olur. Talaşın ve ilerlemenin miktarı duruma göre ayarlanmalıdır.


Konuyla İlgili Sorular

Kesme hızı, parçanın o anki çapına bağlıdır ve alın tornalamada takım merkeze doğru ilerledikçe çap sürekli küçülür. Devir sayısı sabit tutulduğu için bu değişen çap, kesme hızının da sürekli değişmesine yol açar.

Bu işlemde takım, parçanın uç (alın) yüzeyine dik yönde hareket ederek fazlalık malzemeyi keser. Bu sayede hem yüzey pürüzsüzleştirilir hem de parça istenen kesin uzunluğa getirilir.

İlgili Yazılar
Temel imalat işlemleri -Delme- Vidalama Temrinleri Temel imalat işlemleri -Delme- Vidalama Temrinleri ŞERİT TESTERE TEZGAHINDA ÇALIŞMA TALİMATI ŞERİT TESTERE TEZGAHINDA ÇALIŞMA TALİMATI Johnson Mastarları ve kullanımı Johnson Mastarları (Johansson mastarları) ve kullanılışı Kılavuzlar için Matkap Çapı Tablosu Kılavuzlar için Matkap Çapı Tablosu Kesme Hızı – Devir Sayısı Hesaplayıcı Kesme Hızı – Devir Sayısı Hesaplayıcı Kesme Yağlarının Tornalamaya Etkisi Kesme Yağlarının Tornalamaya Etkisi Tornada Kare vida açma Tornada Kare Vida Açma Boyut Açı ve Alan Ölçümleri ders notu MAK 401
Temel Tornalama Tornalama
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Kurguladıkları Kaderi Yaşayan İki Şair: Puşkin ve Lermontov
Emme manifoldu nedir. Görevi nedir. Arızası nasıl anlaşılır
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.